商机详情 -
北京国内电刷镀工艺
电刷镀工艺能快速修复机械零部件的加工超差、磨损、凹坑及划伤,恢复磨损和超差零件的尺寸,满足公差要求;
在碳钢、不锈钢、铸铁(钢)、铜(合金)、铝(合金)等各类金属材料上均有良好结合力,镀层硬度高、耐磨性好、修复厚度能达到1.0mm以上,可满足各种修复的性能要求。新品刷镀保护层。用于提高零件的耐磨性、表面防腐性和抗高温氧化性;
模具的修理和防护。如表面刷镀镜面镀层,满足防腐及表面光泽度的要求,提高模具使用性能和寿命; 石油化工运用电刷镀,增强设备部件耐腐蚀性。北京国内电刷镀工艺
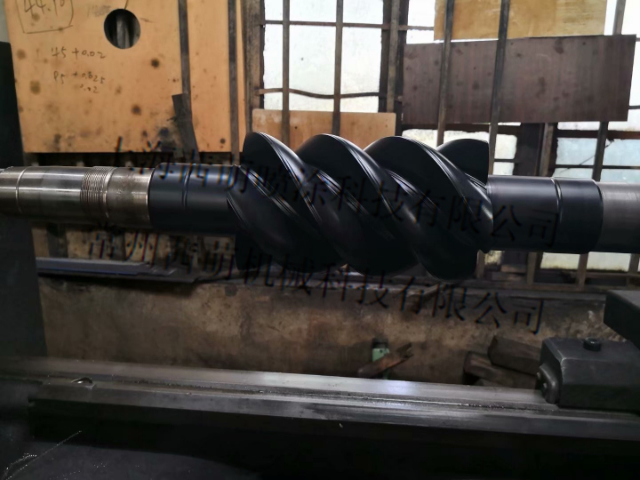
镀液的使用方式也是二者原理差异的重要体现。传统电镀将工件完全浸没在大容量的镀槽中,镀槽内的镀液体积较大,且需要保持相对稳定的成分和浓度。为了维持镀液的稳定性,往往需要配备复杂的过滤、搅拌和温度控制装置。镀液中的金属离子在电场作用下,从阳极向阴极移动并在工件表面沉积,整个镀覆过程在镀槽这个相对封闭且均匀的环境中进行。与之不同,电刷镀的镀液并不存放在大型镀槽中,而是通过镀笔携带。镀笔吸附少量镀液,在与工件接触的局部区域进行镀覆。这意味着电刷镀对镀液的需求量小,且镀液无需长时间储存和循环使用,减少了镀液的浪费和管理成本。同时,由于镀液只在局部区域参与反应,受外界因素干扰小,更易于控制镀覆过程中的参数。山东哪些电刷镀费用稳定的电刷镀工艺参数,确保镀层质量稳定。
镀液补充与更换
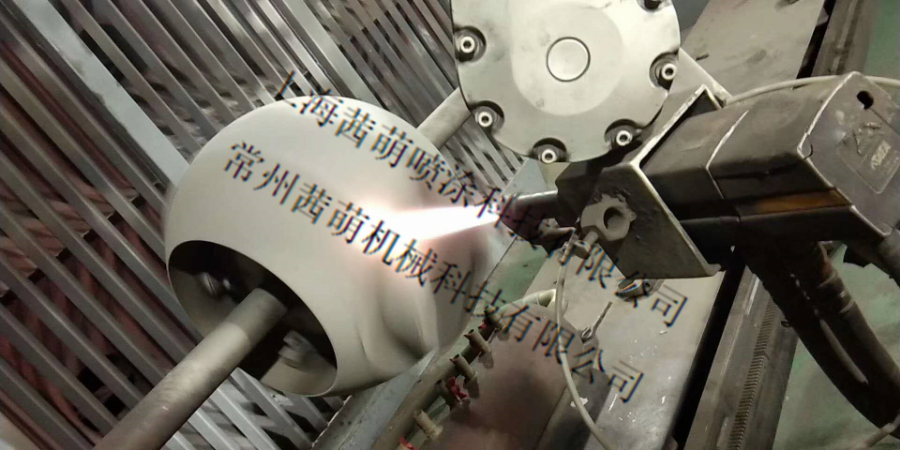
在电刷镀操作过程中,镀液会不断的消耗,因此要去密切观察镀液的液位和成分变化。当镀液液位下降到一定的程度时,需要及时补充相同成分的镀液,以保证镀笔始终有充足的镀液供应。同时,随着镀覆过程的进行,镀液中的金属离子浓度会逐渐降低,杂质含量可能增加。当镀液成分变化超出规定范围,影响镀层质量时,就需要及时更换镀液。定期检测镀液的酸碱度、金属离子浓度等参数,是确保镀液处于良好工作状态的重要手段。
镀液选择与准备:根据工件的材质、镀覆要求以及预期的镀层性能,选择合适的镀液。如前文所述,镀液种类繁多,包括单金属镀液(如镀镍、镀铜、镀锌镀液)、合金镀液(如镍 - 磷合金、铜 - 锡合金镀液)以及特殊功能镀液(如自润滑镀液、纳米复合镀液)。选定镀液后,检查镀液的质量,确保其成分符合要求,无杂质和沉淀。对于一些需要加热或调整酸碱度的镀液,要按照规定的工艺参数进行预处理,以保证镀液在较佳状态下使用。例如,在对电子元件进行镀铜时,需选用高纯度、导电性良好的镀铜镀液,并确保镀液的酸碱度和温度适宜,以获得高质量的铜镀层。机械零件电刷镀后,使用寿命得以延长。
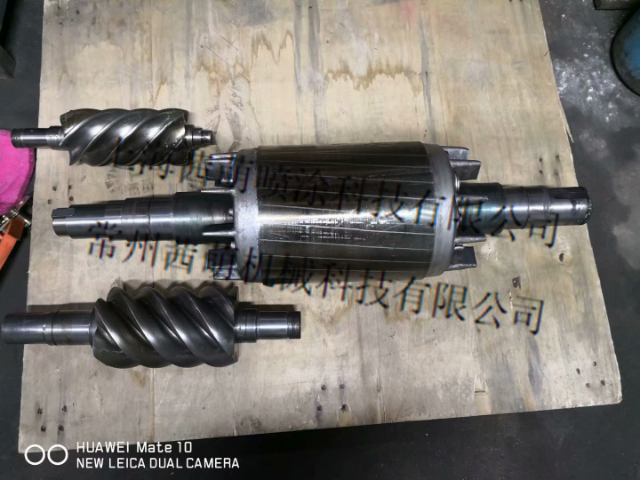
在电场力的作用下,镀液中的离子开始定向移动。带正电荷的金属离子,如铜离子(Cu2+),会沿着电场线的方向向阴极(工件)移动;而带负电荷的阴离子,像硫酸根离子(SO42−),则朝着阳极(镀笔)移动。这种离子的定向迁移是金属在物体表面沉积的前提条件。当金属离子迁移到阴极(工件)表面时,会发生关键的还原反应。以铜离子为例,它在阴极表面获得两个电子,从离子态转变为金属原子,即Cu2++2e−⟶Cu。这些新生成的金属原子便开始在工件表面逐渐沉积,随着时间的推移和反应的持续进行,金属原子不断积累,形成一层连续的镀层。电刷镀特殊功能镀液,赋予镀层自润滑等特性。便捷式电刷镀厂商
工件除锈不彻底,影响电刷镀镀层与基体结合。北京国内电刷镀工艺
金属在物体表面的沉积并非一蹴而就,其过程受到多种因素的影响。电流密度是一个关键因素,它决定了单位时间内通过单位面积的电荷量。若电流密度过大,单位时间内到达阴极表面的金属离子数量过多,会导致金属原子来不及有序排列,从而使镀层结晶粗糙,甚至可能出现烧焦现象;反之,若电流密度过小,金属离子沉积速率缓慢,不*会降低生产效率,还可能影响镀层与基体之间的结合力。镀液温度也对沉积过程有着明显影响。温度升高,镀液的导电性增强,金属离子的扩散速度加快,有利于提高沉积速率。但过高的温度可能引发镀液中成分的分解或其他副反应,破坏镀液的稳定性,进而影响镀层质量。北京国内电刷镀工艺