商机详情 -
绝缘轴修复施工
精密电机轴(直径≤15mm、圆度要求≤0.003mm)因尺寸精度高、表面要求光洁,适合采用化学镀镍 - 抛光修复技术。化学镀镍无需外接电源,通过化学反应在轴表面沉积均匀的镍磷合金镀层(磷含量 8%-12%),镀层厚度可准确控制在 0.05-0.3mm,且无氢脆风险,适合高强度合金钢轴。修复流程:轴表面除油(超声波除油 15 分钟)、酸洗活化(稀硫酸溶液)、化学镀镍(镀液温度 85-90℃,时间 30-60 分钟)、后处理(水洗、烘干、精细抛光)。某微电机厂对 φ8mm 精密电机轴(磨损量 0.06mm)进行修复,化学镀镍镀层厚度 0.08mm,硬度达 HRC50-55,经 2000 目砂纸抛光后表面粗糙度 Ra≤0.1μm,圆度误差 0.002mm,装机测试转速 15000r/min 下无偏心振动,电机效率较修复前提升 2%。该技术修复过程无热变形,能很大程度保留轴的原始精度,适合航空航天、精密电子等领域的小型精密轴类零件。轴修复怎样使用?上海茜萌告诉您。绝缘轴修复施工
大型传动轴(如机床主轴、船舶传动轴)因承受重载易出现表面或内部裂纹,焊接修复需严格控制工艺参数以防变形。首先对裂纹进行检测,采用渗透探伤(PT)或磁粉探伤(MT)确定裂纹长度、深度及走向,若裂纹深度超过轴直径的 1/3,需采用超声波探伤(UT)排查内部缺陷。修复时先在裂纹两端钻止裂孔(直径 3-5mm),防止裂纹扩展;再用角磨机沿裂纹开 V 型或 U 型坡口(角度 60°-90°,深度至裂纹根部),坡口表面粗糙度需达 Ra 12.5μm 以下。焊接选用低氢型焊条(如 E5015)或焊丝(如 ER50-6),焊接前焊条需经 350-400℃烘干 1-2 小时,置于 80-100℃保温筒中随用随取。焊接过程中控制层间温度(≥250℃),采用分段退步焊法,每段焊接长度 100-150mm,焊后立即进行锤击消除应力。焊接完成后需进行热处理(600-650℃回火,保温 2-3 小时),消除焊接内应力,通过探伤检测确认无焊接缺陷,加工至设计尺寸。某重型机械厂采用该工艺修复轧机传动轴,修复后轴的抗拉强度达 500MPa 以上,完全满足重载运行需求。嘉定区轴修复技术使用轴修复的好处有哪些?
轴类零件在安装、运输或运行中易因受力不均产生弯曲变形,校直修复是恢复其直线度的关键。常用校直方法包括机械校直(压力机校直)、火焰校直、冷作校直,需根据轴的材质(碳钢、合金钢)与弯曲程度选择。机械校直适合中碳钢轴(如 45 号钢轴),将轴置于压力机工作台,在弯曲凸面施加压力(压力大小根据轴径与弯曲度计算),保持 30-60 秒,反复调整直至直线度达标;火焰校直适合合金钢轴,用氧乙炔火焰加热弯曲凸面(加热温度 600-800℃,局部加热范围≤轴周长的 1/3),利用热胀冷缩实现校直。某机床厂对 φ80mm 机床主轴(弯曲度 0.15mm)进行机械校直,通过百分表实时监测,较终直线度误差控制在 0.01mm 以内,校直后进行去应力退火(550-600℃保温 2 小时),消除校直产生的内应力。轴校直修复后需进行精度检测(用百分表或激光测径仪),确保直线度、圆度符合技术要求,避免装机后产生振动、噪音。
金属轴类零件(如电机轴、传动轴)在长期运转中易因摩擦产生磨损,电刷镀修复是高效解决方案。该技术通过电解作用,将金属镀层(如镍基、铜基合金)沉积在轴磨损表面,镀层厚度可准确控制在 0.01-0.5mm,满足不同修复需求。修复前需对轴表面预处理:除油(用碱性除油剂浸泡 15-20 分钟)、除锈(盐酸溶液酸洗)、粗化(砂纸打磨至 Ra=0.8-1.2μm),确保镀层与基体结合牢固。某机械厂对 φ50mm 电机轴(磨损量 0.2mm)进行电刷镀修复,选用镍钨合金镀层,硬度达 HRC55-60,与基体结合强度≥350MPa,修复后轴的圆度误差≤0.01mm,装机运行 6 个月无异常,较更换新轴成本降低 70%。电刷镀修复适合轴径磨损、划伤等表面缺陷,尤其适配中小型轴类零件,修复效率高(单根轴修复时间 2-4 小时),且不影响轴的整体力学性能。轴修复的优点体现在哪?
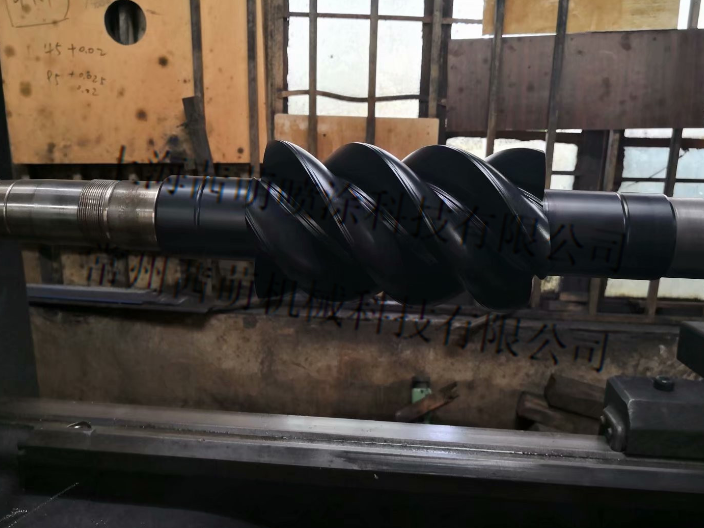
激光熔覆轴修复:工业重轴的高精度再生方案上海茜萌喷涂科技的激光熔覆轴修复技术,专为电机轴、风机轴、轧机轴等工业重轴设计,以“高精度+强度高”解决轴类零件磨损、腐蚀、裂纹等问题。该技术采用高功率光纤激光器,将镍基、铁基等合金粉末准确熔覆于轴损伤表面,熔覆层与基体呈冶金结合,结合强度达500MPa以上,远超传统堆焊的机械结合效果;通过数控系统控制熔覆路径,精度可达±0.1mm,修复后轴的圆度、圆柱度误差≤0.02mm,完全满足设备装配要求。针对某钢铁厂轧机主轴(直径800mm,磨损深度2mm),茜萌团队用48小时完成修复,熔覆层硬度达HRC55-60,抗磨损性能较新轴提升30%,设备投用后运行18个月无异常,较更换新轴节省成本80%,大幅缩短停机时间(传统更换需7天,修复2天)。大型传动轴弯曲矫正,液压校直加时效处理,直线度误差≤0.05mm/m。青浦区绝缘轴修复技术
轴修复运用再哪些领域?绝缘轴修复施工
液压油缸活塞杆因频繁伸缩易出现镀铬层磨损、剥落,导致密封失效、漏油,电镀铬修复是主流解决方案。修复流程需先对活塞杆表面进行脱脂处理,采用碱性脱脂剂(如氢氧化钠溶液)浸泡 30 分钟,去除油污后用清水冲洗;再进行酸洗除锈,使用 10%-15% 的盐酸溶液浸泡 15-20 分钟,去除表面氧化皮,酸洗后立即用中和液(5% 碳酸钠溶液)中和至 pH 值 7-8。预处理完成后,采用硬铬电镀工艺,将活塞杆作为阴极,铅板作为阳极,在镀铬液(铬酐浓度 250-300g/L,硫酸浓度 2.5-3.5g/L)中进行电镀,控制电流密度 25-50A/dm²,温度 50-60℃,电镀时间根据修复厚度调整(通常每小时镀层厚度约 0.02-0.03mm)。修复后镀层厚度需达到 0.05-0.1mm,且结合力需通过弯曲试验(弯曲 180° 无剥落)和划格试验(附着力等级≥1 级)。某液压设备厂采用该工艺修复挖掘机油缸活塞杆,修复后活塞杆表面粗糙度达 Ra 0.2μm,密封性能恢复如初,使用寿命延长 2-3 年。绝缘轴修复施工