商机详情 -
苏州金属轴修复施工
大型轴类整体修复:重型设备的全尺寸再生服务上海茜萌针对大型轴类(长度≥5m、直径≥500mm,如风机主轴、汽轮机轴),提供“拆解-检测-修复-装配”全流程修复服务,解决大型轴更换难、成本高的痛点。修复前通过超声波探伤、硬度检测等手段评估轴体损伤,采用激光熔覆技术修复磨损、裂纹,熔覆层厚度可达10mm,且通过应力消除处理避免轴体变形;修复后经数控车床、磨床精密加工,确保轴体圆度、同轴度误差≤0.03mm。某电力公司风机主轴(长度8m,直径600mm,叶片端磨损3mm、轴肩裂纹50mm)经茜萌修复后,裂纹完全消除(探伤检测无缺陷),磨损部位熔覆层硬度达HRC50,设备重新投用后发电效率恢复至98%(修复前因振动效率85%)。修复成本为新轴的40%,且工期缩短至15天(新轴定制需3个月),为电力企业减少停机损失超200万元。轴修复哪家便宜?上海茜萌告诉您。苏州金属轴修复施工
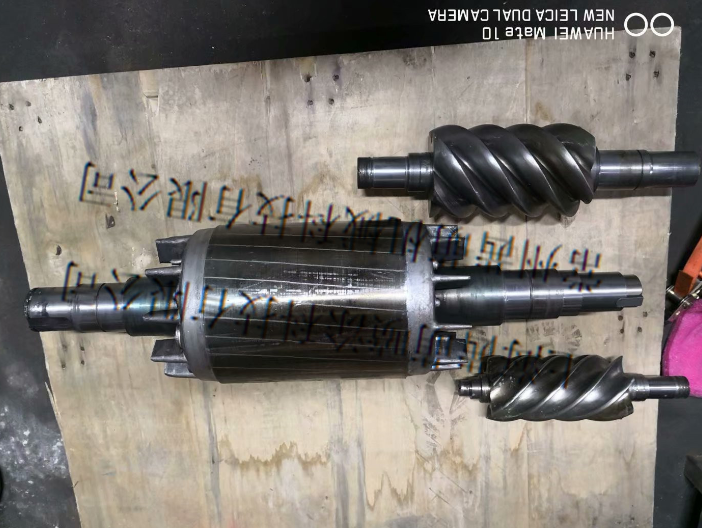
精密电机轴(直径≤15mm、圆度要求≤0.003mm)因尺寸精度高、表面要求光洁,适合采用化学镀镍 - 抛光修复技术。化学镀镍无需外接电源,通过化学反应在轴表面沉积均匀的镍磷合金镀层(磷含量 8%-12%),镀层厚度可准确控制在 0.05-0.3mm,且无氢脆风险,适合高强度合金钢轴。修复流程:轴表面除油(超声波除油 15 分钟)、酸洗活化(稀硫酸溶液)、化学镀镍(镀液温度 85-90℃,时间 30-60 分钟)、后处理(水洗、烘干、精细抛光)。某微电机厂对 φ8mm 精密电机轴(磨损量 0.06mm)进行修复,化学镀镍镀层厚度 0.08mm,硬度达 HRC50-55,经 2000 目砂纸抛光后表面粗糙度 Ra≤0.1μm,圆度误差 0.002mm,装机测试转速 15000r/min 下无偏心振动,电机效率较修复前提升 2%。该技术修复过程无热变形,能很大程度保留轴的原始精度,适合航空航天、精密电子等领域的小型精密轴类零件。苏州金属轴修复施工使用轴修复到底有什么好处?
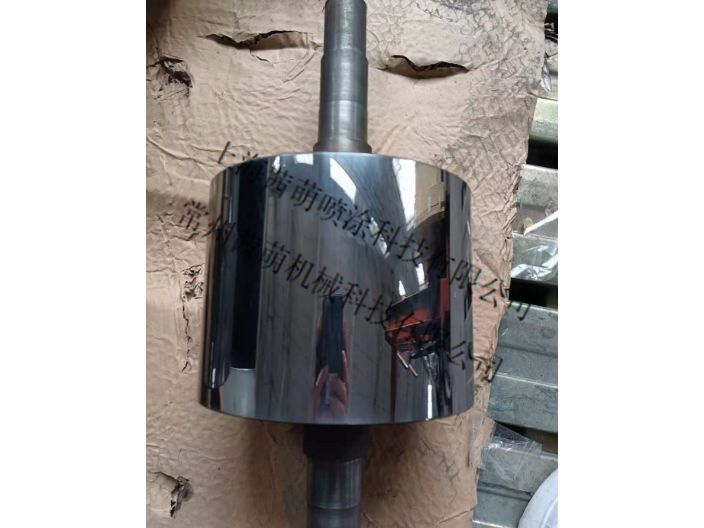
轴类零件因长期运转易出现表面磨损(如轴颈磨损、键槽磨损),激光熔覆技术是高效修复手段之一。该技术通过高能量激光束(功率500-2000W)将合金粉末(如镍基合金、钴基合金)熔化,在轴磨损表面形成冶金结合的熔覆层,熔覆层厚度可控制在0.1-5mm,硬度达HRC50-65,远高于基材(45钢约HRC20-25)。修复前需对轴磨损部位进行预处理:用角磨机去除表面氧化皮,砂纸打磨至露出金属本色,再用清洗油污,确保熔覆层结合力。修复时需根据轴的材质(如45钢、不锈钢)调整激光参数,例如修复45钢轴颈时,激光扫描速度设为5-10mm/s,送粉量8-15g/min,避免热输入过高导致轴变形(变形量控制在0.05mm以内)。某机械厂对磨损量0.8mm的电机轴采用镍基合金激光熔覆修复,修复后轴颈圆度误差≤0.02mm,经装机运行6个月,熔覆层无脱落、磨损量但0.03mm,使用寿命接近新轴,修复成本但为更换新轴的30%。
激光熔覆轴修复:工业重轴的高精度再生方案上海茜萌喷涂科技的激光熔覆轴修复技术,专为电机轴、风机轴、轧机轴等工业重轴设计,以“高精度+强度高”解决轴类零件磨损、腐蚀、裂纹等问题。该技术采用高功率光纤激光器,将镍基、铁基等合金粉末准确熔覆于轴损伤表面,熔覆层与基体呈冶金结合,结合强度达500MPa以上,远超传统堆焊的机械结合效果;通过数控系统控制熔覆路径,精度可达±0.1mm,修复后轴的圆度、圆柱度误差≤0.02mm,完全满足设备装配要求。针对某钢铁厂轧机主轴(直径800mm,磨损深度2mm),茜萌团队用48小时完成修复,熔覆层硬度达HRC55-60,抗磨损性能较新轴提升30%,设备投用后运行18个月无异常,较更换新轴节省成本80%,大幅缩短停机时间(传统更换需7天,修复2天)。花键轴齿面磨损修复,激光熔覆后精磨,齿形精度达 7 级,传动平稳无噪音。
轴修复的定制化服务:适配不同行业的专属方案上海茜萌根据不同行业(如化工、电力、机床、矿山)的轴类工况,提供定制化修复方案,从修复技术选型到后期维护全流程适配。针对化工行业腐蚀轴,定制“防腐涂层+激光熔覆”方案;针对电力行业大型风机轴,定制“激光熔覆+应力消除”方案;针对机床行业精密主轴,定制“电刷镀+精密磨削”方案。某化工企业搅拌轴(直径180mm,腐蚀+磨损),茜萌定制锌铝涂层防腐+激光熔覆修复磨损,修复后轴体耐酸碱腐蚀,且抗磨损性能提升40%;某机床厂主轴(直径160mm,微划痕),定制电刷镀镍合金方案,修复后表面粗糙度达Ra0.4μm,机床加工精度恢复。定制化方案让修复效果更贴合行业需求,修复后设备平均使用寿命延长3-5年,客户复购率达85%,成为各行业轴类维护的信赖选择。上海哪家轴修复值得信赖?苏州金属轴修复施工
不锈钢轴腐蚀坑修复,同质焊丝微弧熔覆,耐蚀性与原轴一致。苏州金属轴修复施工
水泵轴长期接触水介质易出现电化学腐蚀,导致轴径减小、密封失效,聚合物复合材料修复具有施工简便、耐腐蚀的优势。常用修复材料为环氧树脂基复合材料(如乐泰 114、索雷碳纳米聚合物材料),修复前需对腐蚀部位进行处理:先用砂纸(400-600 目)打磨去除腐蚀产物,露出金属基材,再用无水乙醇擦拭脱脂,用活化剂处理表面,增强材料附着力。按照材料配比(通常 A、B 组分按 1:1 或 2:1 混合)搅拌复合材料,搅拌时间 3-5 分钟,确保无气泡。将复合材料均匀涂抹在腐蚀部位,厚度需超出磨损量 0.5-1mm,涂抹过程中用刮板压实,排除气泡。固化过程需控制温度和时间,常温下固化 24 小时,或 80℃加热固化 2 小时。固化后采用车床或砂纸加工至设计尺寸,轴径公差控制在 h6 范围内。某水处理厂采用该技术修复水泵轴,修复后轴的耐腐蚀性提升,在含氯水体中连续运行 1 年无明显腐蚀,修复成本为换新的 20%。苏州金属轴修复施工