商机详情 -
易操作龙门加工中心技术
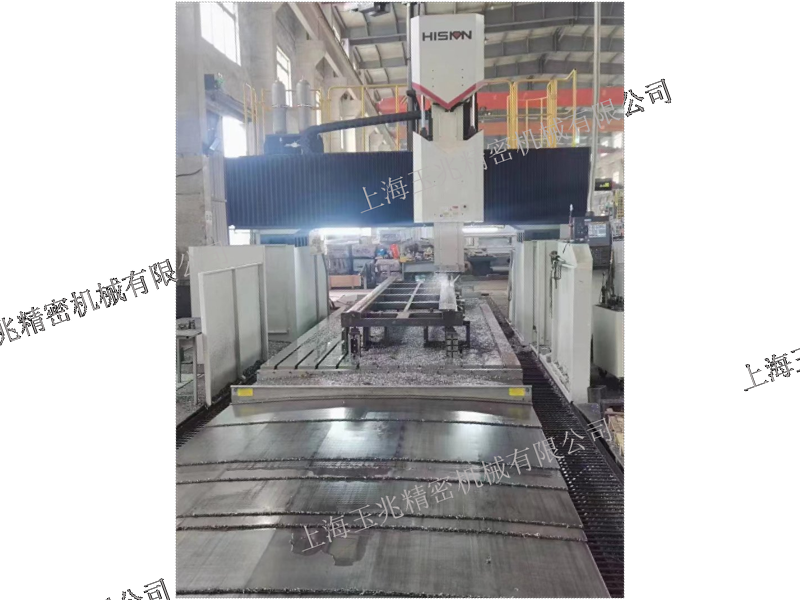
同一个程序跑在两种机床上,差别常常出现在空行程和换向的那一刻。高速龙门加工要处理的就是这类时间损耗,它要求运动部件更轻、响应更快、发热更少。定梁高速龙门加工中心MOU28×50在这方面做了几件事:床身与工作台采用无应力铸铁并在内部布置加强筋,让结构保持厚重;滑鞍与滑枕采用热稳定设计,导轨副使用四导轨支撑,配合大扭矩伺服电机,使滑枕部件的惯量减小、启停回应更快;Z轴由对称布置的双交流伺服电机驱动,动力经联轴器传到丝杠上;主轴配置恒温冷却系统,变速采用两档自动换档结构,档内转速可连续调整,主轴自带环喷喷嘴用于刀具冷却,轴承与主驱动电机采用油冷却方式。该机床适用于模具、汽车、航空航天、包装、五金等领域的加工需要。速度提升之后,刀具磨损与热变形的管理会变得更敏感,切削参数需要跟着刀具与工件一起调整,换型流程与刀具管理方式也值得作为一项评估内容。设备运行期间,主轴温度与导轨润滑状态的变化通常会先于加工尺寸的变化出现,留意这些信号比事后补救省事。定制化龙门加工中心应用领域广,可根据不同行业需求提供专属的加工解决方案。易操作龙门加工中心技术
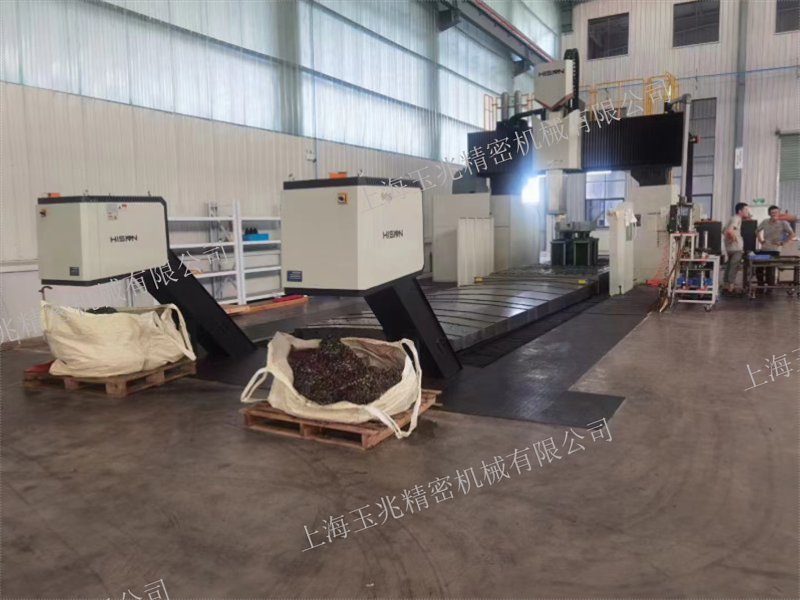
把一件需要行车吊装、长度按米来算的铸件送上机床,再让刀具在它的顶面、侧面、倾斜面上依次走刀,这件事的难点往往不在刀具,而在机床本身有没有这么大的空间和这么稳的底子。龙门加工正是为这一类工件准备的加工方式。它的结构可以拆成三段来看:两侧立柱、顶部横梁与底部底座共同围成一个刚性门框;主轴装在横梁上,能沿横梁左右移动,也能沿立柱上下移动;大型工作台则沿底座水平进给,部分机型的龙门架会整体移动。门框立起来之后,工件是躺在框架里被加工的,而不是被夹在某一个悬空部位,切削力沿两侧立柱与横梁分散传递,整机在强力切削时仍能维持几何形态的稳定。加工空间随之放大,工件尺寸的可容纳范围比一般机床宽出不少。门框式结构的另一处好处是受力路径清晰,长期使用之后精度变化也相对平缓。这类设备的安装对场地有一定要求,环境温度通常建议维持在17℃到25℃之间,理想温差±2℃,若被加工零件的要求不高,环境温度范围可以放宽到10℃至40℃。判断自己是否需要接触龙门加工,可以先量长度、再称重量,然后数一数加工面分布在几个方向上,答案通常写在数据里,而不是感觉里。易操作龙门加工中心技术高刚性龙门加工设备抗振性强,可应对强力切削,保障大型工件加工时的精度稳定。
设备能被用来做什么,通常写在它的功能清单里。龙门加工中心一般具备铣削、镗削、钻削、攻螺纹、锪削等多种加工功能,其中钻削还包含钻孔、扩孔与铰孔。这些功能对应的工序差别不小:铣削处理平面与轮廓,镗削处理尺寸精度要求较高的孔,钻削处理孔的初成与修整,攻螺纹完成内外螺纹的连接准备,锪削则用于孔的端面与沉台。功能齐全并不意味着一次装夹就能把所有工序排完,还要看刀具数量、刀柄规格与主轴转速范围是否覆盖得住。GLU28×40与MOU28×50这两款定梁机床,功能覆盖面都比较宽,可以支撑能源装备、模具、工程机械与轨道交通等领域的大型零件加工。把典型零件的工序清单列出来,与龙门加工设备的功能与转速区间逐条对照,是判断加工能力是否够用的一种笨办法,却也是相对不易出错的办法,尤其适合工序跨度大、余量分配复杂的零件。工序跨度大的零件往往需要多把刀具连续作业,刀库容量、换刀方式与刀具管理规则会直接影响龙门加工设备的连续运行能力;把刀具按加工特征分组编号,调用时不容易出错。
模具的形状复杂,型腔深浅不一,加工时既要保证轮廓的跟随性,又要照顾到深腔部位刀具的可达性。模具加工龙门加工通常要面对尺寸偏大的模架与型腔件,因此行程与刚性是前提条件。滑枕的截面与导轨的支撑方式影响刀具在大悬伸状态下的稳定性,导轨副采用贴塑板配合中频淬硬滑动导轨、再加强力润滑,是让滑枕在粗加工与精加工之间都能站得住的一种做法。主轴轴承与恒温冷却关系到长时间连续切削时的尺寸稳定性,而齿轮变速的高低两档可以让同一台设备兼顾大余量去除与表面成形。定梁结构的GLU28系列与高速定梁结构的MOU28×50,都把模具列入了适用领域,区别在于侧重的加工特征与节奏。加工模具时,程序余量分配与刀具磨损的跟踪同样重要,前者决定表面质量,后者决定批次之间的尺寸是否一致,刀具寿命按加工件数或时长记录,比凭手感更换更有依据。模具零件在精加工之后往往还需要钳工修整,设备加工留下的余量是否均匀,直接决定后续修整的工作量,因此在编程阶段合理安排粗精加工的余量分配,是龙门加工使用中值得下功夫的一环。国产龙门加工中心优点突出,在性价比、售后服务等方面更贴合国内企业的实际需求。

标准机型覆盖大部分通用需求,剩下的一部分则要靠配置来补齐,这也是定制化龙门加工的出发点。常见的调整方向集中在几处:行程与工作台尺寸按工件的外形确定,承重能力按工件与夹具的总重核定;滑枕截面与导轨形式按加工特征的深浅与精度要求选择;主轴变速区间按工序清单里的转速与扭矩需求匹配;刀具冷却方式根据是否允许切削液残留来定,切削液装置与切削吹气装置可以按工序分别使用。多面加工的场合可以增加回转工作台或万向铣头,检测要求较高的场合可以选配刀具测量系统与工件找正测量系统。这些调整大多建立在既有平台之上,改动范围与周期需要与供应方逐项确认。定制化不等于从零开始,把需求说清楚,多数情况下是在成熟结构上做取舍,龙门加工的配置思路也遵循这一点,先定工件再定设备。配置的取舍应围绕加工需求展开,功能加得过多,操作与维护的复杂度会同步上升;把每项配置与它要解决的问题对应起来,龙门加工的定制方案才不至于变成参数堆叠,供应方通常也会就配置的必要性给出说明。国产龙门加工中心销售厂家在售后响应上更及时,方便企业解决设备使用中的各类问题。温州高速龙门加工中心定制周期
数控龙门加工中心销售厂家多提供安装调试服务,助力企业快速让设备投入实际生产。易操作龙门加工中心技术
设备再强,操作不顺,日常使用中的效率也会被磨掉。龙门加工中心在易操作方面有几处常规安排。操作面板多采用固定式或旋转式安装,位置按照操作者的站位与视线设置,常用功能按键的排布便于快速找到;加工区域配置照明灯,适应夜间工作;机床配三色灯,用于提示程序运转、工作循环完成和故障报警三种状态,操作者不必凑近屏幕就能判断当前情况。各轴坐标定义清晰,作业指导书里写清楚X、Y、Z、W各方向对应的运动,新员工建立空间概念会快一些。自动化功能也降低了操作门槛,例如自动换档、自动换刀以及可选的刀具与工件测量系统,把一部分重复劳动交给设备完成。编写操作指南时,把报警提示与对应处理动作列成对照表,比长篇文字更实用,龙门加工现场的紧急处理也更容易被翻到。新员工的上机培训宜以实际零件为载体,从装夹、对刀到程序调用按顺序走一遍,比单纯讲解手册更容易形成稳定的操作习惯;带教过程中把容易出错的环节标出来,龙门加工的操作规范也就有了具体内容,培训记录也可作为岗位交接时的参考。易操作龙门加工中心技术