商机详情 -
常州大型龙门加工中心选型指南
选型这件事,先看工件,再看机床。把典型零件的长度、宽度、高度、重量和加工面数量整理成一张表,再与设备的行程、承重和加工能力对照,比凭印象挑型号可靠得多。X向行程要与工件长度对应并留出装夹余量,工作台尺寸要容纳工件及其压板与垫块,承重指标则要按工件重量加上夹具重量一起算。加工面分布在几个方向,决定是否需要配置回转工作台或万向铣头来实现多面加工。精度要求较高的孔系与型面,需要留意导轨形式、闭环检测方式与主轴温升控制。工序清单中的转速与所需扭矩,需要和设备的变速范围对得上。把这些条件摆清楚之后再谈配置,取舍会明朗许多。上海玉兆精密机械有限公司在售前阶段可参与工艺沟通,客户把图纸与工艺要求一并提供,得到的建议会更贴近龙门加工的实际需要。预算与交期同样是需要提前明确的边界条件,同一类机型在不同配置下的差别主要体现在行程、承重、检测方式与自动化程度上,把这些条件按重要性排序,龙门加工的选型决策就不容易被单一参数牵着走,也便于在预算范围内排好优先顺序。海天龙门加工中心优点在于结构稳固、运行可靠,能为企业提供稳定的大型加工支持。常州大型龙门加工中心选型指南
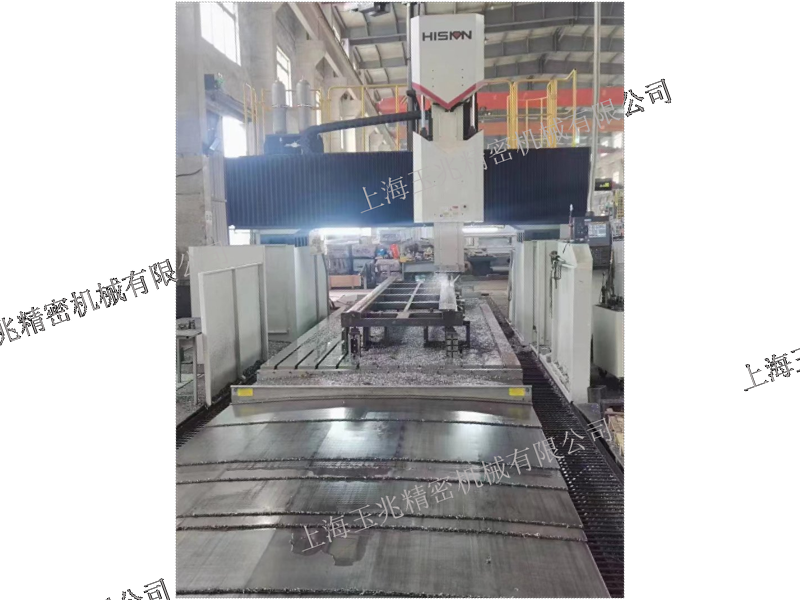
重切削时,机床要面对的是持续而集中的切削力,因此重型龙门加工的着眼点与常规加工有所不同。框架部分需要更大的截面与更密实的布筋,让力在传递过程中尽量分散;导轨与滑块要承受更大的载荷,滚柱结构配合按受力位置分布的承重滑块是常见做法;横梁与滑枕之间要有可靠的夹紧与平衡机构,横梁两侧设置强力夹紧结构,滑枕采用液压平衡,都是为了在吃力的工步上把部件固定住。主运动方面,全齿轮传动配合高低两档变速,低速段能够输出较大扭矩,用于大余量去除,高速段则用于表面成形。GLU28×40这类定梁机床正是在这一方向上做配置的机型,其铣、镗、钻、攻等功能可覆盖较大零件上的多类工序。重型龙门加工以安全为前提,装夹牢固、参数合理与刀具状态正常,三者缺一,设备能力就无从发挥,工件的装夹位置也应尽量靠近支撑点。重切削工况下,切削液与排屑环节承受的压力同样增大,切削液箱容量较大、端部配备提升链板式排屑器的机型,在连续作业时更能保持加工区的通畅。工件越重,装夹与吊装的辅助时间占比越高,这部分时间同样值得在方案里预留。宁波风电设备龙门加工中心刀具数控龙门加工设备通过准确的轴动控制,适配多种复杂加工需求,为制造业提供稳定可靠的加工支持。
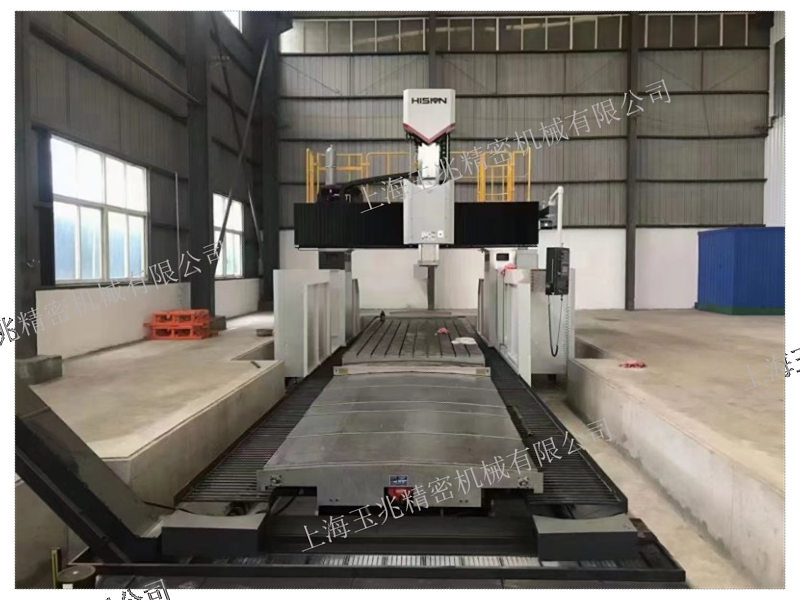
工件再大,也要靠夹具与工作台连成一体,装夹的可靠性是加工的前提。龙门加工的工作台面积较大,工件多采用底面定位的方式,由压板与垫块把工件固定在工作台上,定位面与支撑点需要避开加工部位,同时保证受力均匀。机床本体的找正依靠地脚螺栓与基础调整垫铁完成,这一步做得如何,会在工作台面的平面度上留下痕迹,因此设备安装阶段的基础处理不能简化。对于形状不规则的铸件,可以先加工出一处基准面再转入正式加工,减少因毛坯自身偏差带来的定位不确定。夹具结构应尽量简单,零件越少,累积间隙就越小。装夹位置还会影响切削力的传递路径,靠近支撑点加工一般比悬空部位更稳,龙门加工的工艺编排可以据此调整走刀顺序,把吃力的工步安排在支撑较好的位置完成,翻身找正的次数也就能一并压缩。夹具与工件的贴合面在装夹前应清理干净,残留的切屑或毛刺都可能造成定位偏差;工件装夹完成之后复核一遍压板的受力是否均匀,是避免加工中出现位移的一道简单工序,这些细节对龙门加工的尺寸稳定同样有意义。
工件的长度跨到数米、重量以吨计时,常规加工设备的行程和刚性都会显出边界,大型龙门加工面对的正是这类零件。它的价值不在某一项参数上,而在于把尺寸、重量与刚性放在同一副框架里一并解决。加工区由立柱与横梁围出,工作台托住工件,主轴按程序在横梁与立柱之间移动,刀具有了足够范围去接近各个加工面。工件装夹一次后位置相对固定,机床去适应工件,而不是让工件在反复翻转与转运中被一次次重新定位,找正带来的误差累积也随之减少。船舶结构件、能源装备、轨道交通车体等制造环节,对这类加工方式的使用比较频繁。设备占地往往大于中小型机床,厂房规划时要把地基条件、吊装通道与用电容量一并预留,电源按三相380V配置,地面要能承受机床与工件的叠加载荷。地基处理与设备水平找正属于前期准备工作,地脚螺栓与基础调整垫铁用于把机床本体校正,这一步做得扎实,后续加工中的几何精度才有稳定基础。定规格时按典型工件的尺寸加上一定余量来考虑,通常比照着偶尔出现的超规格件来定更贴实际,少数特殊情况可以借助外协消化。经济型龙门加工中心价格贴合中小企业预算,在保证基础性能的同时降低采购成本。
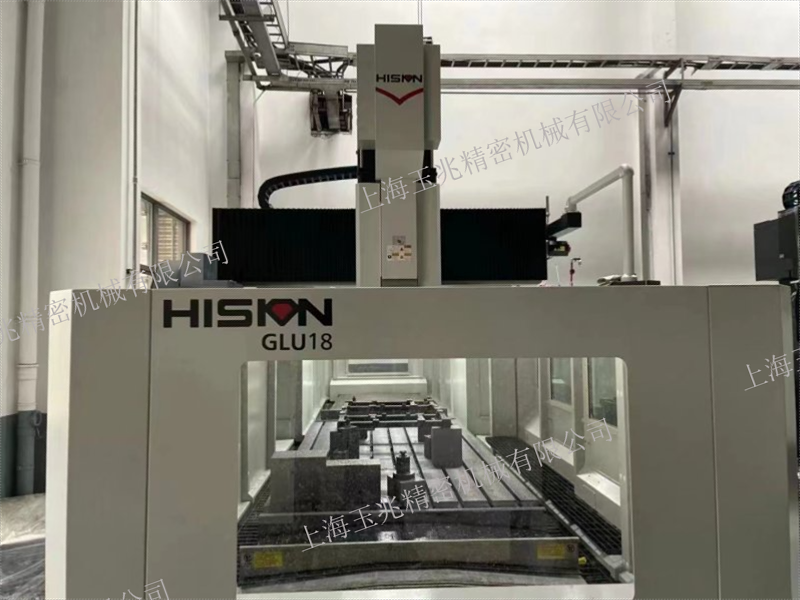
横梁托着滑鞍与滑枕在立柱之间升降,它的厚度、导轨布局与平衡方式,都会反映到加工时的振动水平上。以GKU40ME×90的横梁(W轴)为例,横梁零件采用无应力球墨铸铁,树脂砂造型,W轴导轨副采用灌胶技术,刚性较高,动态特性较好。立柱与横梁的配合面按阶梯方式布置,横梁部件的应力分布相对均匀,刚性得到提升,适合重切工况。伺服系统由交流伺服电机驱动,经进口小游隙减速箱后带动丝杠旋转,丝杠支撑采用两端固定预拉伸结构,系统配双丝杠同步补偿功能。横梁配液压平衡,两侧压力随滑鞍与滑枕所处位置变化,部件在不同高度上的姿态因此保持稳定;横梁两侧设强力夹紧结构,以满足强力切削的要求。这些安排指向同一个目的:让龙门加工的横梁在不同高度、不同负载下都能保持姿态稳定,升降过程中的位置同步也更容易维持。横梁的升降与滑枕的上下运动在实际加工中经常同时进行,两者之间的位置配合由程序与检测系统维持,操作者在调试阶段确认这段联动是否平顺,能减少后续加工中的意外停刀。海天龙门加工中心销售厂家不*提供设备,还会配套技术支持,方便企业解决采购后的使用问题。常州大型龙门加工中心选型指南
国产龙门加工中心销售厂家在售后响应上更及时,方便企业解决设备使用中的各类问题。常州大型龙门加工中心选型指南
航空结构件的特点是把材料利用率、加工效率和精度压在同一道工序里权衡。航空用龙门加工面对的零件通常尺寸较大、结构复杂,切削量不小,同时对表面质量和尺寸一致性有较明确的要求。海天精工面向这类需求推出了GFM800龙门五轴高速铣削中心,产品以大金属去除率与高动态响应为方向,可实现大尺寸零件的多面与复杂曲面一体化加工,适用于民用航空、模具、医疗、能源、汽车等精密加工领域。在CCMT2026展会现场,该设备曾演示航空结构件加工,展示了高刚性切削能力与金属去除表现。对这类应用而言,除行程与刚性之外,多轴联动的插补质量、刀具的动平衡状态以及热变形的控制方式都会影响加工结果。工艺准备阶段把刀具路径、余量分配与检测节点排清楚,比在机床上反复试切更省时间,也更容易把龙门加工的质量稳定下来,首件确认之后再进行批量加工是较为稳妥的顺序。设备交付之后的人员培训同样重要,多轴设备的编程与操作需要一定的技术积累,操作人员熟悉刀具路径与补偿方式之后,设备的加工能力才能真正发挥出来。常州大型龙门加工中心选型指南