商机详情 -
海天精工龙门加工中心解决方案
停机时间的长短,有时取决于一个密封件或一条滤芯能否及时到位。龙门加工中心的配件大致可分为易损件与备件两类:易损件包括密封圈、滤芯、导轨防护罩、排屑器链条等,属于按周期更换的消耗性部件;备件则涉及液压元件、伺服部件与电器元件等,通常按故障情况更换。备件库存是否充足,与供应方的服务安排有关。海天精工在全国建立近60个销售网点,并保持备品备件库存,用于缩短故障处理时间。对使用方来说,把自己设备上的常用易损件列出清单并保留一定库存,是一种成本不高的做法,尤其是进口部件,到货时间往往较长。设备到厂时把随机文件、电气图与部件清单归档保存,报修时能准确说出部件位置与编号,龙门加工设备的处理时间也会相应缩短,停机带来的排产影响也能压小一些。备件的选择应以原厂或供应方认可的规格为准,不同批次之间的尺寸与材质差别虽小,装到设备上却可能带来额外问题;把这些信息在档案里登记清楚,后续订货时就能少走弯路,常用工具与随机的调整垫铁也应一并保管。国产龙门加工中心设备哪里买划算需多渠道对比,综合考量价格、售后等因素再做决定。海天精工龙门加工中心解决方案
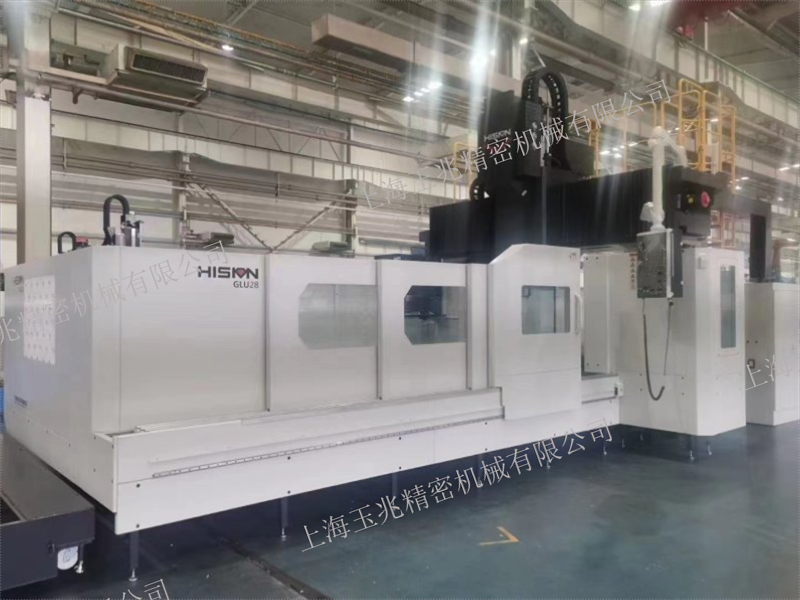
导轨决定了运动部件走得多顺、能扛多重,它在龙门设备上的配置往往是分类讨论的。X轴与Y轴多采用进口重载滚柱直线导轨,导轨上按力学原理分布承重滑块,让载荷分散到较长的导轨段;滑枕与滑鞍的导轨副则常采用进口贴塑板配合中频淬硬滑动导轨结构,兼具滑动导轨的承载能力和贴塑面的低摩擦特性,并配强力润滑系统。部分机型的横梁导轨副采用灌胶技术,刚性较高,动态特性较好;立柱导轨的布置则兼顾了横梁部件的受力状态。还有机型在Y轴采用恒流闭式静压导轨与移动部件卸荷系统,无磨损、无爬行,精度保持性较好。不同方案的取舍取决于行程、载荷与精度要求,没有一种适用于所有场合。导轨的防护同样属于配置的一部分,钢制拉板防护罩与风琴式防护罩用于隔开切屑与粉尘,龙门加工现场的点检表上应把防护罩状态一并列入。导轨面的清洁程度会直接影响运动平稳性,日常清理时应使用不易损伤导轨面的方式,避免用硬质工具刮擦贴塑面与淬硬层,龙门加工设备的导轨保养在这一点上需要格外留心。宁波高速龙门加工中心适用场景数控龙门加工中心,利用大数据分析和云计算提升服务水平。
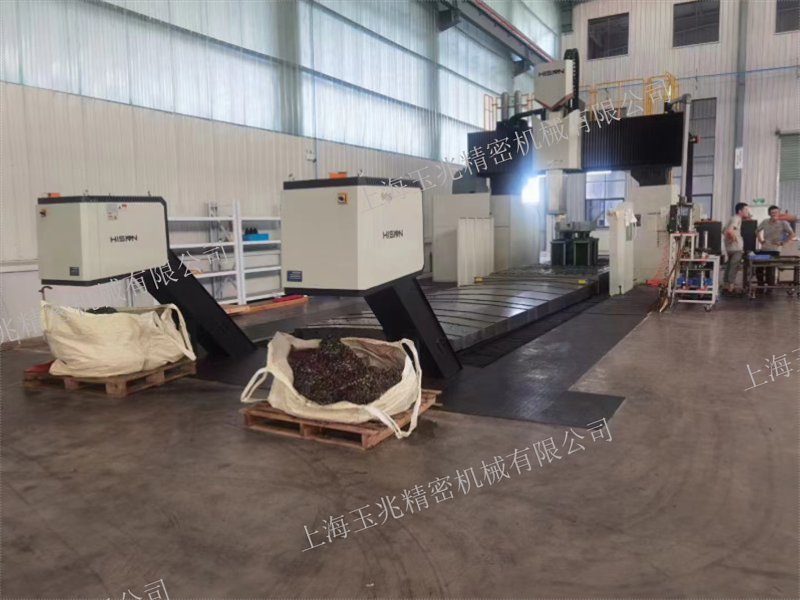
一台龙门加工中心机床,拆开看是一整套系统的配合,任何一处跟不上,加工能力都会打折扣。以GKU40ME系列龙门框架移动式结构为例,整机主要由工作台、床身、滑座、立柱、连接梁、横梁、滑鞍、滑枕构成主体,另外还有液压系统、润滑系统、气动系统、静压系统、冷却过滤系统、排屑装置、固定式操作面板以及电控系统等配套部分。主体负责承载与运动,配套负责让运动持续、让热量散出、让切屑离开、让操作者看得见状态。几套系统之间存在明确的接口关系,例如静压系统对Y向进给传动机构进行润滑,液压系统承担横梁与滑枕的平衡以及主轴松夹刀,冷却系统则同时照看主轴系统、齿轮变速箱与静压系统。了解这一层关系,日常点检时就能按系统找点,而不是等到报警才去翻说明书。设备到厂后建立档案,把随机文件、说明书、验收记录与保养记录归在一处,后续查阅与交接都省事。设备运行一段时间后按系统逐项复检,把结果与到厂时的记录对照,能较早发现润滑、液压或冷却环节的细微变化。系统之间的配合关系理清了,故障排查时的顺序也就有了参照。
刀具是与工件直接接触的部件,它的状态在很大程度上影响着加工结果。龙门设备上加工的工件往往尺寸大、余量多,因此刀具的选择要兼顾强度与可达性。刀具冷却方式通常有两种:切削液装置用于把热量与切屑从加工区带走,切削吹气装置则适合不希望切削液残留的部位,两种方式可以按工序分别使用。冷却液箱容量较大的机型在连续切削时更能保持液温稳定。部分机型可选配刀具测量系统,刀具长度测量传感器安置在工作台后端,用来测量刀具长度,所测值与预置参考值之间的差异作为刀具偏移量放入偏移量寄存器,也可通过数控装置提供的刀具长度补偿功能实现补偿。刀柄规格需要与主轴前端匹配,装入前应确认锥面清洁与拉钉紧固,避免因装配问题造成龙门加工尺寸的波动,刀具的动平衡状态同样值得在装刀环节留意。刀具的装夹长度与刚性与加工结果关系密切,悬伸过长会削弱刀具端的稳定性,因此在使用长刀具加工深腔部位时,切削参数需要适度保守,龙门加工的工艺文件里通常会对这类情况单独说明。全新龙门加工中心应用领域涉及能源、航空等,为大型复杂构件加工提供新选择。
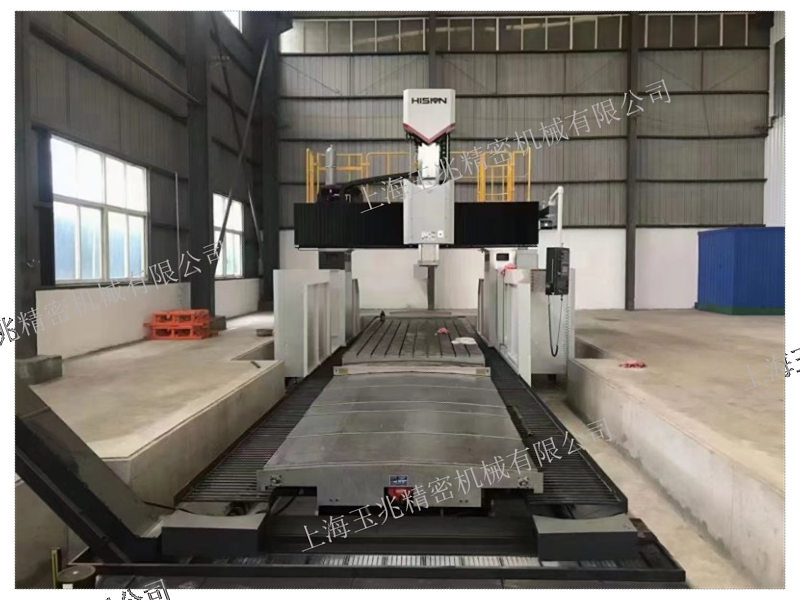
工件的长度跨到数米、重量以吨计时,常规加工设备的行程和刚性都会显出边界,大型龙门加工面对的正是这类零件。它的价值不在某一项参数上,而在于把尺寸、重量与刚性放在同一副框架里一并解决。加工区由立柱与横梁围出,工作台托住工件,主轴按程序在横梁与立柱之间移动,刀具有了足够范围去接近各个加工面。工件装夹一次后位置相对固定,机床去适应工件,而不是让工件在反复翻转与转运中被一次次重新定位,找正带来的误差累积也随之减少。船舶结构件、能源装备、轨道交通车体等制造环节,对这类加工方式的使用比较频繁。设备占地往往大于中小型机床,厂房规划时要把地基条件、吊装通道与用电容量一并预留,电源按三相380V配置,地面要能承受机床与工件的叠加载荷。地基处理与设备水平找正属于前期准备工作,地脚螺栓与基础调整垫铁用于把机床本体校正,这一步做得扎实,后续加工中的几何精度才有稳定基础。定规格时按典型工件的尺寸加上一定余量来考虑,通常比照着偶尔出现的超规格件来定更贴实际,少数特殊情况可以借助外协消化。模具用龙门加工中心规格需匹配模具尺寸与复杂度,合理选型能提升模具加工效率。杭州高速龙门加工中心定制周期
自动化龙门加工中心用途广,能实现连续高效加工,适合批量大型工件的生产场景。海天精工龙门加工中心解决方案
滑枕是刀具与机床之间那段被拉长的连接,它的截面与支撑方式决定了刀具在大悬伸状态下能不能站得住。龙门设备上常见的做法是采用方滑枕结构,GKU40ME×90与GKU35E×80采用的是500×500mm方滑枕,GRU30E×40配置的是400×400mm方滑枕。方滑枕的四条导轨面同时参与约束,受力方向发生变化时,支撑面能够相应接住,因此在大悬伸状态下依然能保持较好的稳定性。滑枕的导轨副多采用进口贴塑板配合中频淬硬滑动导轨,并配强力润滑系统,让滑动面在低速移动时保持平稳。Z轴进给由交流伺服电机经联轴器带动滚珠丝杠完成,部分机型采用双缸液压平衡,抵消滑枕自重带来的下拉,使上下运动的响应更均匀。滑枕伸出越长,刀具端的刚性越容易下降,因此龙门加工的工艺安排上要尽量把深腔部位的加工放在合理的伸出范围内,必要时调整装夹方案而不是一味加长刀具,这样更容易兼顾效率与表面质量。另外,滑枕与滑鞍的配合间隙会随使用时间缓慢变化,定期复测并记录,比等到表面质量下降再处理更有余地。海天精工龙门加工中心解决方案