商机详情 -
宁波零部件加工龙门加工中心定制周期
同一句龙门加工,落在不同场景里指的可能是完全不同的设备,判断的依据主要来自工件与生产节奏。工件尺寸偏大、重量偏高、加工面多且换型不频繁的场合,适合考虑承重与行程较大的框架移动式或动梁式机型,一次装夹完成多面加工的价值更容易体现。工件以板类、模架和型腔件为主、批量不大的场合,定梁结构的机型在刚性上有优势,工作台移动的方式也让装夹与观察更直接。模具类零件对轮廓跟随与表面质量要求较高,可以参考高速定梁机型在动态响应与热稳定设计上的安排。工件上有大量孔系与平面、要求连续产出的场合,则应把主轴变速区间、冷却与排屑能力一并纳入考虑。适用场景这个词的含义,说到底是让设备特征与工件特征对上,而不是把参数排成一列去比大小,这也是龙门加工选型指南应有的写法,谈配置前先把工件谈清楚。零件在批量与精度上的要求也会随产品更新而变化,选型时留出一定的余量,比刚好卡在边界上更从容;把未来两三年的产品方向纳入考虑,龙门加工的配置更不容易在使用中期显得吃力。龙门加工中心,提升产能的关键。宁波零部件加工龙门加工中心定制周期
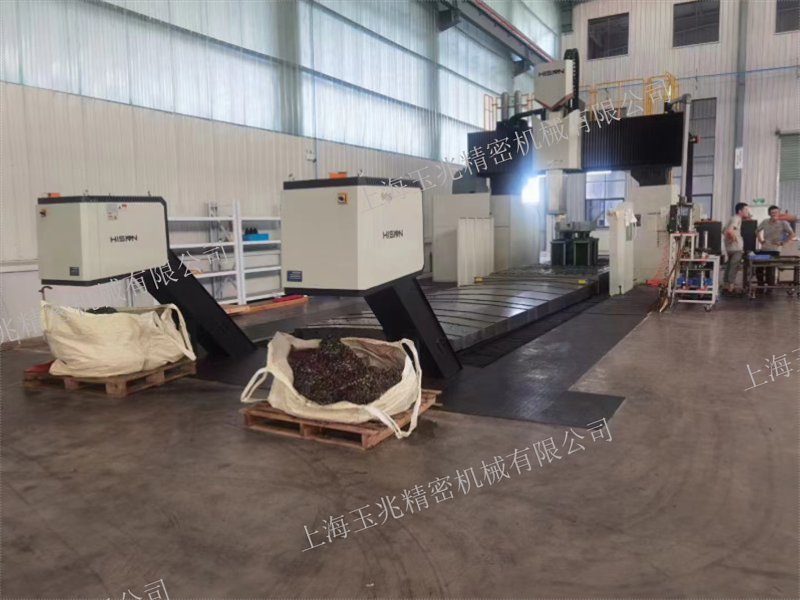
定梁结构的分工可以用一句话说清:龙门框架固定不动,工作台带着工件前后移动。框架始终处在稳定的支撑状态,横梁与立柱之间没有相对运动,刚性更容易保持,这些特点让定梁龙门加工中心在重切削场景中表现从容。海天精工的GLU28×40采用的正是龙门框架固定、工作台移动的布局,X轴由工作台在床身上前后移动,Y轴由滑枕与滑鞍在横梁上左右移动,Z轴由滑枕上下移动。床身与工作台选用无应力铸铁,树脂砂造型,X轴导轨采用重载导轨支撑结构,滚柱直线导轨上按受力位置布置承重滑块。立柱与横梁同样为铸铁件,横梁导轨做成阶梯式结构,截面大、跨距大,主轴中心到Z轴导轨面的距离较短,翻转力矩随之减小。Z轴由交流伺服电机配合重载荷滚珠丝杠完成进给,滑枕沿Y向与Z向的运动互不干涉。该系列可覆盖汽车、模具、航空航天、包装、五金等领域的加工需要,工件越重,定梁龙门加工的稳定性越容易体现。设备安装完成后的水平找正与几何精度检查,是让定梁结构优势落到加工结果上的前置条件,批量生产前的首件确认同样不宜省略。宁波零部件加工龙门加工中心定制周期海天龙门加工中心,强大动力切削,稳定加工表现,助力工业制造,提升生产效率与质量。
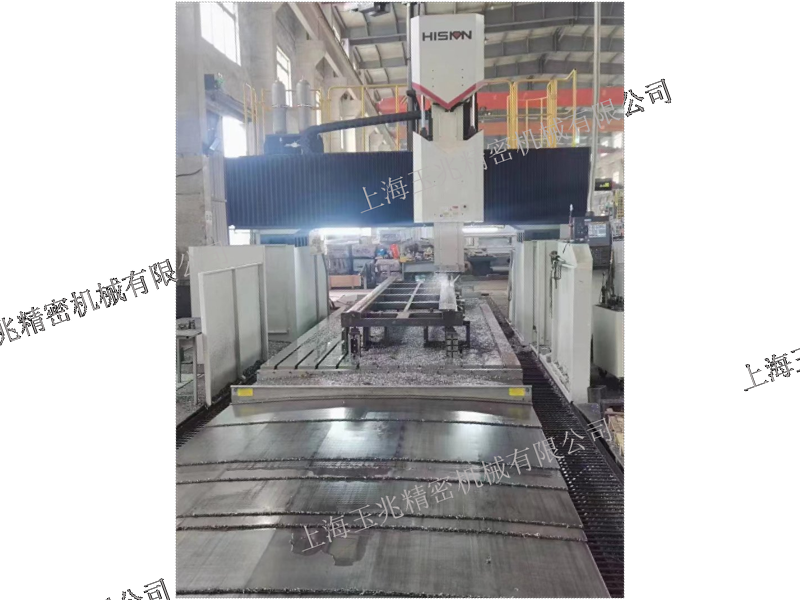
同一套机械布局,做到什么程度,差别常常出现在看不见的计算里。龙门加工设备在设计阶段要把整机的受力与变形算清楚,才谈得上长时间保持精度。海天精工在GKU40ME×90这类龙门系列上采用PRO/E三维设计,主要结构均经有限元分析,通过优化布筋结构、合理分布质量,使整机具备较大载重能力、较好的刚性以及良好的动态特性,满足大功率、高精度切削的要求。这些工作的落点很具体:床身与立柱的加强筋怎么排、滑鞍与滑枕的质量怎么分、导轨跨度取多大,都会影响切削时振动的衰减速度与热变形的分布方式。对使用者来说,这些计算本身看不到,但可以从加工结果里推断,例如同一批零件在连续加工数小时后尺寸是否仍然稳定。评估这类龙门加工设备时,除了看参数表,也可以问问结构设计与验证的基本思路,这比只比较几个数字更能反映设备的实际基础,也便于判断设备与自己工件的匹配程度。选购阶段把典型零件的加工要求书面化,再与供应方的结构说明逐条对照,比在参数表上反复比较更有效,也便于后续验收时逐项核对。
风电设备的零件有一个共性:单个尺寸大、单件重量高,加工面分布在几个方向上,批量又不像汽车零件那样密集。这类工况对设备的行程与承载提出了直接要求,也因此让风电设备龙门加工成为一个较为常见的应用方向。大型铸件的装夹需要稳固的支撑面,工作台的承重能力与台面尺寸要能容纳工件及其夹具;加工内容往往包含平面、法兰面与孔系,多面加工可以减少翻身次数,让各面之间的位置关系更容易保持一致。设备在配置上通常要考虑较长的X向行程与足够的Z向可达深度,主轴需要兼顾大余量去除与精加工的两段需求,齿轮变速配合恒温冷却的方式能够覆盖这类跨度。厂房条件同样要跟上,地基、吊装与用电容量需要在设备到货之前落实,安装场地的环境温度与粉尘浓度也应按设备安装要求控制。把典型工件的图纸与重量区间整理出来再谈龙门加工的配置,沟通效率会明显提高。设备安装场地的环境温度通常建议控制在17℃至25℃之间,湿度与粉尘浓度同样需要按设备安装要求落实,这些条件对长周期连续加工的尺寸稳定性有直接影响。精密龙门加工中心设备精度高、稳定性强,适合对加工质量有严格要求的生产场景。
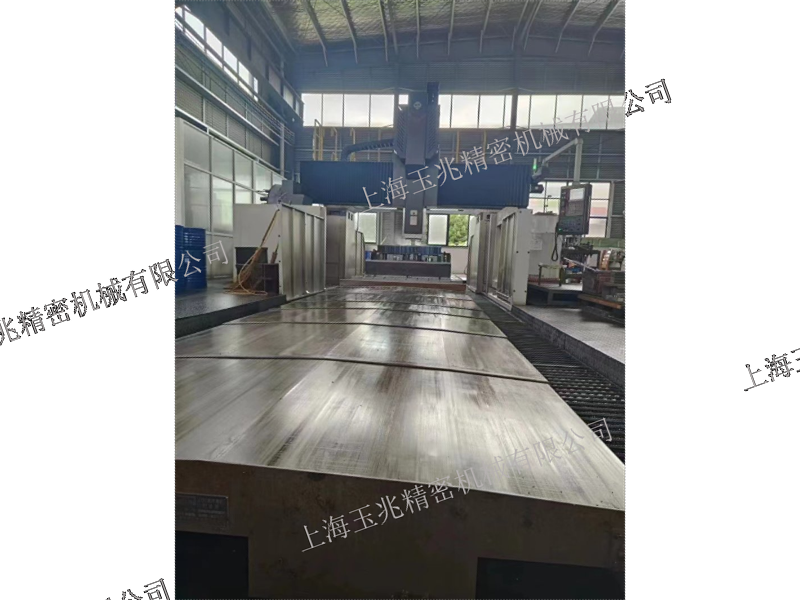
精度这件事,标称值只说明设备出厂时的状态,真正影响生产的是它在连续加工中的保持能力。高精度龙门加工在配置上通常有几处着力点:导轨与传动环节尽量减少间隙与摩擦波动,进给轴配备光栅尺实现闭环检测,主轴系统配置恒温冷却以抑制热变形,运动部件的质量分布尽量对称。以GKU35E×80为例,该机床的X、Y轴采用恒流静压导轨,无磨损、无爬行,精度保持性较好,X轴由双电机双齿条驱动,Y、Z、W轴采用滚珠丝杠,并普遍配备光栅尺实现全闭环控制。这些做法的目的都是让刀具实际所处的位置尽量贴近程序设定的位置。对使用者来说,验收阶段的短时打表不能完全体现长期表现,在连续加工数小时后复测关键尺寸,更能反映设备的实际状态。把各道检验的节点与判定标准写进工艺文件,龙门加工的精度管理就有了可依据的记录,而不只是依赖经验判断。机床的几何精度会随使用时间缓慢变化,按周期复测水平、垂直与平行等指标,并按厂家建议的周期进行调整,是让高精度龙门加工长期维持状态的常规做法。重型龙门加工中心应用领域涵盖船舶、工程机械等,专门处理大重量、大尺寸的重型构件。宁波零部件加工龙门加工中心定制周期
龙门加工中心,结构坚固耐用,维护成本低。宁波零部件加工龙门加工中心定制周期
工件再大,也要靠夹具与工作台连成一体,装夹的可靠性是加工的前提。龙门加工的工作台面积较大,工件多采用底面定位的方式,由压板与垫块把工件固定在工作台上,定位面与支撑点需要避开加工部位,同时保证受力均匀。机床本体的找正依靠地脚螺栓与基础调整垫铁完成,这一步做得如何,会在工作台面的平面度上留下痕迹,因此设备安装阶段的基础处理不能简化。对于形状不规则的铸件,可以先加工出一处基准面再转入正式加工,减少因毛坯自身偏差带来的定位不确定。夹具结构应尽量简单,零件越少,累积间隙就越小。装夹位置还会影响切削力的传递路径,靠近支撑点加工一般比悬空部位更稳,龙门加工的工艺编排可以据此调整走刀顺序,把吃力的工步安排在支撑较好的位置完成,翻身找正的次数也就能一并压缩。夹具与工件的贴合面在装夹前应清理干净,残留的切屑或毛刺都可能造成定位偏差;工件装夹完成之后复核一遍压板的受力是否均匀,是避免加工中出现位移的一道简单工序,这些细节对龙门加工的尺寸稳定同样有意义。宁波零部件加工龙门加工中心定制周期