商机详情 -
宁波易维护龙门加工中心适用场景
大载荷的滑动面靠什么减小摩擦,静压是一条被反复采用的路径。部分龙门机型在Y向采用静压导轨,静压油从机床静压泵站经前置泵输送到滑鞍的多头泵,再分配到滑鞍的各静压腔,在导轨与运动部件之间形成一层压力油膜,使金属面彼此不直接接触,因此磨损小、爬行少。静压腔设有压力检测,用来确认静压系统处于正常工作状态,各油路也留有压力检测接口,便于维修时逐段排查。静压泵站配有高低油位报警、油液恒温冷却系统、油液过滤装置以及过滤器堵塞报警等功能,把油液的温度与清洁度一起管住。静压系统还承担龙门加工设备Y向进给传动机构的润滑。这套系统对油液清洁度比较敏感,滤芯更换与油品检查应纳入保养计划并按厂家说明的周期执行,报警信息出现后及时处理,才不会演变成导轨面的损伤。静压系统的压力检测点分布在滑鞍与各油路上,日常点检时可以按点顺序确认,出现压力异常时先判断是泵站供油问题还是局部管路堵塞,思路清楚,排查时间就能压短;油品的更换周期与滤芯规格以厂家说明为准,点检结果按周留存更有参照。重型龙门加工依托高刚性框架,可在一次装夹中完成多面加工,确保大型构件的精度与加工效率。宁波易维护龙门加工中心适用场景
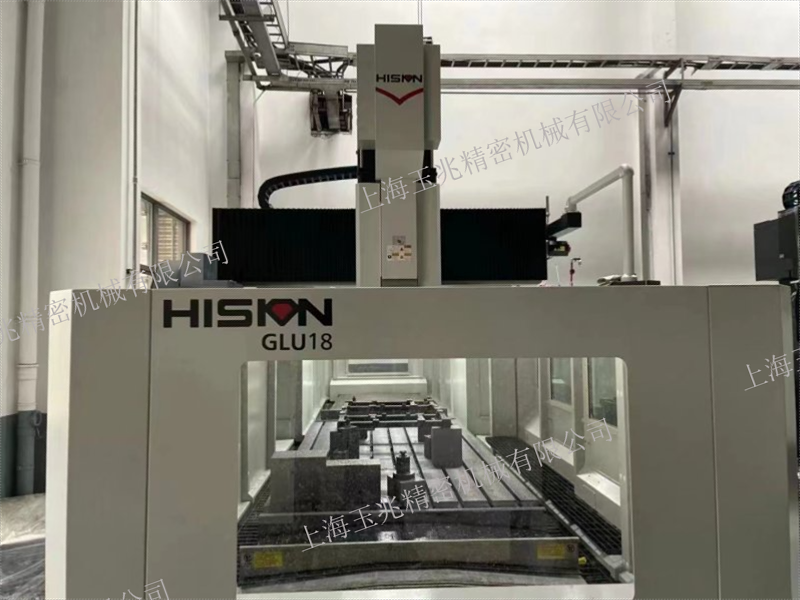
机床运行几个小时之后尺寸开始漂移,这类问题常常源于看不见的变形。高稳定性龙门加工的思路,是把热与力的影响尽量做成对称的。立柱与横梁构成的门框在左右方向上结构基本对称,受热时的变形方向也随之对称,运动部件与工件之间的相对位置不容易被单向拉偏。铸件经过时效处理并在内部设置加强筋,让结构在温度波动时形变平缓。导轨与丝杠的布置尽量缩短力臂,主轴中心到Z轴导轨面的距离较短,翻转力矩较小,结构稳定性相应提升。润滑与冷却系统按点按时供油供液,减少摩擦发热造成的局部温差。使用层面同样有空间可做,例如保持车间温度相对平稳、避免阳光直射机床、远离热源与振动源、控制空气中的粉尘浓度,这些条件在设备安装要求中都有明确说明,落实之后,龙门加工的稳定性才有落脚点,交付验收时的短时测试也才具备可比性。设备到厂后的试切验证应安排在稳定的环境条件下进行,短时测试的结果与长期运行的表现往往存在差异,因此把连续加工数小时之后的复测数据作为参照,对判断龙门加工的稳定性更有意义。重型龙门加工选择自动化龙门加工中心用途广,能实现连续高效加工,适合批量大型工件的生产场景。
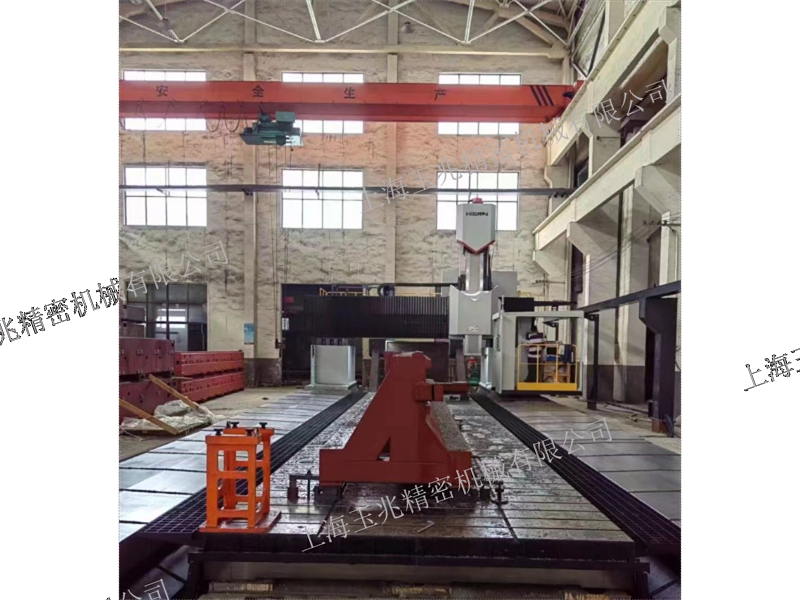
同一个程序跑在两种机床上,差别常常出现在空行程和换向的那一刻。高速龙门加工要处理的就是这类时间损耗,它要求运动部件更轻、响应更快、发热更少。定梁高速龙门加工中心MOU28×50在这方面做了几件事:床身与工作台采用无应力铸铁并在内部布置加强筋,让结构保持厚重;滑鞍与滑枕采用热稳定设计,导轨副使用四导轨支撑,配合大扭矩伺服电机,使滑枕部件的惯量减小、启停回应更快;Z轴由对称布置的双交流伺服电机驱动,动力经联轴器传到丝杠上;主轴配置恒温冷却系统,变速采用两档自动换档结构,档内转速可连续调整,主轴自带环喷喷嘴用于刀具冷却,轴承与主驱动电机采用油冷却方式。该机床适用于模具、汽车、航空航天、包装、五金等领域的加工需要。速度提升之后,刀具磨损与热变形的管理会变得更敏感,切削参数需要跟着刀具与工件一起调整,换型流程与刀具管理方式也值得作为一项评估内容。设备运行期间,主轴温度与导轨润滑状态的变化通常会先于加工尺寸的变化出现,留意这些信号比事后补救省事。
定制设备的交付周期,通常不是单一环节决定的,而是由需求确认、配置核对、部件落实与整机调试几段工作叠加而成。需求阶段要先把工件图纸、重量区间、加工面数量与精度要求整理清楚,配置方案才能定下来,这一段反复确认多一些,后面的改动就少一些。方案确定后进入部件准备阶段,涉及外购部件的部分需要按供货情况安排,具体时间以供应方说明为准,交付节点通常也以合同约定为准。整机装配完成后还要进行调试与验证,包括几何精度检查、各轴运行测试以及功能核对。设备到厂后的时间同样要计入整体安排,地基与电源准备、吊装进场、水平找正与试切验证都需要占用一段时间。把这几个环节的时间一起排进生产计划,比只问一个总天数更稳妥,龙门加工设备的到位节奏也更容易与产线安排衔接上。若生产计划较为紧张,可以先行安排地基与电源的准备工作,让到厂之后的安装调试不必等待,把这些前置条件提前落实,整段周期通常会顺畅一些;具体时间安排仍以合同与厂家说明为准,人员与场地也可以按节点提前安排。国产龙门加工中心推荐需结合加工需求,多家品牌在性能与售后上各有优势,方便企业对比选择。
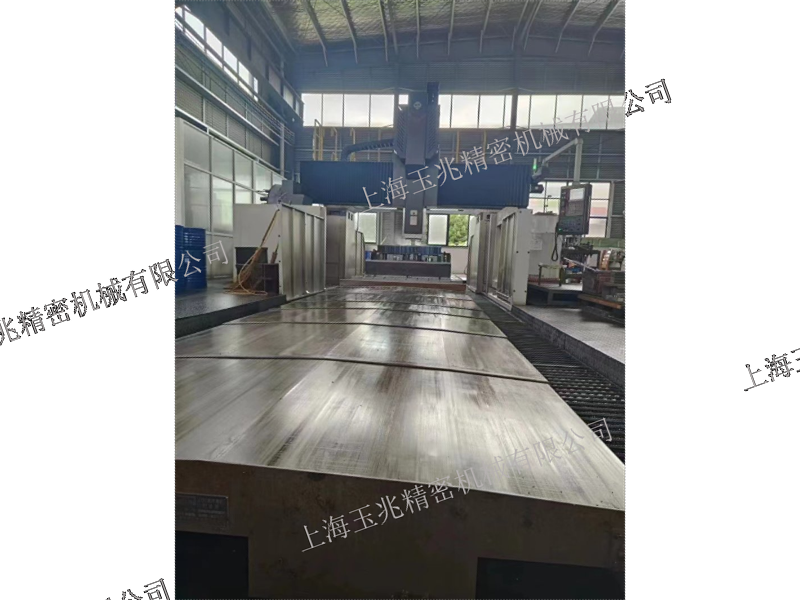
转速这个指标,单独看意义有限,要和扭矩放在一起看才知道设备适合做什么。龙门加工设备的主运动多采用全齿轮传动,通过自动换档实现高、低两档速度,每一档速度范围内还可以无级调速。低速档输出较大扭矩,适合大余量去除;高速档提供较高的切削速度,用于精加工与表面成形。两档之间由系统自动换档,操作者不必为每一道工序单独调整传动结构。这种安排让同一台设备能够覆盖从毛坯到成品的多道工序,减少工件在不同设备之间周转的次数。评估时可以把典型零件的工序清单列出来,标注每道工序所需的转速区间与刀具直径,再与设备的变速范围对照。若某些工序集中在某个区间,就要留意该区间内扭矩与功率是否够用。参数区间与实际工序对不上,在龙门加工的选型阶段比在生产阶段更容易调整,代价也小得多。另外,不同材料在同一转速下的表现并不一致,工艺编排时把材料牌号与热处理状态一并标注,参数设置会更有依据,也能避免在某个区间长时间超负荷运行。把这份对照表留在工艺文件里,后续换产与新员工上手都用得上。龙门加工中心,解决大尺寸工件加工难题。宁波零部件加工龙门加工中心哪家性价比高
玉兆机床,品质见证实力。宁波易维护龙门加工中心适用场景
液压在机床上像一套看不见的手,负责把重的部件托住、把该固定的部位夹紧。龙门设备的液压系统功能通常包括横梁液压平衡、滑枕液压平衡、横梁夹紧松开以及主轴自动松夹刀。系统采用集成化安装,管路集中布置,整机运动的可靠性与维护便利性都有兼顾。安全监控方面,系统配有油面液位报警、回流堵塞报警、工作压力报警等装置,液压油箱另配油温控制器与过滤装置,用于保证机床能够正常启动、工作中油温处于合理范围以及液压油的清洁度。横梁的平衡压力通常由伺服阀根据滑鞍与滑枕的位置自动调整,使升降过程保持平稳;强力切削时,横梁两侧的夹紧结构提供额外的固定。液压系统的故障多与油液状况和密封件老化有关,按周期检查油位、油温与管路渗漏,能减少很多龙门加工设备的突发停机,也让维修时的排查方向更明确。液压系统的维护窗口大多布置在易于接近的位置,日常检查时按油位、油温、压力与渗漏四个方向逐项确认,基本上就能覆盖多数隐患;出现报警后先记录现象再停机,对后续判断更有帮助。宁波易维护龙门加工中心适用场景