商机详情 -
五面龙门加工中心切削工艺
液压在机床上像一套看不见的手,负责把重的部件托住、把该固定的部位夹紧。龙门设备的液压系统功能通常包括横梁液压平衡、滑枕液压平衡、横梁夹紧松开以及主轴自动松夹刀。系统采用集成化安装,管路集中布置,整机运动的可靠性与维护便利性都有兼顾。安全监控方面,系统配有油面液位报警、回流堵塞报警、工作压力报警等装置,液压油箱另配油温控制器与过滤装置,用于保证机床能够正常启动、工作中油温处于合理范围以及液压油的清洁度。横梁的平衡压力通常由伺服阀根据滑鞍与滑枕的位置自动调整,使升降过程保持平稳;强力切削时,横梁两侧的夹紧结构提供额外的固定。液压系统的故障多与油液状况和密封件老化有关,按周期检查油位、油温与管路渗漏,能减少很多龙门加工设备的突发停机,也让维修时的排查方向更明确。液压系统的维护窗口大多布置在易于接近的位置,日常检查时按油位、油温、压力与渗漏四个方向逐项确认,基本上就能覆盖多数隐患;出现报警后先记录现象再停机,对后续判断更有帮助。模具用龙门加工操作指南指导正确装夹与参数设置,助力提升模具加工的精度与质量。五面龙门加工中心切削工艺
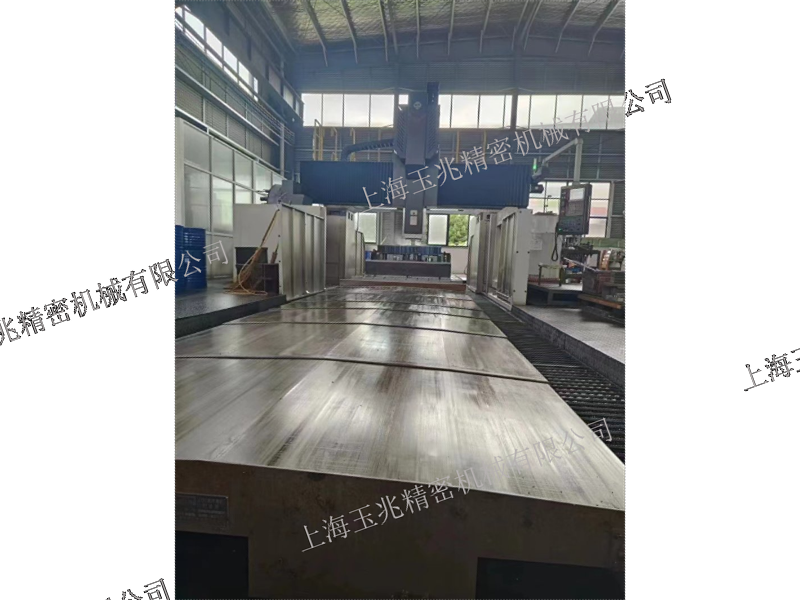
工件再大,也要靠夹具与工作台连成一体,装夹的可靠性是加工的前提。龙门加工的工作台面积较大,工件多采用底面定位的方式,由压板与垫块把工件固定在工作台上,定位面与支撑点需要避开加工部位,同时保证受力均匀。机床本体的找正依靠地脚螺栓与基础调整垫铁完成,这一步做得如何,会在工作台面的平面度上留下痕迹,因此设备安装阶段的基础处理不能简化。对于形状不规则的铸件,可以先加工出一处基准面再转入正式加工,减少因毛坯自身偏差带来的定位不确定。夹具结构应尽量简单,零件越少,累积间隙就越小。装夹位置还会影响切削力的传递路径,靠近支撑点加工一般比悬空部位更稳,龙门加工的工艺编排可以据此调整走刀顺序,把吃力的工步安排在支撑较好的位置完成,翻身找正的次数也就能一并压缩。夹具与工件的贴合面在装夹前应清理干净,残留的切屑或毛刺都可能造成定位偏差;工件装夹完成之后复核一遍压板的受力是否均匀,是避免加工中出现位移的一道简单工序,这些细节对龙门加工的尺寸稳定同样有意义。风电设备龙门加工中心切削工艺龙门加工中心,强大的功能满足各类加工任务。
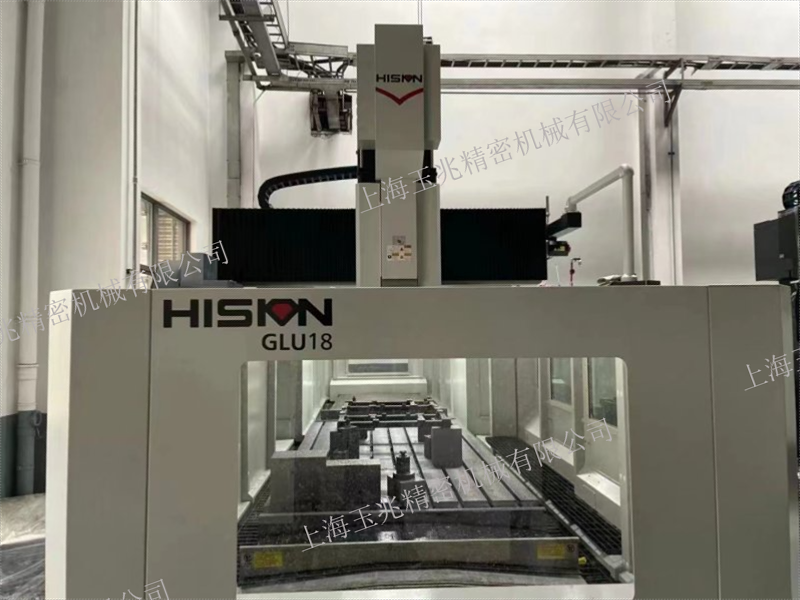
精密加工的能力,常常体现在结构把运动约束得有多紧。精密龙门加工在部件层面有几处可以观察的地方。滑枕采用方滑枕结构,导轨全包容四面约束,整套系统的刚性较有保障;导轨副以贴塑面与中频淬硬的滑动导轨相配,再配强力润滑,兼顾精加工所需的平稳与粗加工所需的承载;主轴选用氮化钢并做渗氮处理,轴承组件采用高精密双列滚柱轴承,配置恒温冷却系统,抑制长时间运转带来的温升。进给轴使用交流伺服电机驱动,丝杠支撑采用两端固定预拉伸结构,减少快速运动时热伸长对定位的影响。这些结构的组合,使设备在粗加工与精加工之间切换时不必频繁调整装夹。加工精度的表现还要看工艺配合,例如余量分配的层次、刀具的动平衡状态与切削参数是否与材料匹配,结构只是把上限抬高,结果仍取决于日常的工艺纪律与点检习惯。换料之后参数要不要跟着改、精加工前留多少余量,这些同样应当在工艺文件里写明适用条件,而不是只留一组数值交到操作者手上;把这些前提写清楚,同一台设备在不同师傅手里做出来的结果也不会差得太远。
丝杠在旋转时会发热,热了就会伸长,伸长就会影响定位,这是长行程进给绕不开的一环。龙门设备上的做法是把丝杠支撑做成两端固定预拉伸结构,让丝杠在预拉状态下工作,热伸长带来的影响被抵消一部分,快速运动时的定位精度更容易保持。部分机型的Y轴丝杠设有辅助支撑装置,用来提高丝杠的传动精度与寿命,减少长跨距下的下垂与振动。横梁部分还会采用双丝杠并配同步补偿功能,让两侧受力与位移协调,横梁在升降过程中不至于出现偏斜。丝杠轴承的润滑同样不可省略,油品规格与加注周期按厂家说明执行。丝杠的状态可以通过反向间隙与噪声变化来判断,定期复测并记录,比等到精度明显下降再处理更有余地,也便于判断问题出在龙门加工的哪个环节上。丝杠的支撑端与螺母座在安装阶段的同轴度同样影响使用表现,装机时按厂家要求完成找正与预拉伸调整,后续的定位精度才更容易维持;日常使用中如发现快速移动时有异响,应及时停机检查,避免小问题演变成丝杠或轴承的损伤,这些记录在后续沟通中同样用得上。重型龙门加工中心哪家便宜需结合配置对比,性价比高的设备更受中小型制造企业青睐。

同一个程序跑在两种机床上,差别常常出现在空行程和换向的那一刻。高速龙门加工要处理的就是这类时间损耗,它要求运动部件更轻、响应更快、发热更少。定梁高速龙门加工中心MOU28×50在这方面做了几件事:床身与工作台采用无应力铸铁并在内部布置加强筋,让结构保持厚重;滑鞍与滑枕采用热稳定设计,导轨副使用四导轨支撑,配合大扭矩伺服电机,使滑枕部件的惯量减小、启停回应更快;Z轴由对称布置的双交流伺服电机驱动,动力经联轴器传到丝杠上;主轴配置恒温冷却系统,变速采用两档自动换档结构,档内转速可连续调整,主轴自带环喷喷嘴用于刀具冷却,轴承与主驱动电机采用油冷却方式。该机床适用于模具、汽车、航空航天、包装、五金等领域的加工需要。速度提升之后,刀具磨损与热变形的管理会变得更敏感,切削参数需要跟着刀具与工件一起调整,换型流程与刀具管理方式也值得作为一项评估内容。设备运行期间,主轴温度与导轨润滑状态的变化通常会先于加工尺寸的变化出现,留意这些信号比事后补救省事。海天精工,携手客户共创美好未来。温州定梁龙门加工中心切削工艺
海天精工,构建开放包容的合作生态体系。五面龙门加工中心切削工艺
精度这件事,标称值只说明设备出厂时的状态,真正影响生产的是它在连续加工中的保持能力。高精度龙门加工在配置上通常有几处着力点:导轨与传动环节尽量减少间隙与摩擦波动,进给轴配备光栅尺实现闭环检测,主轴系统配置恒温冷却以抑制热变形,运动部件的质量分布尽量对称。以GKU35E×80为例,该机床的X、Y轴采用恒流静压导轨,无磨损、无爬行,精度保持性较好,X轴由双电机双齿条驱动,Y、Z、W轴采用滚珠丝杠,并普遍配备光栅尺实现全闭环控制。这些做法的目的都是让刀具实际所处的位置尽量贴近程序设定的位置。对使用者来说,验收阶段的短时打表不能完全体现长期表现,在连续加工数小时后复测关键尺寸,更能反映设备的实际状态。把各道检验的节点与判定标准写进工艺文件,龙门加工的精度管理就有了可依据的记录,而不只是依赖经验判断。机床的几何精度会随使用时间缓慢变化,按周期复测水平、垂直与平行等指标,并按厂家建议的周期进行调整,是让高精度龙门加工长期维持状态的常规做法。五面龙门加工中心切削工艺