商机详情 -
南通模具加工龙门加工中心技术
把电机的转动准确送到刀具上,中间要经过一串环节,每个环节的间隙都会累加到加工结果里。龙门加工的X轴多采用双边驱动方式,例如GKU40ME×90由双交流伺服电机经进口减速器带动齿轮齿条传动机构,实现龙门框架的进给运动,数控同步轴功能与光栅尺闭环检测保证龙门框架同步,低速时无爬行,运行较为稳定。Y、Z等轴则多采用交流伺服电机通过联轴器或小游隙减速箱带动滚珠丝杠旋转。齿轮齿条传动适合长行程场合,滚珠丝杠适合精度要求较高的轴向进给,两者在整机上分工配合。传动链的刚性直接影响快速移动时的定位表现,因此在日常点检中,反向间隙的复测与联轴器状态、齿条啮合情况的留意,都属于有必要保留的项目。把这些数据按周期记录下来,龙门加工设备的精度变化趋势就有据可查,判断调整或更换部件时也更有依据。两条驱动链之间的同步偏差如果逐渐变大,加工面上容易留下不易解释的偏差,把同步精度列入定期检测项目,是长行程龙门加工设备维护中的一项常规内容,检测记录留档之后也便于前后比对。经济型龙门加工中心供应商注重性价比,能为预算有限的企业提供适配的加工设备及服务。南通模具加工龙门加工中心技术
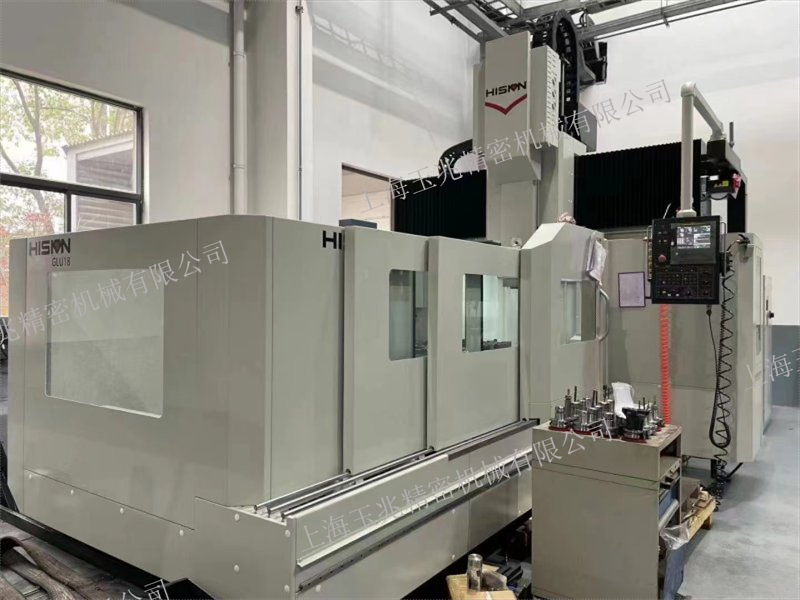
刀具是与工件直接接触的部件,它的状态在很大程度上影响着加工结果。龙门设备上加工的工件往往尺寸大、余量多,因此刀具的选择要兼顾强度与可达性。刀具冷却方式通常有两种:切削液装置用于把热量与切屑从加工区带走,切削吹气装置则适合不希望切削液残留的部位,两种方式可以按工序分别使用。冷却液箱容量较大的机型在连续切削时更能保持液温稳定。部分机型可选配刀具测量系统,刀具长度测量传感器安置在工作台后端,用来测量刀具长度,所测值与预置参考值之间的差异作为刀具偏移量放入偏移量寄存器,也可通过数控装置提供的刀具长度补偿功能实现补偿。刀柄规格需要与主轴前端匹配,装入前应确认锥面清洁与拉钉紧固,避免因装配问题造成龙门加工尺寸的波动,刀具的动平衡状态同样值得在装刀环节留意。刀具的装夹长度与刚性与加工结果关系密切,悬伸过长会削弱刀具端的稳定性,因此在使用长刀具加工深腔部位时,切削参数需要适度保守,龙门加工的工艺文件里通常会对这类情况单独说明。南通海天精工龙门加工中心技术国产龙门加工中心工作台承重设计多样,能适配不同重量工件,满足各行业重型加工需求。
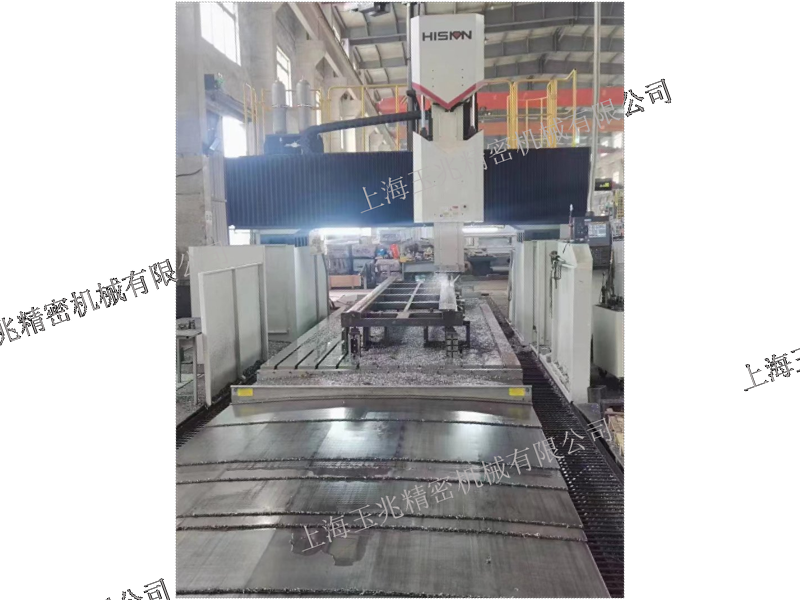
轨道交通的零件以长、大、重为常见特征,车体结构件与转向架部件的加工往往需要设备具备较长行程和稳定承载。轨道交通龙门加工进入这个领域,靠的是门框式结构带来的加工空间,以及框架分散切削力的方式。工件装夹在工作台上之后,主轴沿横梁与立柱移动去接近各个加工面,减少工件在工位之间的转运次数。这类零件上的孔系与平面常常分布在多个方向,五面加工能力可以减少翻身找正的次数,让各面之间的相对位置关系更容易控制。设备在配置上要考虑行程是否覆盖工件全长、工作台承重是否留有余量,以及排屑方式能否适应连续切削产生的切屑量,端部的提升链板式排屑器与大容量切削液箱在这类场合较为常见。厂房方面,长行程机床对地面平整度与吊装空间较为敏感,规划时应与设备供应方一起核对基础条件,把龙门加工的安装问题解决在设备进厂之前。转向架与车体结构件的图纸往往包含多组孔系与型面,把这些特征的工序顺序提前排好,可以让一次装夹的时间得到更充分的利用,龙门加工的多面加工优势也就落到了具体零件上。
液压在机床上像一套看不见的手,负责把重的部件托住、把该固定的部位夹紧。龙门设备的液压系统功能通常包括横梁液压平衡、滑枕液压平衡、横梁夹紧松开以及主轴自动松夹刀。系统采用集成化安装,管路集中布置,整机运动的可靠性与维护便利性都有兼顾。安全监控方面,系统配有油面液位报警、回流堵塞报警、工作压力报警等装置,液压油箱另配油温控制器与过滤装置,用于保证机床能够正常启动、工作中油温处于合理范围以及液压油的清洁度。横梁的平衡压力通常由伺服阀根据滑鞍与滑枕的位置自动调整,使升降过程保持平稳;强力切削时,横梁两侧的夹紧结构提供额外的固定。液压系统的故障多与油液状况和密封件老化有关,按周期检查油位、油温与管路渗漏,能减少很多龙门加工设备的突发停机,也让维修时的排查方向更明确。液压系统的维护窗口大多布置在易于接近的位置,日常检查时按油位、油温、压力与渗漏四个方向逐项确认,基本上就能覆盖多数隐患;出现报警后先记录现象再停机,对后续判断更有帮助。国产龙门加工中心加工精度不断提升,能满足多数行业对大型工件的精密加工需求。
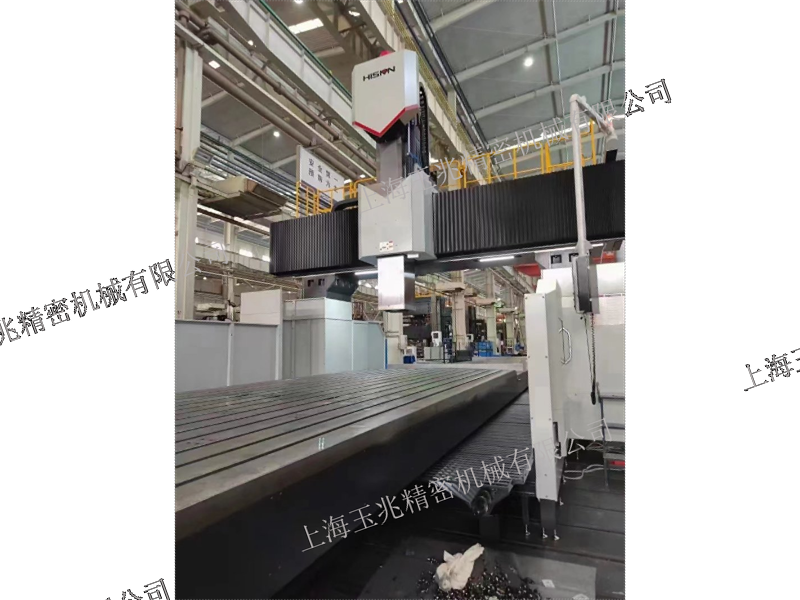
一台龙门加工中心机床,拆开看是一整套系统的配合,任何一处跟不上,加工能力都会打折扣。以GKU40ME系列龙门框架移动式结构为例,整机主要由工作台、床身、滑座、立柱、连接梁、横梁、滑鞍、滑枕构成主体,另外还有液压系统、润滑系统、气动系统、静压系统、冷却过滤系统、排屑装置、固定式操作面板以及电控系统等配套部分。主体负责承载与运动,配套负责让运动持续、让热量散出、让切屑离开、让操作者看得见状态。几套系统之间存在明确的接口关系,例如静压系统对Y向进给传动机构进行润滑,液压系统承担横梁与滑枕的平衡以及主轴松夹刀,冷却系统则同时照看主轴系统、齿轮变速箱与静压系统。了解这一层关系,日常点检时就能按系统找点,而不是等到报警才去翻说明书。设备到厂后建立档案,把随机文件、说明书、验收记录与保养记录归在一处,后续查阅与交接都省事。设备运行一段时间后按系统逐项复检,把结果与到厂时的记录对照,能较早发现润滑、液压或冷却环节的细微变化。系统之间的配合关系理清了,故障排查时的顺序也就有了参照。数控龙门加工中心操作指南详细规范操作流程,帮助操作人员快速掌握设备使用技巧。五面龙门加工中心采购
制造业龙门加工中心应用广,为能源、机车等领域提供大型结构件的高效加工方案。南通模具加工龙门加工中心技术
设备再强,操作不顺,日常使用中的效率也会被磨掉。龙门加工中心在易操作方面有几处常规安排。操作面板多采用固定式或旋转式安装,位置按照操作者的站位与视线设置,常用功能按键的排布便于快速找到;加工区域配置照明灯,适应夜间工作;机床配三色灯,用于提示程序运转、工作循环完成和故障报警三种状态,操作者不必凑近屏幕就能判断当前情况。各轴坐标定义清晰,作业指导书里写清楚X、Y、Z、W各方向对应的运动,新员工建立空间概念会快一些。自动化功能也降低了操作门槛,例如自动换档、自动换刀以及可选的刀具与工件测量系统,把一部分重复劳动交给设备完成。编写操作指南时,把报警提示与对应处理动作列成对照表,比长篇文字更实用,龙门加工现场的紧急处理也更容易被翻到。新员工的上机培训宜以实际零件为载体,从装夹、对刀到程序调用按顺序走一遍,比单纯讲解手册更容易形成稳定的操作习惯;带教过程中把容易出错的环节标出来,龙门加工的操作规范也就有了具体内容,培训记录也可作为岗位交接时的参考。南通模具加工龙门加工中心技术