商机详情 -
宁波多功能龙门加工中心解决方案
龙门加工的工件有多重,工作台就得接住多少。承重看起来只是工作台一个部件的事,实际上是床身、导轨、滑块与地基共同分摊的结果。工作台与床身多采用无应力铸铁,经树脂砂造型,铸件内部布置加强筋,让结构在承受集中载荷时不至于出现局部变形;铸件在加工前经过时效处理,使用过程中的尺寸变化也会平缓一些。滚柱直线导轨上会根据受力位置分布承重滑块,滑块的数量与间距按力学原理安排,把载荷分散到更长的导轨段上。工件重量带来的另一层影响是运动阻力,因此润滑要定时定量,油量不足会加剧磨损,油量过多又会增加阻力与发热,导轨与丝杠的磨损往往就是从这个细节开始的。地基方面,地脚螺栓与基础调整垫铁用于找正水平,垫铁的调整情况会反映到工作台面的平面度上。企业在核对龙门加工的承重指标时,把工件重量和它在台面上的支撑位置一起报给供应方,比只报一个总重量更容易得到合适的配置建议。上海玉兆精密机械有限公司在为客户配置龙门五面加工中心时,会先了解典型工件的重量区间,再据此判断工作台规格是否需要调整。节能环保型龙门加工用途覆盖多行业,既能高效加工又符合绿色生产的发展方向。宁波多功能龙门加工中心解决方案
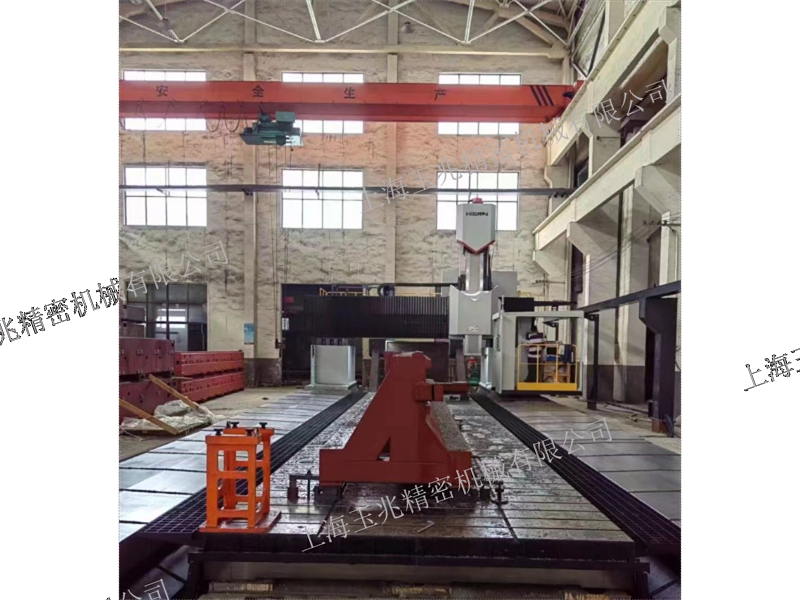
切削力作用在工件上的同时,也会作用在机床自身,机床能扛住多少,直接决定了参数能开到什么程度。高刚性龙门加工的刚性来源分散在几处。基础结构上,双立柱与顶梁、连接梁共同构成方形门框结构,封闭式框架的截面大,力在框架内部的传递路径比较直接;铸件采用树脂砂造型并做时效处理,内部布置加强筋,让局部受力不至于演变成局部变形。导轨与滑块方面,滚柱直线导轨的承载能力较高,滑块按受力位置布置,把载荷铺开到更长的导轨段。横梁与滑枕经过结构与布筋优化,减小翻转力矩。这些设计多用于重切削与精加工并存的生产场合,例如船舶结构件、工程机械零件与大型模具。机床刚性好,并不意味着所有参数都可以往上加,刀具、工件装夹与程序策略需要与之匹配,参数超出合理范围,刚性反而会被局部受力消耗掉,加工表面质量也会随之下降。导轨防护罩与横梁两侧的夹紧结构同样属于刚性体系的一部分,钢制拉板防护罩用于隔开切屑与粉尘,避免硬质颗粒进入导轨面,龙门加工设备在重切工况下的点检应把这些部位一并纳入。杭州多主轴龙门加工中心选型指南重型龙门加工依托高刚性框架,可在一次装夹中完成多面加工,确保大型构件的精度与加工效率。
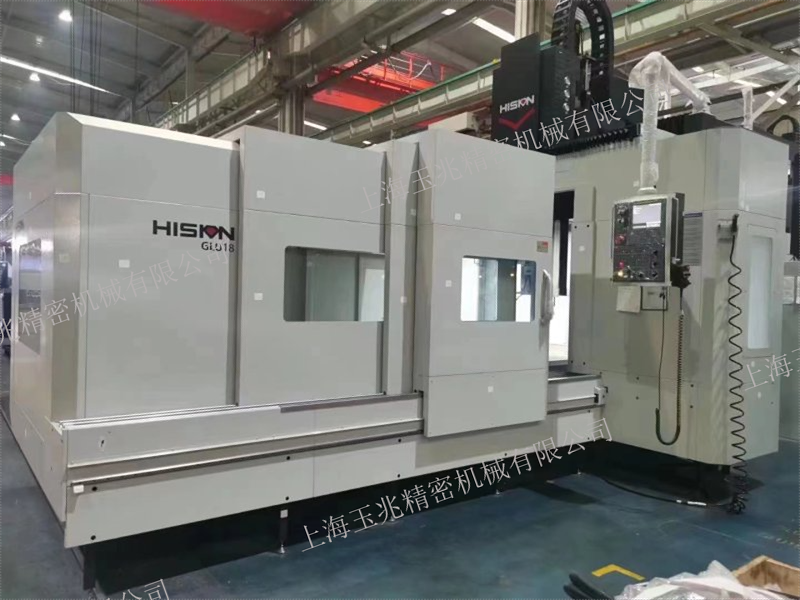
标准机型覆盖大部分通用需求,剩下的一部分则要靠配置来补齐,这也是定制化龙门加工的出发点。常见的调整方向集中在几处:行程与工作台尺寸按工件的外形确定,承重能力按工件与夹具的总重核定;滑枕截面与导轨形式按加工特征的深浅与精度要求选择;主轴变速区间按工序清单里的转速与扭矩需求匹配;刀具冷却方式根据是否允许切削液残留来定,切削液装置与切削吹气装置可以按工序分别使用。多面加工的场合可以增加回转工作台或万向铣头,检测要求较高的场合可以选配刀具测量系统与工件找正测量系统。这些调整大多建立在既有平台之上,改动范围与周期需要与供应方逐项确认。定制化不等于从零开始,把需求说清楚,多数情况下是在成熟结构上做取舍,龙门加工的配置思路也遵循这一点,先定工件再定设备。配置的取舍应围绕加工需求展开,功能加得过多,操作与维护的复杂度会同步上升;把每项配置与它要解决的问题对应起来,龙门加工的定制方案才不至于变成参数堆叠,供应方通常也会就配置的必要性给出说明。
龙门加工中心的动作由程序驱动,这一步把操作者的手感从切削过程中抽出来,前移到了工艺准备阶段。加工工艺被编写成程序输入控制系统,系统解析指令后驱动伺服电机,控制龙门框架、滑鞍、滑枕与主轴的运行轨迹、转速和进给量。对龙门设备而言,程序要处理的不只是刀具路径,还有各轴之间的配合关系,例如X轴双边驱动时的同步、横梁升降与滑枕位置的对应。这类配合靠数控同步轴功能与闭环检测维持,目的是避免运动部件在低速时出现爬行、在换向时出现滞后。程序化还带来重复性,同一套工艺可以反复调用,批次之间的差异被压缩,操作者的工作重心从摇动手柄转向核对外观、更换刀具和记录数据。在实际生产现场,程序调试通常要与首件试切配合完成,试切结果确认之后再进入批量加工,把这些步骤写进作业指导书,班次交接时就不容易走样。多品种、小批量的重型零件尤其看重程序切换的便利程度,把工艺文件与程序版本管理起来,是数控龙门加工稳定产出的基础工作。操作面板上显示的坐标与程序段编号,是排查问题时常用的两处信息,熟悉之后现场处理会快不少。模具用龙门加工操作指南指导正确装夹与参数设置,助力提升模具加工的精度与质量。
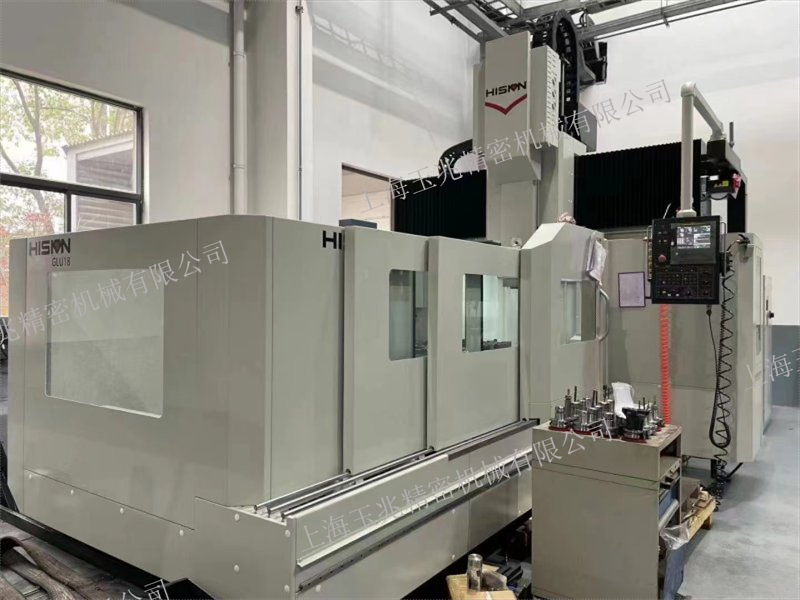
选型这件事,先看工件,再看机床。把典型零件的长度、宽度、高度、重量和加工面数量整理成一张表,再与设备的行程、承重和加工能力对照,比凭印象挑型号可靠得多。X向行程要与工件长度对应并留出装夹余量,工作台尺寸要容纳工件及其压板与垫块,承重指标则要按工件重量加上夹具重量一起算。加工面分布在几个方向,决定是否需要配置回转工作台或万向铣头来实现多面加工。精度要求较高的孔系与型面,需要留意导轨形式、闭环检测方式与主轴温升控制。工序清单中的转速与所需扭矩,需要和设备的变速范围对得上。把这些条件摆清楚之后再谈配置,取舍会明朗许多。上海玉兆精密机械有限公司在售前阶段可参与工艺沟通,客户把图纸与工艺要求一并提供,得到的建议会更贴近龙门加工的实际需要。预算与交期同样是需要提前明确的边界条件,同一类机型在不同配置下的差别主要体现在行程、承重、检测方式与自动化程度上,把这些条件按重要性排序,龙门加工的选型决策就不容易被单一参数牵着走,也便于在预算范围内排好优先顺序。数控龙门加工中心应用领域涉及汽车、电力等行业,可高效完成复杂大型工件的批量加工。温州大行程龙门加工中心原理
制造业龙门加工中心应用广,为能源、机车等领域提供大型结构件的高效加工方案。宁波多功能龙门加工中心解决方案
理解龙门加工,可以从四个坐标轴入手,各轴的分工清楚了,工艺编排和故障排查都会顺畅许多。以龙门框架移动式机床为例,X轴是龙门框架在床身上沿导轨作前后纵向运动;Y轴是滑枕与滑鞍部件在横梁上沿导轨作左右横向运动;Z轴是滑枕在滑鞍上沿导轨作上下垂直运动;W轴则是横梁在立柱上沿导轨作上下垂直运动。四个轴各管一个方向,配合起来才能把刀具送到工件需要的位置。X轴行程通常与工件长度对应,Y轴决定加工宽度范围,Z轴影响刀具的可达深度,W轴则用于调整横梁高度。在实际生产现场,报修时能准确说出哪个轴在什么动作下出现异常,往往比笼统描述更能帮助服务人员定位问题,也能减少往返沟通的时间。把这些定义写进作业指导书,新员工建立空间概念的速度会快一些,班组之间的沟通也少一层歧义,龙门加工的操作与维护因此更容易形成可交接的经验。设备验收时按轴逐项测试运行状况,把这些结果记录下来,日后精度出现变化时就有对照的起点;坐标定义清楚,编程人员安排走刀顺序时也更容易判断刀具与夹具之间是否会发生干涉。宁波多功能龙门加工中心解决方案