商机详情 -
宁波模具加工龙门加工中心批发商
横梁托着滑鞍与滑枕在立柱之间升降,它的厚度、导轨布局与平衡方式,都会反映到加工时的振动水平上。以GKU40ME×90的横梁(W轴)为例,横梁零件采用无应力球墨铸铁,树脂砂造型,W轴导轨副采用灌胶技术,刚性较高,动态特性较好。立柱与横梁的配合面按阶梯方式布置,横梁部件的应力分布相对均匀,刚性得到提升,适合重切工况。伺服系统由交流伺服电机驱动,经进口小游隙减速箱后带动丝杠旋转,丝杠支撑采用两端固定预拉伸结构,系统配双丝杠同步补偿功能。横梁配液压平衡,两侧压力随滑鞍与滑枕所处位置变化,部件在不同高度上的姿态因此保持稳定;横梁两侧设强力夹紧结构,以满足强力切削的要求。这些安排指向同一个目的:让龙门加工的横梁在不同高度、不同负载下都能保持姿态稳定,升降过程中的位置同步也更容易维持。横梁的升降与滑枕的上下运动在实际加工中经常同时进行,两者之间的位置配合由程序与检测系统维持,操作者在调试阶段确认这段联动是否平顺,能减少后续加工中的意外停刀。定制化龙门加工中心设备可按行业特性调整参数,适配特殊工件加工,满足个性化生产需求。宁波模具加工龙门加工中心批发商
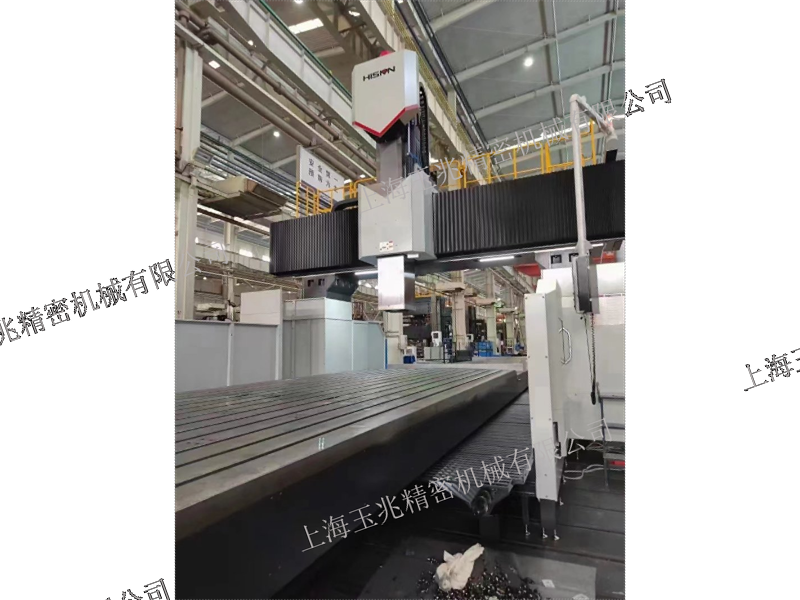
模具的形状复杂,型腔深浅不一,加工时既要保证轮廓的跟随性,又要照顾到深腔部位刀具的可达性。模具加工龙门加工通常要面对尺寸偏大的模架与型腔件,因此行程与刚性是前提条件。滑枕的截面与导轨的支撑方式影响刀具在大悬伸状态下的稳定性,导轨副采用贴塑板配合中频淬硬滑动导轨、再加强力润滑,是让滑枕在粗加工与精加工之间都能站得住的一种做法。主轴轴承与恒温冷却关系到长时间连续切削时的尺寸稳定性,而齿轮变速的高低两档可以让同一台设备兼顾大余量去除与表面成形。定梁结构的GLU28系列与高速定梁结构的MOU28×50,都把模具列入了适用领域,区别在于侧重的加工特征与节奏。加工模具时,程序余量分配与刀具磨损的跟踪同样重要,前者决定表面质量,后者决定批次之间的尺寸是否一致,刀具寿命按加工件数或时长记录,比凭手感更换更有依据。模具零件在精加工之后往往还需要钳工修整,设备加工留下的余量是否均匀,直接决定后续修整的工作量,因此在编程阶段合理安排粗精加工的余量分配,是龙门加工使用中值得下功夫的一环。常州易维护龙门加工中心刀具国产龙门加工中心工作台承重设计多样,能适配不同重量工件,满足各行业重型加工需求。

精密加工的能力,常常体现在结构把运动约束得有多紧。精密龙门加工在部件层面有几处可以观察的地方。滑枕采用方滑枕结构,导轨全包容四面约束,整套系统的刚性较有保障;导轨副以贴塑面与中频淬硬的滑动导轨相配,再配强力润滑,兼顾精加工所需的平稳与粗加工所需的承载;主轴选用氮化钢并做渗氮处理,轴承组件采用高精密双列滚柱轴承,配置恒温冷却系统,抑制长时间运转带来的温升。进给轴使用交流伺服电机驱动,丝杠支撑采用两端固定预拉伸结构,减少快速运动时热伸长对定位的影响。这些结构的组合,使设备在粗加工与精加工之间切换时不必频繁调整装夹。加工精度的表现还要看工艺配合,例如余量分配的层次、刀具的动平衡状态与切削参数是否与材料匹配,结构只是把上限抬高,结果仍取决于日常的工艺纪律与点检习惯。换料之后参数要不要跟着改、精加工前留多少余量,这些同样应当在工艺文件里写明适用条件,而不是只留一组数值交到操作者手上;把这些前提写清楚,同一台设备在不同师傅手里做出来的结果也不会差得太远。
机床运行几个小时之后尺寸开始漂移,这类问题常常源于看不见的变形。高稳定性龙门加工的思路,是把热与力的影响尽量做成对称的。立柱与横梁构成的门框在左右方向上结构基本对称,受热时的变形方向也随之对称,运动部件与工件之间的相对位置不容易被单向拉偏。铸件经过时效处理并在内部设置加强筋,让结构在温度波动时形变平缓。导轨与丝杠的布置尽量缩短力臂,主轴中心到Z轴导轨面的距离较短,翻转力矩较小,结构稳定性相应提升。润滑与冷却系统按点按时供油供液,减少摩擦发热造成的局部温差。使用层面同样有空间可做,例如保持车间温度相对平稳、避免阳光直射机床、远离热源与振动源、控制空气中的粉尘浓度,这些条件在设备安装要求中都有明确说明,落实之后,龙门加工的稳定性才有落脚点,交付验收时的短时测试也才具备可比性。设备到厂后的试切验证应安排在稳定的环境条件下进行,短时测试的结果与长期运行的表现往往存在差异,因此把连续加工数小时之后的复测数据作为参照,对判断龙门加工的稳定性更有意义。海天龙门加工中心优点在于结构稳固、运行可靠,能为企业提供稳定的大型加工支持。
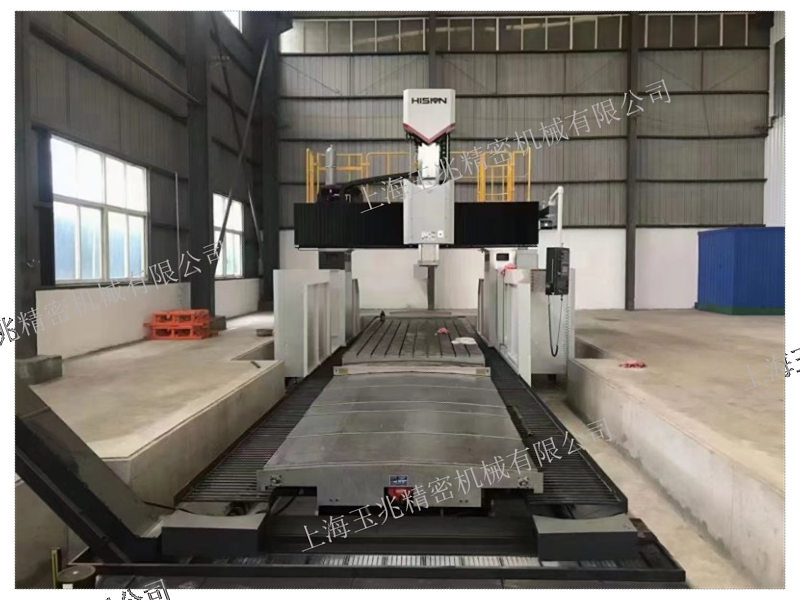
设备能被用来做什么,通常写在它的功能清单里。龙门加工中心一般具备铣削、镗削、钻削、攻螺纹、锪削等多种加工功能,其中钻削还包含钻孔、扩孔与铰孔。这些功能对应的工序差别不小:铣削处理平面与轮廓,镗削处理尺寸精度要求较高的孔,钻削处理孔的初成与修整,攻螺纹完成内外螺纹的连接准备,锪削则用于孔的端面与沉台。功能齐全并不意味着一次装夹就能把所有工序排完,还要看刀具数量、刀柄规格与主轴转速范围是否覆盖得住。GLU28×40与MOU28×50这两款定梁机床,功能覆盖面都比较宽,可以支撑能源装备、模具、工程机械与轨道交通等领域的大型零件加工。把典型零件的工序清单列出来,与龙门加工设备的功能与转速区间逐条对照,是判断加工能力是否够用的一种笨办法,却也是相对不易出错的办法,尤其适合工序跨度大、余量分配复杂的零件。工序跨度大的零件往往需要多把刀具连续作业,刀库容量、换刀方式与刀具管理规则会直接影响龙门加工设备的连续运行能力;把刀具按加工特征分组编号,调用时不容易出错。重型龙门加工中心哪家便宜需结合配置对比,性价比高的设备更受中小型制造企业青睐。宁波高速龙门加工中心配件供应
大型龙门加工中心凭借稳固的门框结构,能高效处理超大型工件,是重型制造企业提升产能的关键设备。宁波模具加工龙门加工中心批发商
切屑如果留在加工区,轻则影响表面质量,重则缠绕刀具造成停机。龙门加工中心的排屑方案通常按部位布置:分布在工作台两侧各一套螺旋排屑器,负责把落入床身区域的切屑推送到端部;设备端部设有提升链板式或链式排屑器,把切屑提升并送入集屑箱。部分机型在工作台两侧各配一件链板式排屑器,切屑经提升后送入端部的集屑箱。切屑的形态与工件材料、刀具角度和切削参数有关,长条状切屑更容易缠绕,断屑不畅时排屑系统就会吃力,因此工艺上有时需要调整进给量或更换断屑槽型合适的刀具。排屑器的状态可以从声音和出屑量上判断,出现异常应及时清理并检查链条张紧情况。多台设备共用一个集屑区时,还要考虑转运频次与场地清洁,避免切屑堆积影响龙门加工现场的通行与安全,这一项在班组交接中通常也会被列入。在龙门加工的现场管理里,把排屑与清洁列为班末的一项常规工作,通常比事后集中清理更省事,集屑区的转运频次也可以按产量灵活调整。切屑的转运路线如果与实际布局不匹配,清理工作量会在几个月后显现出来。宁波模具加工龙门加工中心批发商