商机详情 -
五面龙门加工中心选型
设备能被用来做什么,通常写在它的功能清单里。龙门加工中心一般具备铣削、镗削、钻削、攻螺纹、锪削等多种加工功能,其中钻削还包含钻孔、扩孔与铰孔。这些功能对应的工序差别不小:铣削处理平面与轮廓,镗削处理尺寸精度要求较高的孔,钻削处理孔的初成与修整,攻螺纹完成内外螺纹的连接准备,锪削则用于孔的端面与沉台。功能齐全并不意味着一次装夹就能把所有工序排完,还要看刀具数量、刀柄规格与主轴转速范围是否覆盖得住。GLU28×40与MOU28×50这两款定梁机床,功能覆盖面都比较宽,可以支撑能源装备、模具、工程机械与轨道交通等领域的大型零件加工。把典型零件的工序清单列出来,与龙门加工设备的功能与转速区间逐条对照,是判断加工能力是否够用的一种笨办法,却也是相对不易出错的办法,尤其适合工序跨度大、余量分配复杂的零件。工序跨度大的零件往往需要多把刀具连续作业,刀库容量、换刀方式与刀具管理规则会直接影响龙门加工设备的连续运行能力;把刀具按加工特征分组编号,调用时不容易出错。模具用龙门加工中心规格需匹配模具尺寸与复杂度,合理选型能提升模具加工效率。五面龙门加工中心选型
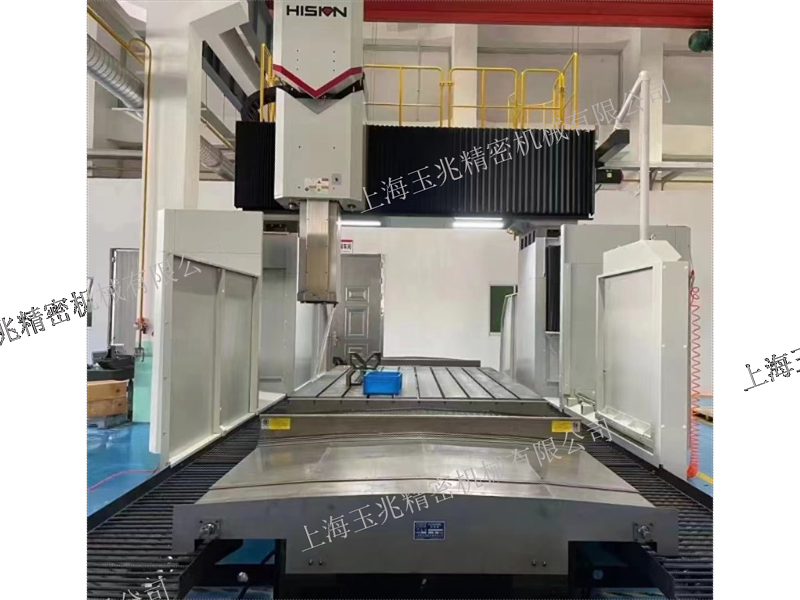
润滑在日常点检表上常常排在不起眼的位置,却直接影响导轨与丝杠能用多久。龙门设备的润滑多采用集中定时定量方式,X、Z、W导轨及进给传动机构共用一套系统,根据各润滑点的实际需求选择相应计量件,把油剂按量输送到各部位,油路末端用压力继电器进行油压监测,润滑剂量是否到位有信号可查。通过电气系统控制,设备可实现自动集中润滑,供油周期也可以根据实际情况调整。系统另配废油回收机构,避免油液混合,减少对切削液和环境的污染。主轴轴承与丝杠轴承则多采用长期有效的锂基润滑脂,维护频次较低。部分机型采用加压式集中定时定量润滑,配加压式计量件控制油量。润滑状态的好坏通常不会立刻反映在加工结果上,却会在几个月后集中体现,因此龙门加工的点检表上留出油位、油压与供油周期的记录栏,是有意义的一步。供油过多会造成浪费与污染,供油不足则可能带来磨损,因此龙门加工设备的润滑记录里保留供油周期与用量,对后续调整更有帮助。供油周期通常可以根据季节与工况做适当调整。宁波大行程龙门加工中心是做什么的海天精工,携手客户共创美好未来。
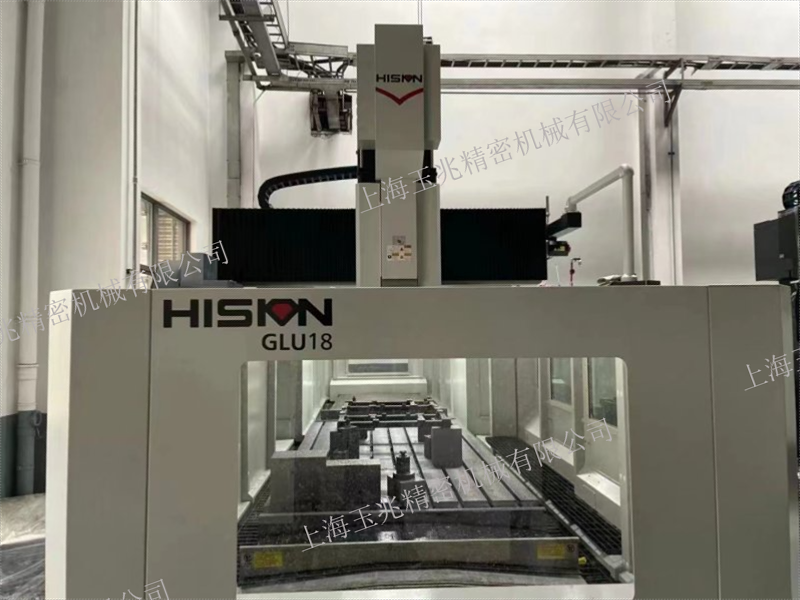
精度这件事,标称值只说明设备出厂时的状态,真正影响生产的是它在连续加工中的保持能力。高精度龙门加工在配置上通常有几处着力点:导轨与传动环节尽量减少间隙与摩擦波动,进给轴配备光栅尺实现闭环检测,主轴系统配置恒温冷却以抑制热变形,运动部件的质量分布尽量对称。以GKU35E×80为例,该机床的X、Y轴采用恒流静压导轨,无磨损、无爬行,精度保持性较好,X轴由双电机双齿条驱动,Y、Z、W轴采用滚珠丝杠,并普遍配备光栅尺实现全闭环控制。这些做法的目的都是让刀具实际所处的位置尽量贴近程序设定的位置。对使用者来说,验收阶段的短时打表不能完全体现长期表现,在连续加工数小时后复测关键尺寸,更能反映设备的实际状态。把各道检验的节点与判定标准写进工艺文件,龙门加工的精度管理就有了可依据的记录,而不只是依赖经验判断。机床的几何精度会随使用时间缓慢变化,按周期复测水平、垂直与平行等指标,并按厂家建议的周期进行调整,是让高精度龙门加工长期维持状态的常规做法。
切削力作用在工件上的同时,也会作用在机床自身,机床能扛住多少,直接决定了参数能开到什么程度。高刚性龙门加工的刚性来源分散在几处。基础结构上,双立柱与顶梁、连接梁共同构成方形门框结构,封闭式框架的截面大,力在框架内部的传递路径比较直接;铸件采用树脂砂造型并做时效处理,内部布置加强筋,让局部受力不至于演变成局部变形。导轨与滑块方面,滚柱直线导轨的承载能力较高,滑块按受力位置布置,把载荷铺开到更长的导轨段。横梁与滑枕经过结构与布筋优化,减小翻转力矩。这些设计多用于重切削与精加工并存的生产场合,例如船舶结构件、工程机械零件与大型模具。机床刚性好,并不意味着所有参数都可以往上加,刀具、工件装夹与程序策略需要与之匹配,参数超出合理范围,刚性反而会被局部受力消耗掉,加工表面质量也会随之下降。导轨防护罩与横梁两侧的夹紧结构同样属于刚性体系的一部分,钢制拉板防护罩用于隔开切屑与粉尘,避免硬质颗粒进入导轨面,龙门加工设备在重切工况下的点检应把这些部位一并纳入。海天龙门加工中心,专攻大型工件加工,技术超前,稳定可靠,为企业生产效率提供坚实保障。
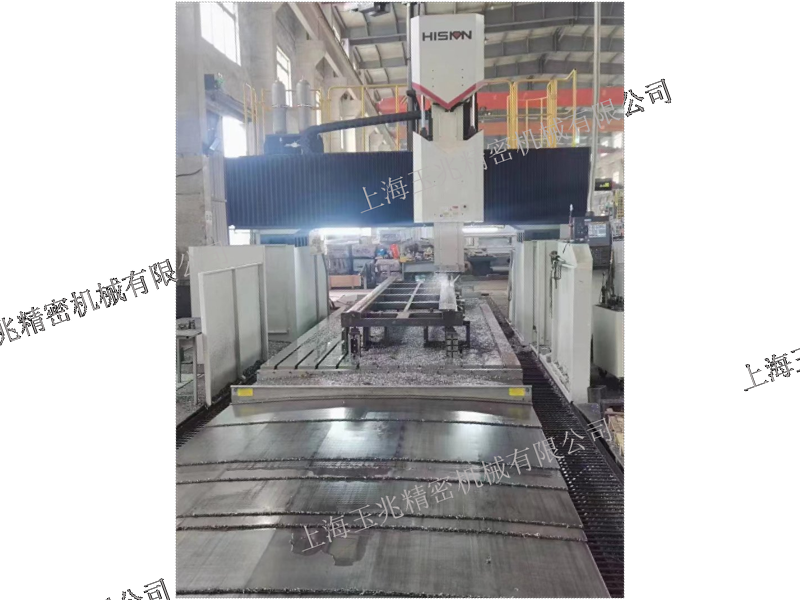
龙门加工的工件有多重,工作台就得接住多少。承重看起来只是工作台一个部件的事,实际上是床身、导轨、滑块与地基共同分摊的结果。工作台与床身多采用无应力铸铁,经树脂砂造型,铸件内部布置加强筋,让结构在承受集中载荷时不至于出现局部变形;铸件在加工前经过时效处理,使用过程中的尺寸变化也会平缓一些。滚柱直线导轨上会根据受力位置分布承重滑块,滑块的数量与间距按力学原理安排,把载荷分散到更长的导轨段上。工件重量带来的另一层影响是运动阻力,因此润滑要定时定量,油量不足会加剧磨损,油量过多又会增加阻力与发热,导轨与丝杠的磨损往往就是从这个细节开始的。地基方面,地脚螺栓与基础调整垫铁用于找正水平,垫铁的调整情况会反映到工作台面的平面度上。企业在核对龙门加工的承重指标时,把工件重量和它在台面上的支撑位置一起报给供应方,比只报一个总重量更容易得到合适的配置建议。上海玉兆精密机械有限公司在为客户配置龙门五面加工中心时,会先了解典型工件的重量区间,再据此判断工作台规格是否需要调整。海天精工,专注每一道工序的完美。南通智能型龙门加工中心设备供应商
海天龙门加工中心,专注大型工件加工,工艺可靠,性能强劲,助力企业打造坚实生产后盾。五面龙门加工中心选型
行程在图纸上是一串数字,落到车间里则意味着工件能不能一次装上去。大行程龙门加工的设备,其行程通常按X、Y、Z三个方向分别标注:X方向对应工作台或龙门架的前后移动,Y方向对应主轴部件在横梁上的左右移动,Z方向对应滑枕的上下移动。三者当中,X方向决定工件可加工的长度,Y方向决定工件在宽度方向上能被覆盖的范围,Z方向关系到刀具能探入多深、滑枕需要伸出多长。行程放大以后,机床的占地面积、床身长度与丝杠长度都会跟着变化,运动部件的重量也更大,进给与平衡机构需要相应加强。设备进厂前要把通道宽度、吊装高度与地面承重一并核对,避免出现机床到了门口却进不去的情况。对于长度接近行程上限的工件,还要为装夹压板、测量探头和刀具留出接近空间。设备到厂后的安装阶段同样有讲究,床身水平找正与导轨精度检查是后续加工精度的起点,装机之后的试切验证可以在正式投产前把问题提前暴露出来,这也让龙门加工的行程优势落实到实际生产上。进厂路线与安装位置在前期一并确认,后续调整的余地会更大,也能避免设备就位之后才发现通道受限。五面龙门加工中心选型