商机详情 -
浙江多功能龙门加工中心采购
横梁托着滑鞍与滑枕在立柱之间升降,它的厚度、导轨布局与平衡方式,都会反映到加工时的振动水平上。以GKU40ME×90的横梁(W轴)为例,横梁零件采用无应力球墨铸铁,树脂砂造型,W轴导轨副采用灌胶技术,刚性较高,动态特性较好。立柱与横梁的配合面按阶梯方式布置,横梁部件的应力分布相对均匀,刚性得到提升,适合重切工况。伺服系统由交流伺服电机驱动,经进口小游隙减速箱后带动丝杠旋转,丝杠支撑采用两端固定预拉伸结构,系统配双丝杠同步补偿功能。横梁配液压平衡,两侧压力随滑鞍与滑枕所处位置变化,部件在不同高度上的姿态因此保持稳定;横梁两侧设强力夹紧结构,以满足强力切削的要求。这些安排指向同一个目的:让龙门加工的横梁在不同高度、不同负载下都能保持姿态稳定,升降过程中的位置同步也更容易维持。横梁的升降与滑枕的上下运动在实际加工中经常同时进行,两者之间的位置配合由程序与检测系统维持,操作者在调试阶段确认这段联动是否平顺,能减少后续加工中的意外停刀。模具用龙门加工中心规格需匹配模具尺寸与复杂度,合理选型能提升模具加工效率。浙江多功能龙门加工中心采购
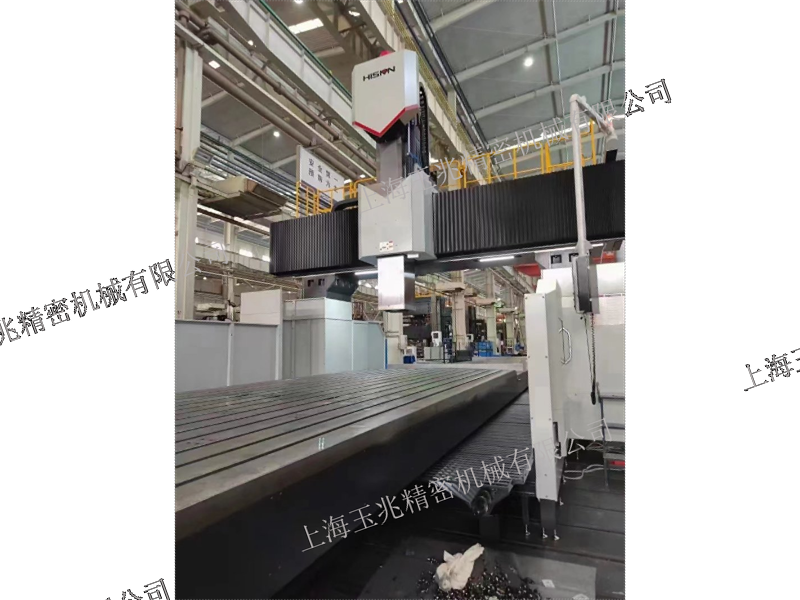
汽车行业的大型零件加工有一个特点:模具与压铸件的尺寸不小,精度要求又比较明确。汽车制造龙门加工在这个环节承担的角色,主要是处理覆盖件模具、大型结构件一类的工件。这类工件往往有多组孔系与型面,加工面之间的相对位置需要稳定,一次装夹完成多面加工可以减少重新找正带来的偏差。设备选择上,行程与承重按工件上限确定,主轴转速区间要能覆盖从粗加工到精加工的不同需要,刀具冷却与排屑要跟得上连续切削的节奏。海天精工的龙门系列能够适配汽车领域的加工需求,其中GLU28系列本身就把汽车、模具与航空航天等方向涵盖在内,功能上涵盖铣、镗、钻、攻等多种工序。对汽车行业用户来说,换型节奏较快,程序切换的便利程度与刀具管理方式会直接影响设备利用率。把换型流程作为一项评估内容,往往比只看静态参数更贴近龙门加工的实际使用状态,也更容易发现配置上的短板。汽车行业对零件的一致性要求较高,把首件确认与过程抽检的节点排进生产计划,配合设备自身的检测手段,龙门加工的质量控制就更容易形成闭环。浙江多功能龙门加工中心采购定制化龙门加工中心供应商可对接具体加工需求,从设计到生产全程提供专属解决方案。
切削产生的热量有三个去向:跟着切屑走、被切削液带走、留在机床与工件里。冷却系统的作用就是把第三条路径尽量堵住。龙门设备通常配置两类冷却:一是主轴系统、齿轮变速箱以及静压系统共用的恒温冷却系统,通过持续控温抑制热变形,让主运动的精度保持稳定;二是刀具冷却系统,包含切削液装置与切削吹气装置,用于把加工区的热量与切屑及时带走。部分机型的切削液箱容量可达2700L,箱体容量较大,连续加工时液温上升更平缓。主轴自带环喷喷嘴的机型,冷却液能较均匀地覆盖刀具周边。切削液的浓度、清洁度与流量需要按周期检查,浓度偏低会降低冷却与防锈效果,杂质过多则可能堵塞喷嘴。把冷却与切削参数一起管理,龙门加工的加工区温度才能稳定下来,长时间连续切削时的尺寸波动也随之减小。冷却系统与加工参数之间存在互动关系,切削速度提高之后,加工区的热量会明显增加,冷却方式与流量需要相应调整;把这一层关系写进工艺文件,龙门加工的连续切削才更容易保持稳定,液温的记录也能反映系统的运行状态。
液压在机床上像一套看不见的手,负责把重的部件托住、把该固定的部位夹紧。龙门设备的液压系统功能通常包括横梁液压平衡、滑枕液压平衡、横梁夹紧松开以及主轴自动松夹刀。系统采用集成化安装,管路集中布置,整机运动的可靠性与维护便利性都有兼顾。安全监控方面,系统配有油面液位报警、回流堵塞报警、工作压力报警等装置,液压油箱另配油温控制器与过滤装置,用于保证机床能够正常启动、工作中油温处于合理范围以及液压油的清洁度。横梁的平衡压力通常由伺服阀根据滑鞍与滑枕的位置自动调整,使升降过程保持平稳;强力切削时,横梁两侧的夹紧结构提供额外的固定。液压系统的故障多与油液状况和密封件老化有关,按周期检查油位、油温与管路渗漏,能减少很多龙门加工设备的突发停机,也让维修时的排查方向更明确。液压系统的维护窗口大多布置在易于接近的位置,日常检查时按油位、油温、压力与渗漏四个方向逐项确认,基本上就能覆盖多数隐患;出现报警后先记录现象再停机,对后续判断更有帮助。经济型龙门加工中心供应商注重性价比,能为预算有限的企业提供适配的加工设备及服务。
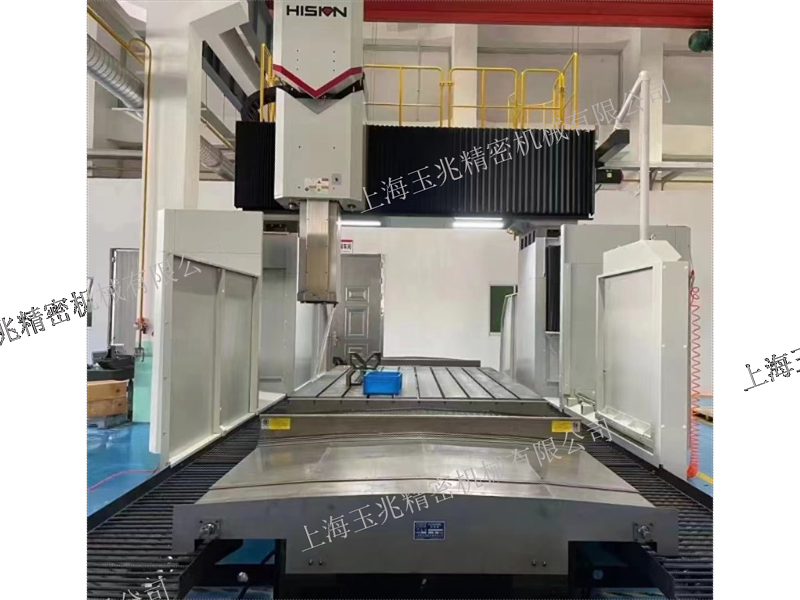
工件再大,也要靠夹具与工作台连成一体,装夹的可靠性是加工的前提。龙门加工的工作台面积较大,工件多采用底面定位的方式,由压板与垫块把工件固定在工作台上,定位面与支撑点需要避开加工部位,同时保证受力均匀。机床本体的找正依靠地脚螺栓与基础调整垫铁完成,这一步做得如何,会在工作台面的平面度上留下痕迹,因此设备安装阶段的基础处理不能简化。对于形状不规则的铸件,可以先加工出一处基准面再转入正式加工,减少因毛坯自身偏差带来的定位不确定。夹具结构应尽量简单,零件越少,累积间隙就越小。装夹位置还会影响切削力的传递路径,靠近支撑点加工一般比悬空部位更稳,龙门加工的工艺编排可以据此调整走刀顺序,把吃力的工步安排在支撑较好的位置完成,翻身找正的次数也就能一并压缩。夹具与工件的贴合面在装夹前应清理干净,残留的切屑或毛刺都可能造成定位偏差;工件装夹完成之后复核一遍压板的受力是否均匀,是避免加工中出现位移的一道简单工序,这些细节对龙门加工的尺寸稳定同样有意义。航空用龙门加工中心规格需匹配航空部件特性,在行程、精度等方面满足高要求加工场景。浙江多功能龙门加工中心采购
模具用龙门加工操作指南指导正确装夹与参数设置,助力提升模具加工的精度与质量。浙江多功能龙门加工中心采购
行程在图纸上是一串数字,落到车间里则意味着工件能不能一次装上去。大行程龙门加工的设备,其行程通常按X、Y、Z三个方向分别标注:X方向对应工作台或龙门架的前后移动,Y方向对应主轴部件在横梁上的左右移动,Z方向对应滑枕的上下移动。三者当中,X方向决定工件可加工的长度,Y方向决定工件在宽度方向上能被覆盖的范围,Z方向关系到刀具能探入多深、滑枕需要伸出多长。行程放大以后,机床的占地面积、床身长度与丝杠长度都会跟着变化,运动部件的重量也更大,进给与平衡机构需要相应加强。设备进厂前要把通道宽度、吊装高度与地面承重一并核对,避免出现机床到了门口却进不去的情况。对于长度接近行程上限的工件,还要为装夹压板、测量探头和刀具留出接近空间。设备到厂后的安装阶段同样有讲究,床身水平找正与导轨精度检查是后续加工精度的起点,装机之后的试切验证可以在正式投产前把问题提前暴露出来,这也让龙门加工的行程优势落实到实际生产上。进厂路线与安装位置在前期一并确认,后续调整的余地会更大,也能避免设备就位之后才发现通道受限。浙江多功能龙门加工中心采购