商机详情 -
杭州易操作龙门加工中心品牌推荐
同一句龙门加工,落在不同场景里指的可能是完全不同的设备,判断的依据主要来自工件与生产节奏。工件尺寸偏大、重量偏高、加工面多且换型不频繁的场合,适合考虑承重与行程较大的框架移动式或动梁式机型,一次装夹完成多面加工的价值更容易体现。工件以板类、模架和型腔件为主、批量不大的场合,定梁结构的机型在刚性上有优势,工作台移动的方式也让装夹与观察更直接。模具类零件对轮廓跟随与表面质量要求较高,可以参考高速定梁机型在动态响应与热稳定设计上的安排。工件上有大量孔系与平面、要求连续产出的场合,则应把主轴变速区间、冷却与排屑能力一并纳入考虑。适用场景这个词的含义,说到底是让设备特征与工件特征对上,而不是把参数排成一列去比大小,这也是龙门加工选型指南应有的写法,谈配置前先把工件谈清楚。零件在批量与精度上的要求也会随产品更新而变化,选型时留出一定的余量,比刚好卡在边界上更从容;把未来两三年的产品方向纳入考虑,龙门加工的配置更不容易在使用中期显得吃力。玉兆机床,以质量赢得市场和客户的认可。杭州易操作龙门加工中心品牌推荐

轨道交通的零件以长、大、重为常见特征,车体结构件与转向架部件的加工往往需要设备具备较长行程和稳定承载。轨道交通龙门加工进入这个领域,靠的是门框式结构带来的加工空间,以及框架分散切削力的方式。工件装夹在工作台上之后,主轴沿横梁与立柱移动去接近各个加工面,减少工件在工位之间的转运次数。这类零件上的孔系与平面常常分布在多个方向,五面加工能力可以减少翻身找正的次数,让各面之间的相对位置关系更容易控制。设备在配置上要考虑行程是否覆盖工件全长、工作台承重是否留有余量,以及排屑方式能否适应连续切削产生的切屑量,端部的提升链板式排屑器与大容量切削液箱在这类场合较为常见。厂房方面,长行程机床对地面平整度与吊装空间较为敏感,规划时应与设备供应方一起核对基础条件,把龙门加工的安装问题解决在设备进厂之前。转向架与车体结构件的图纸往往包含多组孔系与型面,把这些特征的工序顺序提前排好,可以让一次装夹的时间得到更充分的利用,龙门加工的多面加工优势也就落到了具体零件上。宁波零部件加工龙门加工中心夹具数控龙门加工中心,利用大数据分析和云计算提升服务水平。
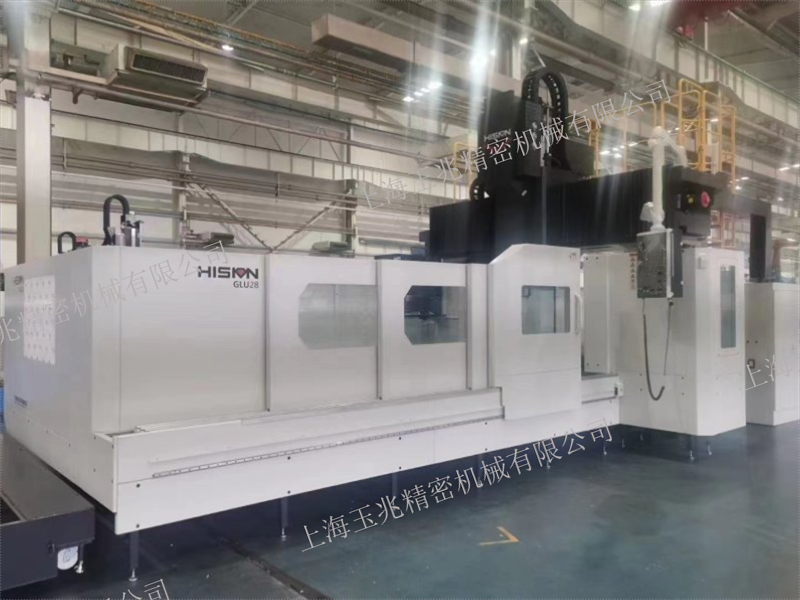
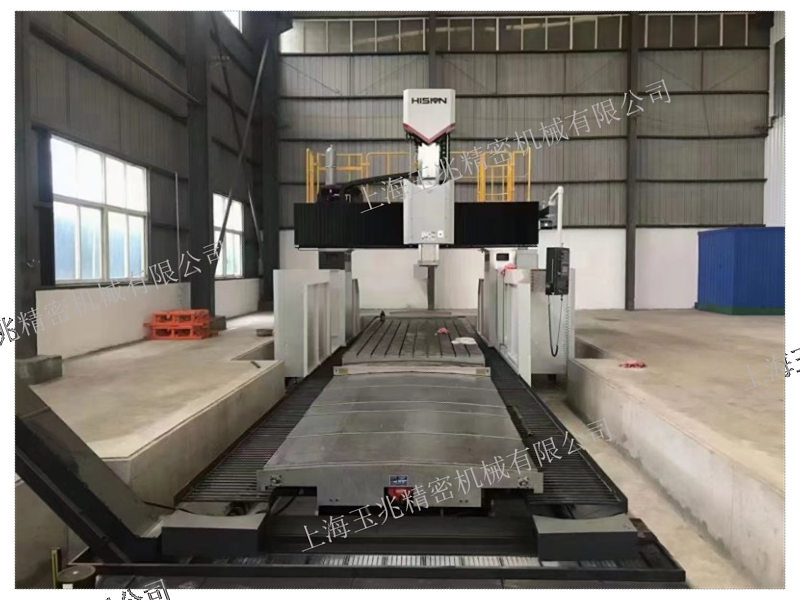
定梁结构的分工可以用一句话说清:龙门框架固定不动,工作台带着工件前后移动。框架始终处在稳定的支撑状态,横梁与立柱之间没有相对运动,刚性更容易保持,这些特点让定梁龙门加工中心在重切削场景中表现从容。海天精工的GLU28×40采用的正是龙门框架固定、工作台移动的布局,X轴由工作台在床身上前后移动,Y轴由滑枕与滑鞍在横梁上左右移动,Z轴由滑枕上下移动。床身与工作台选用无应力铸铁,树脂砂造型,X轴导轨采用重载导轨支撑结构,滚柱直线导轨上按受力位置布置承重滑块。立柱与横梁同样为铸铁件,横梁导轨做成阶梯式结构,截面大、跨距大,主轴中心到Z轴导轨面的距离较短,翻转力矩随之减小。Z轴由交流伺服电机配合重载荷滚珠丝杠完成进给,滑枕沿Y向与Z向的运动互不干涉。该系列可覆盖汽车、模具、航空航天、包装、五金等领域的加工需要,工件越重,定梁龙门加工的稳定性越容易体现。设备安装完成后的水平找正与几何精度检查,是让定梁结构优势落到加工结果上的前置条件,批量生产前的首件确认同样不宜省略。
龙门加工中心的动作由程序驱动,这一步把操作者的手感从切削过程中抽出来,前移到了工艺准备阶段。加工工艺被编写成程序输入控制系统,系统解析指令后驱动伺服电机,控制龙门框架、滑鞍、滑枕与主轴的运行轨迹、转速和进给量。对龙门设备而言,程序要处理的不只是刀具路径,还有各轴之间的配合关系,例如X轴双边驱动时的同步、横梁升降与滑枕位置的对应。这类配合靠数控同步轴功能与闭环检测维持,目的是避免运动部件在低速时出现爬行、在换向时出现滞后。程序化还带来重复性,同一套工艺可以反复调用,批次之间的差异被压缩,操作者的工作重心从摇动手柄转向核对外观、更换刀具和记录数据。在实际生产现场,程序调试通常要与首件试切配合完成,试切结果确认之后再进入批量加工,把这些步骤写进作业指导书,班次交接时就不容易走样。多品种、小批量的重型零件尤其看重程序切换的便利程度,把工艺文件与程序版本管理起来,是数控龙门加工稳定产出的基础工作。操作面板上显示的坐标与程序段编号,是排查问题时常用的两处信息,熟悉之后现场处理会快不少。精密龙门加工设备选购指南强调关注工作台精度与承重,这些直接影响加工件的质量。
大载荷的滑动面靠什么减小摩擦,静压是一条被反复采用的路径。部分龙门机型在Y向采用静压导轨,静压油从机床静压泵站经前置泵输送到滑鞍的多头泵,再分配到滑鞍的各静压腔,在导轨与运动部件之间形成一层压力油膜,使金属面彼此不直接接触,因此磨损小、爬行少。静压腔设有压力检测,用来确认静压系统处于正常工作状态,各油路也留有压力检测接口,便于维修时逐段排查。静压泵站配有高低油位报警、油液恒温冷却系统、油液过滤装置以及过滤器堵塞报警等功能,把油液的温度与清洁度一起管住。静压系统还承担龙门加工设备Y向进给传动机构的润滑。这套系统对油液清洁度比较敏感,滤芯更换与油品检查应纳入保养计划并按厂家说明的周期执行,报警信息出现后及时处理,才不会演变成导轨面的损伤。静压系统的压力检测点分布在滑鞍与各油路上,日常点检时可以按点顺序确认,出现压力异常时先判断是泵站供油问题还是局部管路堵塞,思路清楚,排查时间就能压短;油品的更换周期与滤芯规格以厂家说明为准,点检结果按周留存更有参照。龙门加工中心,解决大尺寸工件加工难题。杭州易操作龙门加工中心品牌推荐
国产龙门加工中心推荐需结合加工需求,多家品牌在性能与售后上各有优势,方便企业对比选择。杭州易操作龙门加工中心品牌推荐
主轴是切削力的起点,它自身的刚性与温升表现,会顺着刀具一路传到工件表面。龙门设备上的强力主轴多采用合金钢或氮化钢,经渗碳淬火或渗氮处理,轴承组件选用高精密成组轴承,为高刚性结构,适合大功率切削,并配置恒温冷却系统以抑制热变形。主运动的变速由齿轮箱承担,高低两档可自动切换,同一档内转速还能连续调整,面对不同材料与余量时都能找到合适的切削区间。主轴装配环节同样重要,部分机型会对主轴组件做动平衡校正,减少高速运转时的振动。使用层面,主轴的温度变化需要时间才能稳定,因此班次开始时安排一段空运转或先用轻切削过渡,往往比直接上大参数更稳妥。主轴的状态可以通过振动与噪声的变化来留意,出现异常时先停机再排查,对龙门加工的长期使用更划算,也便于保留现场给维修人员判断。记录方式上不妨简单一些,按班次把主轴的振动与噪声情况登记成台账,积累一段时间之后,判断轴承状态就有了自己的数据可参照。另外,把主轴的累计运转小时数记下来,后续安排维护时就有了一个可参照的依据。杭州易操作龙门加工中心品牌推荐