商机详情 -
江苏风电设备龙门加工中心
行程在图纸上是一串数字,落到车间里则意味着工件能不能一次装上去。大行程龙门加工的设备,其行程通常按X、Y、Z三个方向分别标注:X方向对应工作台或龙门架的前后移动,Y方向对应主轴部件在横梁上的左右移动,Z方向对应滑枕的上下移动。三者当中,X方向决定工件可加工的长度,Y方向决定工件在宽度方向上能被覆盖的范围,Z方向关系到刀具能探入多深、滑枕需要伸出多长。行程放大以后,机床的占地面积、床身长度与丝杠长度都会跟着变化,运动部件的重量也更大,进给与平衡机构需要相应加强。设备进厂前要把通道宽度、吊装高度与地面承重一并核对,避免出现机床到了门口却进不去的情况。对于长度接近行程上限的工件,还要为装夹压板、测量探头和刀具留出接近空间。设备到厂后的安装阶段同样有讲究,床身水平找正与导轨精度检查是后续加工精度的起点,装机之后的试切验证可以在正式投产前把问题提前暴露出来,这也让龙门加工的行程优势落实到实际生产上。进厂路线与安装位置在前期一并确认,后续调整的余地会更大,也能避免设备就位之后才发现通道受限。龙门加工中心,广泛应用于航空航天等行业。江苏风电设备龙门加工中心
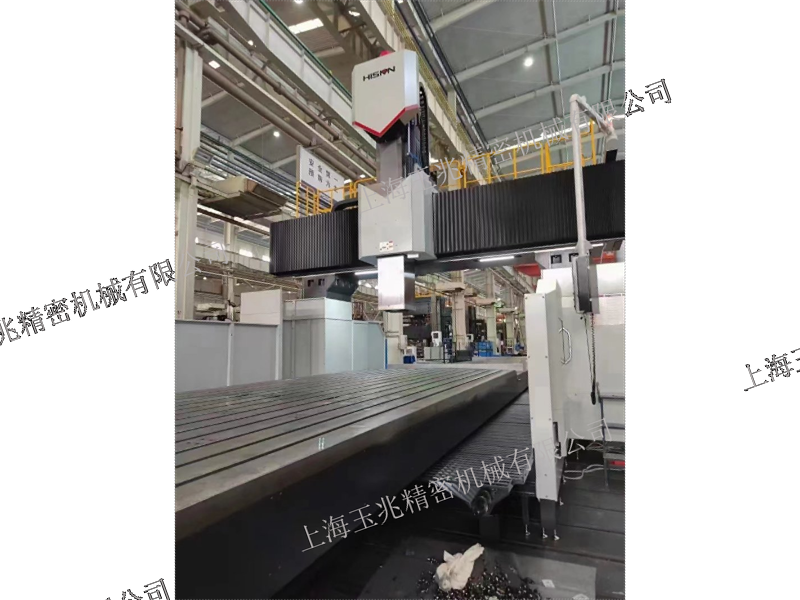
转速这个指标,单独看意义有限,要和扭矩放在一起看才知道设备适合做什么。龙门加工设备的主运动多采用全齿轮传动,通过自动换档实现高、低两档速度,每一档速度范围内还可以无级调速。低速档输出较大扭矩,适合大余量去除;高速档提供较高的切削速度,用于精加工与表面成形。两档之间由系统自动换档,操作者不必为每一道工序单独调整传动结构。这种安排让同一台设备能够覆盖从毛坯到成品的多道工序,减少工件在不同设备之间周转的次数。评估时可以把典型零件的工序清单列出来,标注每道工序所需的转速区间与刀具直径,再与设备的变速范围对照。若某些工序集中在某个区间,就要留意该区间内扭矩与功率是否够用。参数区间与实际工序对不上,在龙门加工的选型阶段比在生产阶段更容易调整,代价也小得多。另外,不同材料在同一转速下的表现并不一致,工艺编排时把材料牌号与热处理状态一并标注,参数设置会更有依据,也能避免在某个区间长时间超负荷运行。把这份对照表留在工艺文件里,后续换产与新员工上手都用得上。苏州五面龙门加工中心维修保养海天龙门加工中心,强大动力切削,稳定加工表现,助力工业制造,提升生产效率与质量。
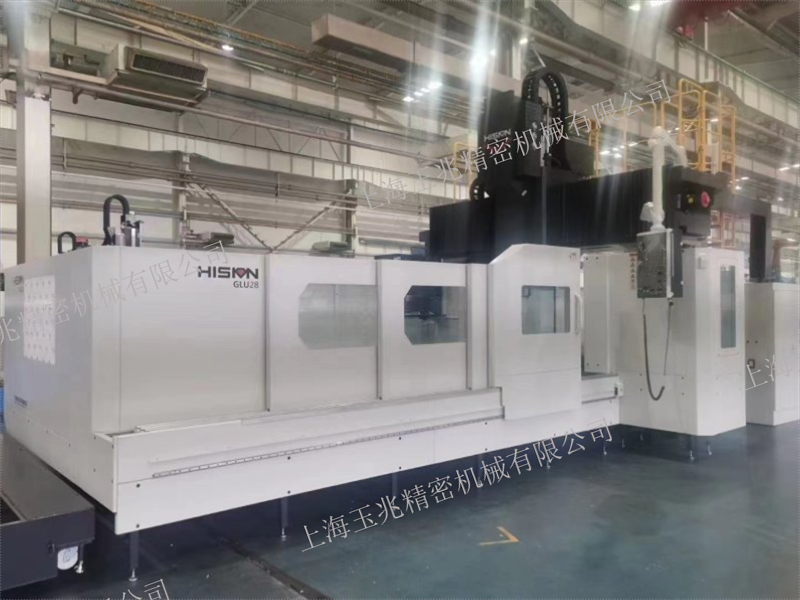
一台龙门加工中心机床,拆开看是一整套系统的配合,任何一处跟不上,加工能力都会打折扣。以GKU40ME系列龙门框架移动式结构为例,整机主要由工作台、床身、滑座、立柱、连接梁、横梁、滑鞍、滑枕构成主体,另外还有液压系统、润滑系统、气动系统、静压系统、冷却过滤系统、排屑装置、固定式操作面板以及电控系统等配套部分。主体负责承载与运动,配套负责让运动持续、让热量散出、让切屑离开、让操作者看得见状态。几套系统之间存在明确的接口关系,例如静压系统对Y向进给传动机构进行润滑,液压系统承担横梁与滑枕的平衡以及主轴松夹刀,冷却系统则同时照看主轴系统、齿轮变速箱与静压系统。了解这一层关系,日常点检时就能按系统找点,而不是等到报警才去翻说明书。设备到厂后建立档案,把随机文件、说明书、验收记录与保养记录归在一处,后续查阅与交接都省事。设备运行一段时间后按系统逐项复检,把结果与到厂时的记录对照,能较早发现润滑、液压或冷却环节的细微变化。系统之间的配合关系理清了,故障排查时的顺序也就有了参照。
理解龙门加工,可以从四个坐标轴入手,各轴的分工清楚了,工艺编排和故障排查都会顺畅许多。以龙门框架移动式机床为例,X轴是龙门框架在床身上沿导轨作前后纵向运动;Y轴是滑枕与滑鞍部件在横梁上沿导轨作左右横向运动;Z轴是滑枕在滑鞍上沿导轨作上下垂直运动;W轴则是横梁在立柱上沿导轨作上下垂直运动。四个轴各管一个方向,配合起来才能把刀具送到工件需要的位置。X轴行程通常与工件长度对应,Y轴决定加工宽度范围,Z轴影响刀具的可达深度,W轴则用于调整横梁高度。在实际生产现场,报修时能准确说出哪个轴在什么动作下出现异常,往往比笼统描述更能帮助服务人员定位问题,也能减少往返沟通的时间。把这些定义写进作业指导书,新员工建立空间概念的速度会快一些,班组之间的沟通也少一层歧义,龙门加工的操作与维护因此更容易形成可交接的经验。设备验收时按轴逐项测试运行状况,把这些结果记录下来,日后精度出现变化时就有对照的起点;坐标定义清楚,编程人员安排走刀顺序时也更容易判断刀具与夹具之间是否会发生干涉。国产龙门加工中心销售厂家在售后响应上更及时,方便企业解决设备使用中的各类问题。
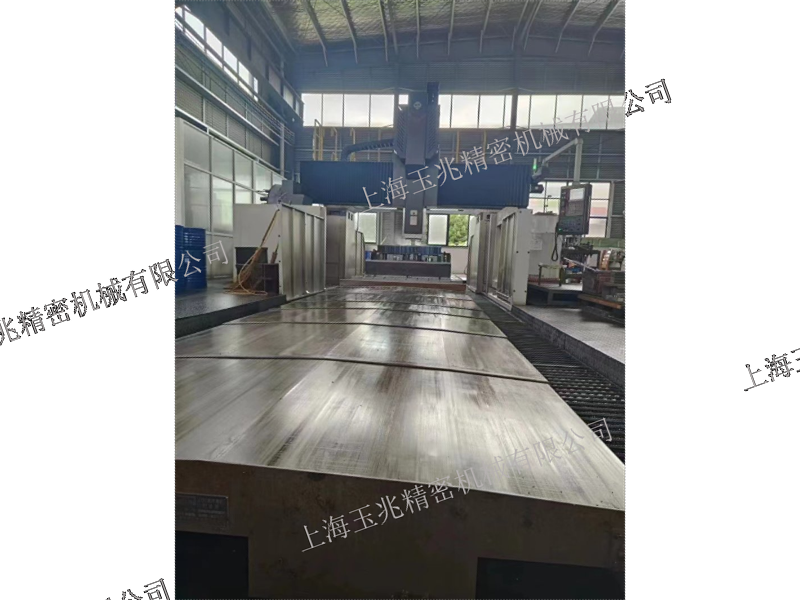
把一件需要行车吊装、长度按米来算的铸件送上机床,再让刀具在它的顶面、侧面、倾斜面上依次走刀,这件事的难点往往不在刀具,而在机床本身有没有这么大的空间和这么稳的底子。龙门加工正是为这一类工件准备的加工方式。它的结构可以拆成三段来看:两侧立柱、顶部横梁与底部底座共同围成一个刚性门框;主轴装在横梁上,能沿横梁左右移动,也能沿立柱上下移动;大型工作台则沿底座水平进给,部分机型的龙门架会整体移动。门框立起来之后,工件是躺在框架里被加工的,而不是被夹在某一个悬空部位,切削力沿两侧立柱与横梁分散传递,整机在强力切削时仍能维持几何形态的稳定。加工空间随之放大,工件尺寸的可容纳范围比一般机床宽出不少。门框式结构的另一处好处是受力路径清晰,长期使用之后精度变化也相对平缓。这类设备的安装对场地有一定要求,环境温度通常建议维持在17℃到25℃之间,理想温差±2℃,若被加工零件的要求不高,环境温度范围可以放宽到10℃至40℃。判断自己是否需要接触龙门加工,可以先量长度、再称重量,然后数一数加工面分布在几个方向上,答案通常写在数据里,而不是感觉里。重型龙门加工中心哪家便宜需结合配置对比,性价比高的设备更受中小型制造企业青睐。江苏多功能龙门加工中心是做什么的
玉兆机床,性能优越,值得信赖。江苏风电设备龙门加工中心
液压在机床上像一套看不见的手,负责把重的部件托住、把该固定的部位夹紧。龙门设备的液压系统功能通常包括横梁液压平衡、滑枕液压平衡、横梁夹紧松开以及主轴自动松夹刀。系统采用集成化安装,管路集中布置,整机运动的可靠性与维护便利性都有兼顾。安全监控方面,系统配有油面液位报警、回流堵塞报警、工作压力报警等装置,液压油箱另配油温控制器与过滤装置,用于保证机床能够正常启动、工作中油温处于合理范围以及液压油的清洁度。横梁的平衡压力通常由伺服阀根据滑鞍与滑枕的位置自动调整,使升降过程保持平稳;强力切削时,横梁两侧的夹紧结构提供额外的固定。液压系统的故障多与油液状况和密封件老化有关,按周期检查油位、油温与管路渗漏,能减少很多龙门加工设备的突发停机,也让维修时的排查方向更明确。液压系统的维护窗口大多布置在易于接近的位置,日常检查时按油位、油温、压力与渗漏四个方向逐项确认,基本上就能覆盖多数隐患;出现报警后先记录现象再停机,对后续判断更有帮助。江苏风电设备龙门加工中心