商机详情 -
E309落锤法缺口韧性试验
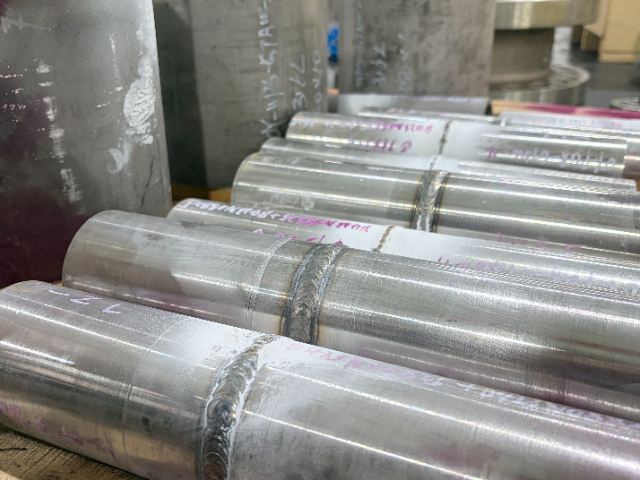
焊接件的外观检测是基础且直观的检测环节。在检测时,检测人员首先会凭借肉眼对焊接件的整体外观进行观察。查看焊缝表面是否光滑,有无明显的凹凸不平、气孔、夹渣以及裂纹等缺陷。微小的气孔可能会成为焊接件在使用过程中应力集中的源头,进而降低焊接件的强度。对于一些大型焊接件,如桥梁的钢梁焊接部位,外观检测尤为重要。检测人员会使用强光手电筒辅助照明,仔细查看每一处焊缝。同时,还会借助放大镜等工具,对一些难以直接观察到的细微部位进行检查。一旦发现外观缺陷,需详细记录缺陷的位置、大小及形状。对于轻微的表面缺陷,如小面积的气孔或夹渣,可通过打磨、补焊等方式进行修复;而对于严重的裂纹等缺陷,则需重新评估焊接工艺或对焊接件进行返工处理,以确保焊接件的外观质量符合标准要求,为后续的性能检测奠定良好基础。二氧化碳气体保护焊缺陷检测,及时发现问题,提升焊接质量。E309落锤法缺口韧性试验
焊接件的质量直接关系到产品的安全性和使用寿命,因此焊接检测是生产过程中不可或缺的一环。我们的焊接件检测服务采用国际先进的无损检测技术,如超声波检测、射线检测和磁粉检测等,能够精确识别焊接件中的裂纹、气孔、夹渣等缺陷。无论是薄板焊接还是厚壁结构,我们的检测设备都能提供高精度的检测结果,确保每一个焊接点都符合行业标准和客户要求。通过我们的服务,您可以有效避免因焊接缺陷导致的产品失效,提升产品的可靠性和市场竞争力。E317外观检查金相组织分析用于深入观察焊接件微观结构,判断焊接质量。
焊接件的化学成分直接影响其性能和质量。化学成分分析可采用光谱分析、化学分析等方法。光谱分析包括原子发射光谱、原子吸收光谱和X射线荧光光谱等,具有分析速度快、精度高的特点。以原子发射光谱为例,将焊接件样品激发,使原子发射出特征光谱,通过检测光谱的波长和强度,可确定样品中各种元素的种类和含量。化学分析则是通过化学反应来测定样品中化学成分,虽然操作相对复杂,但结果准确可靠。在航空发动机高温合金焊接件的检测中,化学成分分析尤为重要。高温合金的化学成分对其高温强度、抗氧化性等性能起着关键作用。通过精确的化学成分分析,确保焊接件的化学成分符合设计要求,保障航空发动机在高温、高压等恶劣条件下的安全可靠运行。
激光焊接以其高精度、高能量密度等特点在众多领域中应用,其质量评估需多维度进行。外观检测时,观察焊缝表面是否光滑,有无凹陷、凸起、气孔等明显缺陷。在医疗器械的激光焊接件检测中,对焊缝表面质量要求较高,微小的缺陷都可能影响器械的使用性能。内部质量检测可采用超声C扫描技术,该技术通过对焊接件进行二维扫描,能清晰呈现焊缝内部的缺陷分布情况,如气孔的大小、位置和数量。同时,对激光焊接接头进行金相组织分析,由于激光焊接冷却速度快,接头组织具有独特性,通过观察金相组织,判断焊接过程中是否存在过热、过烧等问题,评估接头的微观质量。通过综合评估,优化激光焊接工艺,提高医疗器械等产品中激光焊接件的质量与可靠性。渗透探伤检测能有效发现焊接件表面开口缺陷。
射线探伤利用射线(如X射线、γ射线)穿透焊接件时,因缺陷部位与基体对射线吸收程度不同,在底片上形成不同黑度影像来检测缺陷。检测前,需根据焊接件的材质、厚度等选择合适的射线源和曝光参数。将焊接件置于射线源与底片之间,射线穿过焊接件后使底片感光。经暗室处理后,底片上会呈现出焊接件内部结构的影像。正常焊缝区域在底片上显示为均匀的黑度,而缺陷部位,如气孔表现为黑色圆形或椭圆形影像,裂纹则呈现为黑色线条状影像。射线探伤能够检测出焊接件内部深处的缺陷,且检测结果可长期保存,便于追溯和分析。在管道焊接检测中,尤其是长输管道,射线探伤广泛应用,可准确判断焊缝内部质量,保障管道输送的安全性和稳定性。微连接焊接质量检测,借助高倍显微镜严格把控焊点精度与可靠性。E309落锤法缺口韧性试验
借助超声探伤技术,检测焊接件内部隐藏的各类缺陷。E309落锤法缺口韧性试验
焊接产生的残余应力可能导致焊接件变形、开裂,影响其使用寿命。为了检测残余应力消除效果,可采用X射线衍射法、盲孔法等。X射线衍射法利用X射线与晶体的相互作用,通过测量衍射峰的位移来计算残余应力大小和方向,该方法无损且精度高。盲孔法则是在焊接件表面钻一个微小盲孔,通过测量钻孔前后应变片的应变变化来计算残余应力,操作相对简单但属于半破坏性检测。在桥梁建设中,大型钢梁焊接件的残余应力消除至关重要。在采用振动时效、热时效等方法消除残余应力后,通过残余应力检测,可验证消除效果是否达到预期。若残余应力仍超标,需调整消除工艺参数,再次进行处理,直到残余应力满足设计要求,确保桥梁结构的安全稳定。E309落锤法缺口韧性试验