商机详情 -
焊接件无损检测焊接件检测CNAS资质公司
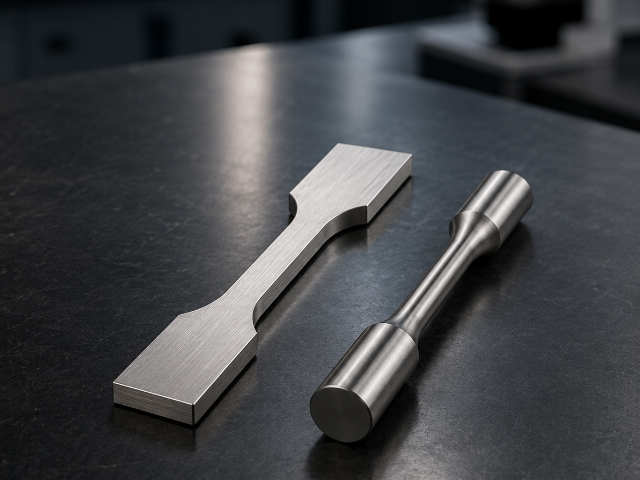
焊接过程中由于不均匀的加热和冷却,会在焊接件内部产生残余应力。残余应力的存在可能会导致焊接件在使用过程中发生变形、开裂等问题,影响其使用寿命。残余应力检测方法主要有X射线衍射法、盲孔法等。X射线衍射法是利用X射线与晶体的相互作用,通过测量衍射峰的位移来计算残余应力的大小和方向。该方法具有无损、精度高的特点,但设备成本较高,对检测人员的技术要求也较高。盲孔法是在焊接件表面钻一个微小的盲孔,通过测量钻孔前后应变片的应变变化,计算出残余应力。盲孔法操作相对简单,但属于半破坏性检测。对于大型焊接结构件,如桥梁的钢结构焊接件,残余应力的分布情况较为复杂。通过残余应力检测,能够了解残余应力的大小和分布规律,采取相应的消除或降低残余应力的措施,如采用振动时效、热时效等方法。振动时效是通过给焊接件施加一定频率的振动,使内部的残余应力得到释放和均化。热时效则是将焊接件加热到一定温度并保温一段时间,然后缓慢冷却,以消除残余应力。通过降低残余应力,可提高焊接件的尺寸稳定性和疲劳强度,延长其使用寿命。拉伸试验测定焊接件力学性能,获取关键数据,保障使用强度。焊接件无损检测焊接件检测CNAS资质公司
二氧化碳气体保护焊在机械制造、汽车修理等行业应用普遍,其焊接件易出现多种缺陷,需针对性检测。外观检测时,查看焊缝表面是否有飞溅物过多、气孔、咬边等现象。在机械制造车间,工人可直接观察焊缝外观,及时发现明显缺陷。对于内部缺陷,采用超声探伤检测,通过超声波在焊缝内的传播,检测是否存在未焊透、裂纹等缺陷。在检测过程中,根据焊缝的厚度、材质等调整超声探伤仪的参数,确保检测准确性。同时,对焊接件进行硬度测试,由于二氧化碳气体保护焊可能会使焊接区域硬度发生变化,通过硬度测试,判断焊接过程是否对材料性能产生不良影响。通过检测,及时发现和解决二氧化碳气体保护焊焊接件的缺陷,提高焊接质量。焊接件无损检测焊接件检测CNAS资质公司搅拌摩擦焊接接头性能检测,评估接头强度与塑性,助力工艺改进。

搅拌摩擦焊接是一种新型固相焊接技术,其焊接接头性能检测具有特定方法。外观检测时,查看焊缝表面是否平整,有无沟槽、飞边等缺陷。对于内部质量,超声检测是常用手段,通过超声波在焊接接头内的传播特性,检测是否存在未焊透、孔洞等缺陷。在汽车铝合金车架的搅拌摩擦焊接接头检测中,超声检测能够快速定位缺陷位置。同时,对焊接接头进行力学性能测试,如拉伸试验,测定接头的抗拉强度,观察断裂位置是在焊缝还是母材,以此评估焊接接头的强度匹配情况。此外,硬度测试可了解焊接接头不同区域(如焊缝区、热机影响区、热影响区)的硬度变化,分析焊接过程对材料性能的影响。通过综合检测,优化搅拌摩擦焊接工艺参数,提高汽车铝合金车架焊接接头的性能与质量。
埋弧焊常用于大型钢结构、管道等的焊接,焊缝检测是保障质量的关键环节。外观检测时,检查焊缝表面是否平整,有无焊瘤、咬边、气孔等缺陷,使用焊缝检测尺测量焊缝的宽度、余高是否符合标准要求。对于大型管道的埋弧焊焊缝,在施工现场进行外观检测时,需确保检测的准确性。内部质量检测主要采用射线探伤和超声探伤相结合的方法。射线探伤可检测出焊缝内部的气孔、夹渣、裂纹等缺陷,通过射线底片清晰显示缺陷影像。超声探伤则能对焊缝内部缺陷进行准确定位和定量分析,尤其是对于面积型缺陷,如未熔合、裂纹等,具有较高的检测灵敏度。通过两种检测方法相互补充,0保障埋弧焊焊缝质量,确保大型钢结构和管道的安全运行。金相组织分析,观察焊接件微观结构,深入了解焊接质量怎么样。
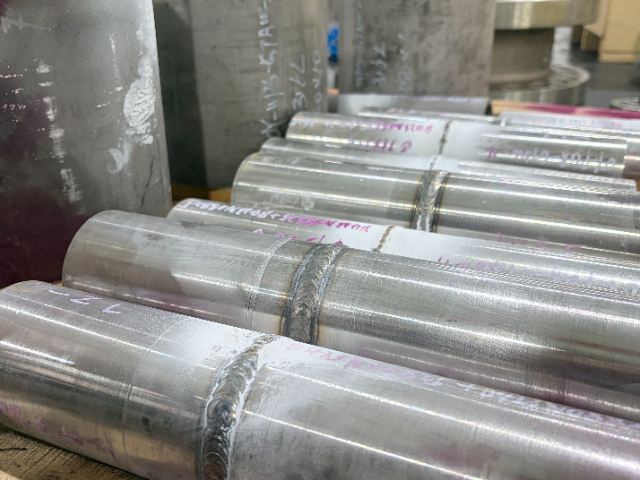
超声波探伤是一种广泛应用于焊接件内部缺陷检测的无损检测技术。其原理是利用超声波在不同介质中的传播特性,当超声波遇到焊接件内部的缺陷,如气孔、裂纹、未焊透等时,会产生反射、折射和散射现象。检测人员将超声波探头与焊接件表面紧密耦合,向焊接件内部发射高频超声波。通过接收反射回来的超声波信号,并对其进行分析处理,就能判断缺陷的位置、大小和形状。对于大型焊接结构件,如压力容器的焊接部位,超声波探伤能够快速、准确地检测出内部缺陷。在检测过程中,检测人员需要根据焊接件的材质、厚度等因素,合理调整超声波探伤仪的参数,以确保检测的准确性。例如,对于较厚的焊接件,需要选择合适频率的超声波探头,以保证超声波能够穿透焊接件并有效检测到内部缺陷。一旦检测出内部缺陷,需根据缺陷的严重程度,决定是采取修复措施还是报废处理,以保障焊接件在使用过程中的安全性和可靠性。水下焊接质量检测,克服复杂环境,用超声与磁粉守护水下焊缝。焊接件晶间腐蚀试验焊接件检测CMA资质公司
渗透探伤检测焊接件表面开口缺陷,细致排查,不放过细微隐患。焊接件无损检测焊接件检测CNAS资质公司
对于一些用于储存液体或气体的焊接件,如储罐、管道等,密封性检测至关重要。密封性检测的方法有多种,常见的有气压试验、水压试验和氦质谱检漏等。气压试验是将焊接件内部充入一定压力的气体,通常为压缩空气,然后使用肥皂水等发泡剂涂抹在焊接部位,观察是否有气泡产生。若有气泡出现,则表明焊接件存在泄漏。水压试验则是向焊接件内部注入水,施加一定的压力,观察焊接件是否有渗漏现象。水压试验不*可以检测焊接件的密封性,还能对焊接件进行强度检验。对于一些对密封性要求较高的焊接件,如航空发动机的燃油管道焊接件,会采用氦质谱检漏法。氦质谱检漏仪能够检测到极微量的氦气泄漏,检测精度较高。在进行密封性检测时,要严格按照相关标准和规范进行操作,确保检测结果的准确性。一旦发现焊接件存在密封问题,需要对泄漏部位进行标记,分析泄漏原因,可能是焊缝存在气孔、裂纹,或者是密封面加工精度不够等。针对不同原因,采取相应的修复措施,如补焊、打磨密封面等,以保证焊接件的密封性符合使用要求。焊接件无损检测焊接件检测CNAS资质公司