商机详情 -
普陀区热影响区检验焊接件检测
焊接过程中,热影响区的性能会发生变化,直接影响焊接件的整体性能。热影响区性能检测包括对热影响区的硬度、强度、韧性等力学性能的检测,以及金相组织分析。在检测硬度时,在热影响区不同位置进行多点硬度测试,绘制硬度分布曲线,观察硬度变化情况。对于强度和韧性,可从热影响区截取试样进行拉伸试验和冲击韧性试验。通过金相显微镜观察热影响区的金相组织,分析晶粒大小、形态以及相的分布。例如,在锅炉制造中,锅筒焊接件的热影响区性能直接关系到锅炉的安全运行。若热影响区出现晶粒粗大、硬度异常等问题,会降低锅筒的强度和韧性。通过热影响区性能检测,及时发现问题,调整焊接工艺,如控制焊接热输入、改进焊接顺序,以改善热影响区性能,确保锅炉的质量和安全。二氧化碳气体保护焊缺陷检测,及时发现问题,提升焊接质量。普陀区热影响区检验焊接件检测
高频感应焊接常用于管材、线材的焊接,质量监测贯穿焊接过程。在焊接过程中,通过监测焊接电流、电压、频率等参数,实时了解焊接能量的输入情况。例如,在管材高频感应焊接生产线中,利用传感器采集焊接过程中的电参数,一旦参数出现异常波动,可能预示着焊接质量问题,如焊接电流突然下降,可能是焊接回路接触不良或焊接能量不足,导致焊缝未焊透。同时,对焊接后的管材进行在线无损检测,采用超声探伤技术,检测焊缝内部是否存在缺陷。在管材移动过程中,超声探头对焊缝进行实时扫描,发现缺陷及时报警。此外,定期对焊接后的管材进行抽样,进行力学性能测试,如拉伸试验、压扁试验等,评估焊接接头的强度和塑性。通过全过程质量监测,保障高频感应焊接的管材质量稳定,满足工业生产需求。普陀区热影响区检验焊接件检测手工电弧焊焊接工艺验证检测,验证参数,优化焊接工艺。
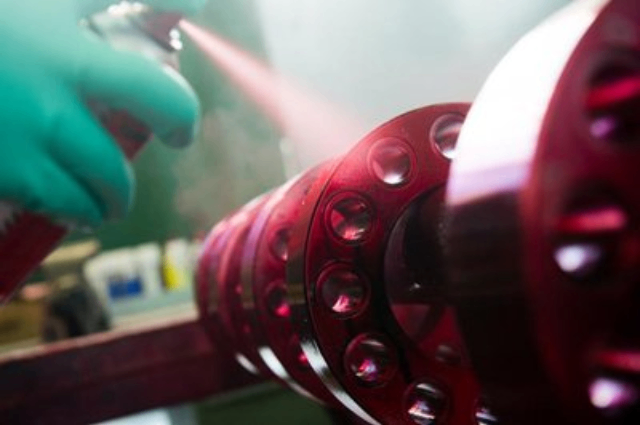
渗透探伤主要用于检测非多孔性固体材料焊接件的表面开口缺陷。检测过程较为细致,先将含有色染料或荧光剂的渗透液均匀涂覆在焊接件表面,渗透液会在毛细管作用下渗入缺陷内部。经过一段时间的充分渗透后,用清洗剂去除焊接件表面多余的渗透液,再施加显像剂。显像剂能将缺陷中的渗透液吸附出来,使缺陷在焊接件表面呈现出与周围背景颜色对比明显的痕迹,从而清晰地显示出缺陷的位置、形状和大小。对于一些表面粗糙度较大或形状复杂的焊接件,如铸件的焊接部位,渗透探伤具有独特优势。在航空航天领域,飞机结构件的焊接质量要求较高,渗透探伤可检测出表面的细微裂纹,确保飞机在飞行过程中结构安全可靠,避免因焊接缺陷导致的飞行事故。
在一些特殊环境下使用的焊接件,如化工设备、海洋工程结构件等,需要具备良好的耐腐蚀性能。耐腐蚀性能检测通常采用浸泡试验、盐雾试验等方法。浸泡试验是将焊接件浸泡在特定的腐蚀介质中,如酸、碱、盐溶液等,在一定的温度和时间条件下,观察焊接件表面的腐蚀情况,测量腐蚀速率。盐雾试验则是将焊接件置于盐雾试验箱内,模拟海洋大气环境,通过向试验箱内喷洒含有一定浓度氯化钠的盐雾,观察焊接件在盐雾环境下的腐蚀情况。对于焊接件来说,焊缝区域由于化学成分和组织结构的变化,往往是耐腐蚀性能的薄弱环节。在检测过程中,要特别关注焊缝区域的腐蚀情况。通过耐腐蚀性能检测,能够评估焊接件在实际使用环境中的耐腐蚀能力,为选择合适的焊接材料和焊接工艺提供依据。例如,如果发现焊接件在某种腐蚀介质中腐蚀严重,可以考虑更换耐腐蚀性能更好的焊接材料,或者对焊接件进行表面防护处理,如涂覆防腐涂层、进行电镀等,以提高焊接件的耐腐蚀性能,延长其在恶劣环境下的使用寿命。焊接件的高温服役后性能检测,分析微观与宏观变化,保障设备安全。

水压试验不*能检测焊接件的密封性,还能对焊接件进行强度检验。试验时,向焊接件内部注入水,并逐渐升压至规定的试验压力。在升压过程中,密切观察焊接件的变形情况,同时检查焊缝及密封部位是否有渗漏现象。水压试验的压力通常高于焊接件的工作压力,以模拟可能出现的极端工况。对于压力容器的焊接件,水压试验是重要的质量检测环节。通过水压试验,可检验焊接接头的强度和密封性,确保压力容器在正常工作压力下安全运行。在试验后,还需对焊接件进行外观检查,查看是否有因水压试验导致的表面损伤。若发现问题,需进行修复和再次检测,保障压力容器的质量和安全性能。微连接焊接质量检测,借助高倍显微镜严格把控焊点精度与可靠性。保定焊接件检测CNAS认可实验室
拉伸试验测定焊接件力学性能,获取关键数据,保障使用强度。普陀区热影响区检验焊接件检测
拉伸试验是评估焊接件力学性能的重要手段之一。通过拉伸试验,可以测定焊接件的屈服强度、抗拉强度、延伸率等关键力学性能指标。在进行拉伸试验时,首先要从焊接件上截取符合标准要求的拉伸试样,试样的截取位置和方向要具有代表性,能够反映焊接件整体的力学性能。然后将试样安装在拉伸试验机上,缓慢施加拉力,同时记录力和位移的变化。当拉力达到一定程度时,试样开始发生屈服,此时对应的力即为屈服力,通过计算可得到屈服强度。继续施加拉力,直至试样断裂,此时的拉力对应的强度即为抗拉强度。延伸率则通过测量试样断裂前后标距长度的变化来计算。对于承受较大载荷的焊接件,如起重机的吊臂焊接件,其力学性能直接关系到设备的安全运行。通过拉伸试验,能够判断焊接件的力学性能是否满足设计要求。若力学性能不达标,可能是焊接工艺不当导致焊缝强度不足,需要对焊接工艺进行优化,如调整焊接电流、电压、焊接速度等参数,以提高焊接件的力学性能。普陀区热影响区检验焊接件检测