商机详情 -
丽水焊接件检测检验检测机构
水下焊接在海洋工程、水利工程等领域有广泛应用,其质量检测面临特殊挑战。外观检测时,利用水下摄像设备,在焊接完成后对焊缝表面进行拍摄,观察焊缝是否连续、光滑,有无气孔、裂纹等缺陷。对于内部质量,由于水下环境复杂,超声探伤是常用方法,但需采用特殊的水下超声探头和设备,确保在水下能准确发射和接收超声波信号,检测焊缝内部的缺陷情况。在海洋石油平台的水下焊接结构检测中,还会进行水下磁粉探伤,针对铁磁性材料的焊接件,检测表面及近表面的裂纹等缺陷。同时,对水下焊接接头进行力学性能测试,通过水下切割获取焊接接头试样,在实验室进行拉伸、弯曲等试验,评估接头在水下环境下的力学性能。通过综合检测,保障水下焊接质量,确保海洋工程等设施的安全稳定运行。对焊接件进行硬度测试,分析热影响区性能变化情况。丽水焊接件检测检验检测机构
焊接件的表面粗糙度对其外观质量、摩擦性能、密封性等都有影响。表面粗糙度检测可采用多种方法,如比较样块法、触针法和光切法等。比较样块法是将焊接件表面与已知表面粗糙度的样块进行对比,通过视觉和触觉判断焊接件的表面粗糙度等级,该方法简单直观,但精度相对较低。触针法利用表面粗糙度测量仪的触针在焊接件表面滑行,通过测量触针的上下位移来计算表面粗糙度参数,精度较高。光切法则是利用光切显微镜,通过测量光线在焊接件表面的反射和折射情况来确定表面粗糙度。在医疗器械制造中,一些焊接件的表面粗糙度要求较高,如手术器械的焊接部位,表面粗糙度不合格可能会影响器械的清洁和消毒效果,甚至对患者造成伤害。通过精确的表面粗糙度检测,确保焊接件表面质量符合标准,保障医疗器械的安全有效使用。丽水焊接件检测检验检测机构焊接件异种材料焊接结合性能检测,探究元素扩散与冶金结合情况。
钎焊接头的可靠性检测对于电子设备、制冷设备等行业至关重要。外观检测时,检查钎缝表面是否光滑、连续,有无气孔、裂纹、未填满等缺陷。在电子设备的电路板钎焊接头检测中,利用放大镜或显微镜进行微观观察,确保钎缝质量。对于内部质量,采用X射线检测,可清晰看到钎缝内部的缺陷情况,如钎料填充不充分、存在夹渣等。同时,进行钎焊接头的剪切强度测试,模拟实际使用中的受力情况,测量接头在剪切力作用下的破坏载荷,评估接头的可靠性。此外,通过冷热循环试验,将焊接件置于不同温度环境下循环一定次数,观察钎焊接头是否出现开裂、脱焊等现象,检测其在温度变化条件下的可靠性。通过这些检测手段,保障钎焊接头在电子设备等产品中的稳定性能,避免因接头失效导致产品故障。
电子束焊接常用于高精度、高性能焊接件的制造,如航空航天领域的零部件焊接。其质量检测至关重要,首先从外观上检查焊缝表面,观察是否光滑,有无明显的咬边、飞溅等缺陷。内部质量检测多采用射线探伤技术,由于电子束焊接焊缝深宽比大、热影响区小,射线探伤能检测出内部可能存在的微小气孔、裂纹等缺陷。在检测航空发动机叶片的电子束焊接部位时,利用X射线探伤设备,对焊缝进行扫描。通过分析射线底片上的影像,可清晰分辨出缺陷的特征。此外,还会对焊接接头进行金相组织分析,观察电子束焊接特有的快速凝固组织形态,判断组织是否均匀,有无异常相析出。通过这些检测手段,确保电子束焊接的航空零部件质量可靠,满足航空航天领域对焊接件高可靠性的严苛要求。微连接焊接质量检测,高倍显微镜观察,保障微电子焊接精度。
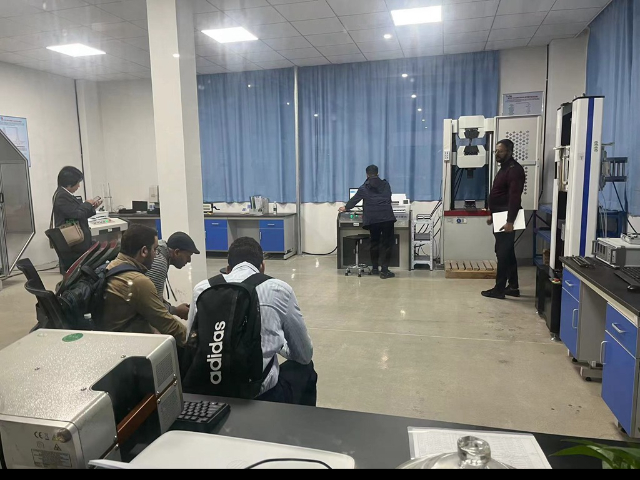
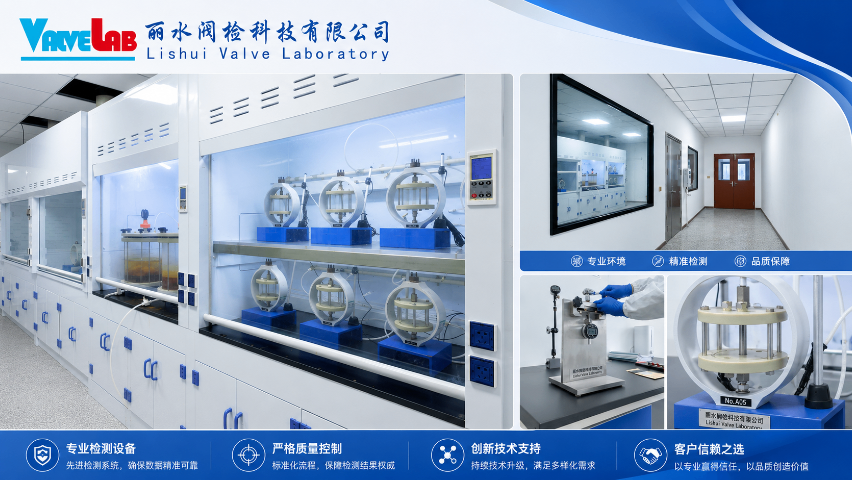
作为具备CNAS、CMA双重认证的第三方检测机构,丽水阀检拥有完备的焊接件全项目检测资质与试验能力,出具的检测报告具备法律效力及国际互认效力,适用于工业设备质检、工艺评定、市场招投标及出口合规审核。公司聚焦阀门、管道、压力容器等特种设备焊接质量检测,可开展角焊缝检测、宏观金相分析、堆焊层厚度测定、焊缝化学成分分析、焊缝硬度测试、拉伸试验、低温/常温韧性冲击试验、导向弯曲试验等全套检测项目。覆盖焊接结构外观质量、内部组织、力学性能、材质成分、堆焊防护指标等全维度检测维度,核验焊缝强度、韧性、延展性及材质合规性,有效排查焊接裂纹、未焊透、成分偏差、性能不达标等质量缺陷。全程严格遵循国标及国际行业标准,以标准化试验流程、专业技术团队、精密检测设备,为企业提供一站式焊接质量检测解决方案,助力企业验证焊接工艺、严控产品品质,保障特种设备焊接结构安全稳定运行。脉冲焊接质量检测,结合热输入监控与外观评估,优化焊接参数。沧州焊接件拉伸冲击试验焊接件检测
拉伸试验测定焊接件力学性能,获取关键数据,保障使用强度。丽水焊接件检测检验检测机构
拉伸试验是评估焊接件力学性能的重要手段之一。通过拉伸试验,可以测定焊接件的屈服强度、抗拉强度、延伸率等关键力学性能指标。在进行拉伸试验时,首先要从焊接件上截取符合标准要求的拉伸试样,试样的截取位置和方向要具有代表性,能够反映焊接件整体的力学性能。然后将试样安装在拉伸试验机上,缓慢施加拉力,同时记录力和位移的变化。当拉力达到一定程度时,试样开始发生屈服,此时对应的力即为屈服力,通过计算可得到屈服强度。继续施加拉力,直至试样断裂,此时的拉力对应的强度即为抗拉强度。延伸率则通过测量试样断裂前后标距长度的变化来计算。对于承受较大载荷的焊接件,如起重机的吊臂焊接件,其力学性能直接关系到设备的安全运行。通过拉伸试验,能够判断焊接件的力学性能是否满足设计要求。若力学性能不达标,可能是焊接工艺不当导致焊缝强度不足,需要对焊接工艺进行优化,如调整焊接电流、电压、焊接速度等参数,以提高焊接件的力学性能。丽水焊接件检测检验检测机构