商机详情 -
常州焊接件晶间腐蚀试验焊接件检测
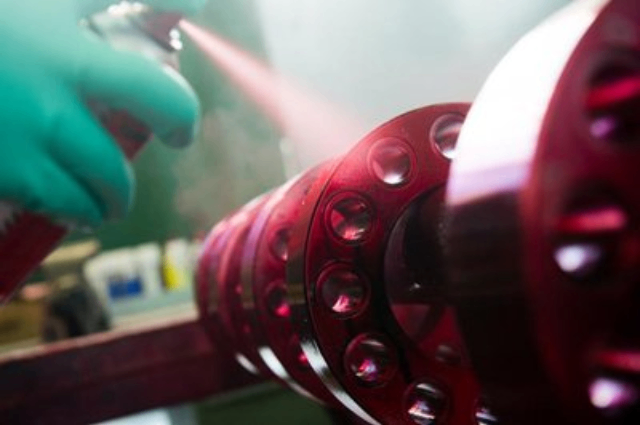
氩弧焊常用于焊接有色金属及不锈钢等材料,其接头完整性检测十分重要。外观检测时,检查焊缝表面是否光滑,有无氧化变色、气孔、裂纹等缺陷。在不锈钢厨具的氩弧焊接头检测中,外观质量直接影响产品的美观和耐腐蚀性。内部质量检测采用渗透探伤技术,对于表面开口缺陷,如微裂纹等,渗透探伤能有效检测。将含有色染料或荧光剂的渗透液涂覆在焊接接头表面,渗透液渗入缺陷后,通过显像剂使缺陷显现。同时,对焊接接头进行拉伸试验,测量接头的抗拉强度和延伸率,评估接头的力学性能完整性。通过综合检测,确保氩弧焊接头在外观和内部质量上都满足要求,保障不锈钢厨具等产品的质量与使用寿命。密封性检测采用气压或水压试验,保障焊接件介质传输安全。常州焊接件晶间腐蚀试验焊接件检测
盐雾试验用于评估焊接件在盐雾环境下的耐腐蚀性能,适用于在沿海地区、化工环境等恶劣条件下使用的焊接件。试验时,将焊接件放置在盐雾试验箱内,试验箱内持续喷出含有一定浓度氯化钠的盐雾,模拟海洋大气环境。在规定的试验时间内,定期观察焊接件表面的腐蚀情况,如是否出现锈斑、腐蚀坑等。试验结束后,对焊接件进行清洗和干燥,然后进行外观检查和性能测试,评估焊接件的耐腐蚀性能。例如,在海洋石油平台的焊接结构检测中,盐雾试验可检验焊接件在长期盐雾侵蚀下的耐腐蚀能力。通过盐雾试验,筛选出耐腐蚀性能好的焊接材料和工艺,采取防护措施,如涂覆防腐涂层,提高焊接件在海洋环境中的使用寿命。常州焊接件晶间腐蚀试验焊接件检测焊接件的硬度不均匀性检测,多点测试分析,优化焊接工艺。
超声波相控阵检测技术在焊接件检测中具有独特优势。它通过多个超声换能器组成阵列,利用计算机精确控制每个换能器发射和接收超声波的时间延迟,实现对超声波束的聚焦、扫描和偏转。在检测焊接件时,可根据焊接接头的形状、尺寸和可能存在的缺陷位置,灵活调整超声波束的角度和聚焦深度。例如,对于复杂形状的压力容器焊接接头,传统超声检测难以覆盖检测区域,而超声波相控阵能通过多角度扫描,清晰检测到内部的裂纹、未熔合、气孔等缺陷。检测过程中,换能器阵列发射的超声波在焊接件内传播,遇到缺陷时产生反射波,接收的反射波信号经处理后转化为直观的图像显示在仪器屏幕上,检测人员可据此准确判断缺陷的位置、大小和形状。该技术提高了焊接件检测的效率和准确性,有效保障了压力容器等重要设备的焊接质量与安全运行。
脉冲焊接能有效控制焊接热输入,提高焊接质量,其质量评估包括多方面。外观检测时,观察焊缝表面的鱼鳞纹是否均匀、细密,有无气孔、裂纹等缺陷。在铝合金脉冲焊接件检测中,良好的焊缝外观有助于提高铝合金的耐腐蚀性。内部质量检测采用超声相控阵技术,可精确检测焊缝内部的缺陷,通过控制超声换能器的发射和接收时间,实现对焊缝不同深度和角度的扫描,清晰显示缺陷位置和形状。同时,对脉冲焊接接头进行金相组织分析,由于脉冲焊接的热循环特点,接头金相组织具有特殊性,通过观察组织形态,评估焊接过程对材料性能的影响。此外,进行焊接接头的疲劳性能测试,模拟实际使用中的交变载荷条件,评估接头在长期使用过程中的可靠性。通过综合评估,优化脉冲焊接工艺,提高焊接件的质量和使用寿命。手工电弧焊焊接工艺验证检测,验证参数,优化焊接工艺。
焊接件的外观检测是基础且直观的检测环节。在检测时,检测人员首先会凭借肉眼对焊接件的整体外观进行观察。查看焊缝表面是否光滑,有无明显的凹凸不平、气孔、夹渣以及裂纹等缺陷。微小的气孔可能会成为焊接件在使用过程中应力集中的源头,进而降低焊接件的强度。对于一些大型焊接件,如桥梁的钢梁焊接部位,外观检测尤为重要。检测人员会使用强光手电筒辅助照明,仔细查看每一处焊缝。同时,还会借助放大镜等工具,对一些难以直接观察到的细微部位进行检查。一旦发现外观缺陷,需详细记录缺陷的位置、大小及形状。对于轻微的表面缺陷,如小面积的气孔或夹渣,可通过打磨、补焊等方式进行修复;而对于严重的裂纹等缺陷,则需重新评估焊接工艺或对焊接件进行返工处理,以确保焊接件的外观质量符合标准要求,为后续的性能检测奠定良好基础。电阻缝焊质量把控,对焊缝外观、密封性及强度进行多方面检测 。常州焊接件晶间腐蚀试验焊接件检测
螺柱焊接质量检测,检查垂直度与焊缝,确保连接牢固可靠。常州焊接件晶间腐蚀试验焊接件检测
手工电弧焊是一种常见的焊接方法,在新产品或新工艺开发时,需进行焊接工艺验证检测。首先,按照拟定的焊接工艺参数,制作焊接试板。外观检测试板焊缝,检查焊缝成型是否良好,有无明显的缺陷。然后,对试板进行无损检测,如射线探伤,检测焊缝内部是否存在气孔、夹渣、裂纹等缺陷,确保内部质量符合标准。接着,对试板进行力学性能测试,包括拉伸试验、弯曲试验、冲击韧性试验等。拉伸试验测定焊接接头的屈服强度、抗拉强度等,弯曲试验检测接头的塑性,冲击韧性试验评估接头在冲击载荷下的抵抗能力。通过对试板的检测,验证手工电弧焊焊接工艺的合理性和可靠性,若检测结果不满足要求,调整焊接工艺参数,如焊接电流、电压、焊接速度等,重新制作试板进行检测,直至焊接工艺满足产品质量要求。常州焊接件晶间腐蚀试验焊接件检测