商机详情 -
ER308焊接件断裂试验
冲击韧性试验用于衡量焊接件在冲击载荷作用下抵抗断裂的能力。在试验前,先在焊接件上制取带有特定缺口的冲击试样,缺口的形状和尺寸会影响试验结果。将试样放置在冲击试验机的支座上,利用摆锤或落锤等装置对试样施加瞬间冲击能量。冲击过程中,试样吸收冲击能量,若焊接件的冲击韧性不足,试样会在缺口处发生断裂。通过测量冲击前后摆锤或落锤的能量变化,可计算出试样的冲击韧性值。在低温环境下工作的焊接件,如冷库设备、极地科考装备的焊接结构,冲击韧性试验尤为重要。低温会使金属材料的韧性下降,通过冲击韧性试验,可筛选出在低温环境下仍具有良好韧性的焊接材料和工艺,防止焊接件在低温冲击下发生脆性破坏。焊接件的磁粉探伤检测,检测表面及近表面缺陷,保障焊接安全。ER308焊接件断裂试验
焊接件的表面粗糙度对其外观质量、摩擦性能、密封性等都有影响。表面粗糙度检测可采用多种方法,如比较样块法、触针法和光切法等。比较样块法是将焊接件表面与已知表面粗糙度的样块进行对比,通过视觉和触觉判断焊接件的表面粗糙度等级,该方法简单直观,但精度相对较低。触针法利用表面粗糙度测量仪的触针在焊接件表面滑行,通过测量触针的上下位移来计算表面粗糙度参数,精度较高。光切法则是利用光切显微镜,通过测量光线在焊接件表面的反射和折射情况来确定表面粗糙度。在医疗器械制造中,一些焊接件的表面粗糙度要求较高,如手术器械的焊接部位,表面粗糙度不合格可能会影响器械的清洁和消毒效果,甚至对患者造成伤害。通过精确的表面粗糙度检测,确保焊接件表面质量符合标准,保障医疗器械的安全有效使用。ER308焊接件断裂试验脉冲焊接质量评估,综合外观与内部,优化焊接工艺。
焊接件的尺寸精度直接影响到其在装配过程中的准确性以及与其他部件的配合效果。在制造业中,如汽车零部件的焊接件,尺寸精度要求较高。检测人员会依据焊接件的设计图纸,使用各种精密量具进行尺寸测量。对于直线尺寸,常用卡尺、千分尺等进行测量,确保尺寸偏差在规定的公差范围内。对于一些复杂形状的焊接件,如发动机缸体的焊接部分,可能需要使用三坐标测量仪。三坐标测量仪能够精确测量空间内任意点的坐标,通过对焊接件多个关键部位的测量,可准确判断其尺寸是否符合设计要求。若尺寸偏差过大,可能导致焊接件无法正常装配,影响整个产品的性能。例如,汽车车门的焊接件尺寸不准确,可能会造成车门关闭不严,影响车辆的密封性和安全性。一旦发现尺寸偏差,需要分析原因,可能是焊接过程中的热变形导致,也可能是焊接前零部件的加工尺寸本身就存在问题。针对不同原因,采取相应的措施,如优化焊接工艺参数、改进零部件加工精度等,以保证焊接件的尺寸精度符合生产要求。
电子束焊接常用于高精度、高性能焊接件的制造,如航空航天领域的零部件焊接。其质量检测至关重要,首先从外观上检查焊缝表面,观察是否光滑,有无明显的咬边、飞溅等缺陷。内部质量检测多采用射线探伤技术,由于电子束焊接焊缝深宽比大、热影响区小,射线探伤能检测出内部可能存在的微小气孔、裂纹等缺陷。在检测航空发动机叶片的电子束焊接部位时,利用X射线探伤设备,对焊缝进行扫描。通过分析射线底片上的影像,可清晰分辨出缺陷的特征。此外,还会对焊接接头进行金相组织分析,观察电子束焊接特有的快速凝固组织形态,判断组织是否均匀,有无异常相析出。通过这些检测手段,确保电子束焊接的航空零部件质量可靠,满足航空航天领域对焊接件高可靠性的严苛要求。电阻点焊质量抽检,随机抽样检测,确保焊点强度与可靠性。
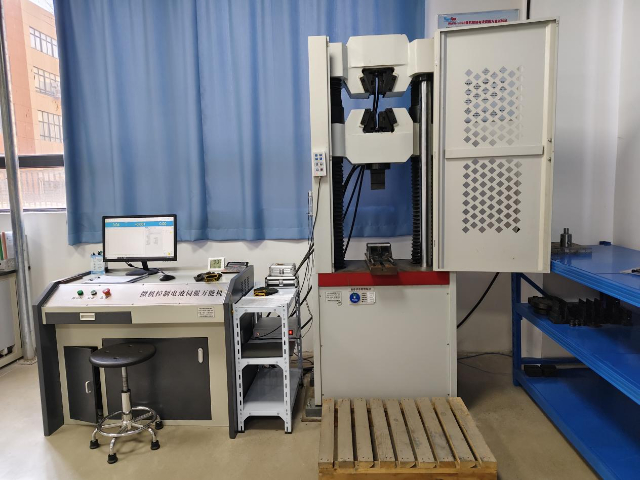
丽水阀检科技有限公司依托CNAS、CMA双重认证资质,具备法定合规的焊接件全项目检测能力,检测数据可溯源、国际互认,可满足阀门、压力容器、管道设备等工业产品的焊接质量检验与合规验收需求,为企业焊接工艺评定、产品出厂质检、招投标及出口认证提供检测支撑。公司专注工业焊接结构质量检测与性能验证,检测项目覆盖焊接成品全维度性能与外观内部质量,可专业开展角焊缝检测、宏观金相检测、堆焊层厚度检测、焊缝成分分析、焊缝硬度试验、焊缝拉伸试验、韧性冲击试验、导向弯曲试验等全套焊接检测项目。从焊缝外观成型、内部组织结构,到力学承载性能、合金成分配比、堆焊防护厚度,实现焊接件无损、理化、力学性能的一站式全覆盖检测,排查焊接气孔、裂纹、力学不达标、成分偏差、焊缝韧性不足等各类质量隐患。凭借标准化试验流程与专业技术体系,严格对标国内外行业检测标准,判定焊接工艺合规性与产品可靠性,有效帮助企业验证焊接工艺、把控焊缝质量、优化生产工艺,彻底解决焊接件检测项目零散、数据不认可、报告不通用的行业难题,为工业设备焊接结构的安全性、稳定性与合规性筑牢品质根基。金相组织分析用于深入观察焊接件微观结构,判断焊接质量。ER308焊接件断裂试验
脉冲焊接质量评估,考量热输入与外观,优化焊接工艺参数。ER308焊接件断裂试验
高频感应焊接常用于管材、线材的焊接,质量监测贯穿焊接过程。在焊接过程中,通过监测焊接电流、电压、频率等参数,实时了解焊接能量的输入情况。例如,在管材高频感应焊接生产线中,利用传感器采集焊接过程中的电参数,一旦参数出现异常波动,可能预示着焊接质量问题,如焊接电流突然下降,可能是焊接回路接触不良或焊接能量不足,导致焊缝未焊透。同时,对焊接后的管材进行在线无损检测,采用超声探伤技术,检测焊缝内部是否存在缺陷。在管材移动过程中,超声探头对焊缝进行实时扫描,发现缺陷及时报警。此外,定期对焊接后的管材进行抽样,进行力学性能测试,如拉伸试验、压扁试验等,评估焊接接头的强度和塑性。通过全过程质量监测,保障高频感应焊接的管材质量稳定,满足工业生产需求。ER308焊接件断裂试验