商机详情 -
E308落锤法缺口韧性试验
水压试验不*能检测焊接件的密封性,还能对焊接件进行强度检验。试验时,向焊接件内部注入水,并逐渐升压至规定的试验压力。在升压过程中,密切观察焊接件的变形情况,同时检查焊缝及密封部位是否有渗漏现象。水压试验的压力通常高于焊接件的工作压力,以模拟可能出现的极端工况。对于压力容器的焊接件,水压试验是重要的质量检测环节。通过水压试验,可检验焊接接头的强度和密封性,确保压力容器在正常工作压力下安全运行。在试验后,还需对焊接件进行外观检查,查看是否有因水压试验导致的表面损伤。若发现问题,需进行修复和再次检测,保障压力容器的质量和安全性能。电阻缝焊质量把控,对焊缝外观、密封性及强度进行多方面检测 。E308落锤法缺口韧性试验
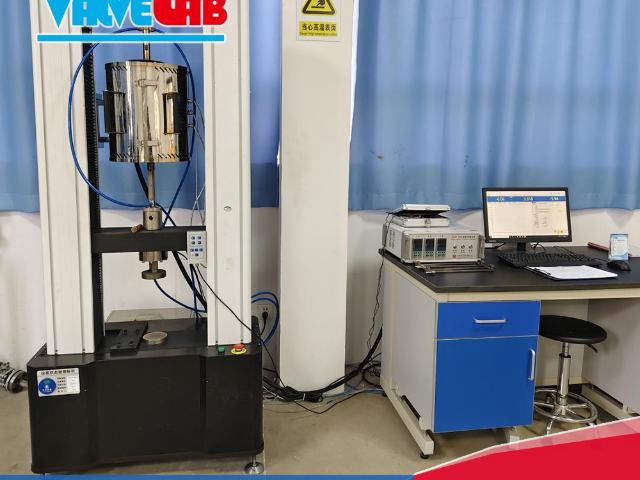
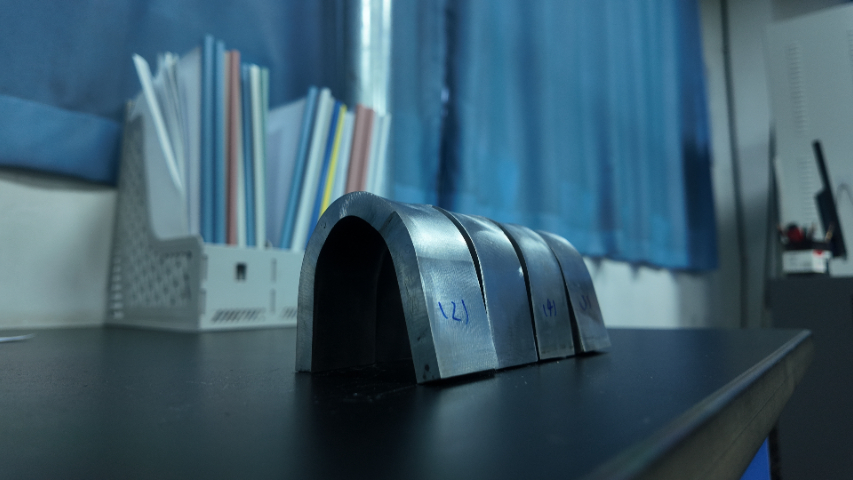
弯曲试验是评估焊接件力学性能的重要手段之一,主要用于检测焊接接头的塑性和韧性。试验时,从焊接件上截取合适的试样,将其放置在弯曲试验机上,以一定的弯曲速率对试样施加压力,使试样发生弯曲变形。根据试验目的和标准要求,可采用不同的弯曲方式,如正弯、背弯和侧弯。在弯曲过程中,观察试样表面是否出现裂纹、断裂等现象。通过测量弯曲角度和弯曲半径,结合相关标准,判断焊接接头的塑性是否满足要求。例如,在建筑钢结构的焊接件检测中,弯曲试验可检验焊接接头在受力变形时的性能,确保钢结构在承受各种载荷时,焊接部位不会因塑性不足而发生脆性断裂,保障建筑结构的安全稳固。E308落锤法缺口韧性试验通过自动化检测设备,我们能够在短时间内完成大批量焊接件的检测,明显提升您的生产效率,减少停机时间。
搅拌摩擦点焊作为一种新型点焊技术,质量检测有其特点。外观检测时,查看焊点表面是否光滑,有无飞边、孔洞等缺陷,使用量具测量焊点的直径、深度等尺寸是否符合设计要求。在汽车轻量化结构件的搅拌摩擦点焊检测中,外观质量和尺寸精度影响结构件的装配和性能。内部质量检测采用超声检测技术,通过超声波在焊点内部的传播特性,检测是否存在未焊透、孔洞等缺陷。同时,进行焊点的剪切强度测试,模拟汽车行驶过程中焊点承受的剪切力,测量焊点所能承受的剪切力,评估焊点的强度是否满足汽车结构安全要求。此外,通过金相分析,观察焊点内部的微观组织,了解搅拌摩擦点焊过程中材料的流动和冶金结合情况。通过综合检测,保障搅拌摩擦点焊质量,推动汽车轻量化技术的发展。
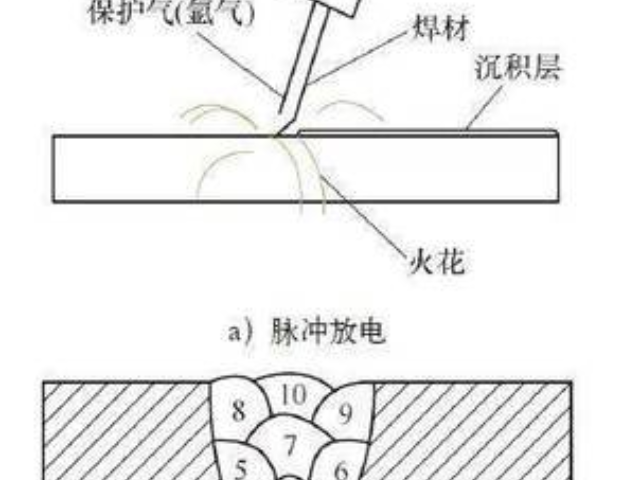
螺柱电弧焊接在工业生产中广泛应用,质量控制检测是确保焊接质量的关键。在焊接前,对螺柱和焊件的表面进行清洁度检测,确保无油污、铁锈等杂质,以免影响焊接质量。焊接过程中,监测焊接电流、焊接时间等参数,确保焊接能量的稳定输入。例如,在钢结构建筑施工中,通过焊接参数监测设备,实时记录螺柱电弧焊接的参数,若参数异常,及时调整焊接设备。焊接完成后,进行外观检测,检查螺柱是否垂直于焊件表面,焊缝是否均匀、饱满,有无气孔、咬边等缺陷。同时,采用磁粉探伤检测表面及近表面缺陷,对于重要结构件,还会进行拉拔试验,测量螺柱与焊件的结合强度。通过全过程质量控制检测,保障螺柱电弧焊接质量,确保钢结构建筑等工程的安全可靠。渗透探伤检测焊接件表面开口缺陷,细致排查,不放过细微隐患。
焊接过程中,由于热应力和拘束力的作用,焊接件可能会发生变形,影响其尺寸精度和使用性能。变形检测可采用多种方法,如激光测量、全站仪测量等。激光测量利用激光测距原理,对焊接件的关键尺寸和形状进行测量,快速准确地获取变形数据。全站仪则可在三维空间内对焊接件进行测量,适用于大型焊接结构件。在检测出焊接件变形后,需根据变形程度和类型采取相应的矫正方法。对于较小的变形,可采用机械矫正,如利用压力机对焊接件进行冷矫正。对于较大的变形或复杂形状的焊接件,可能需要采用火焰矫正,通过局部加热和冷却使焊接件产生反向变形,达到矫正目的。在钢结构建筑施工中,钢梁焊接件的变形检测与矫正十分关键,确保钢梁的尺寸精度和直线度,保障建筑结构的安装质量。钎焊接头可靠性检测,多手段排查,保障接头在复杂工况下稳定。E410落锤法缺口韧性试验
螺柱电弧焊接质量控制检测,全程监测,确保螺柱焊接牢固可靠。E308落锤法缺口韧性试验
焊接过程中,热影响区的性能会发生变化,直接影响焊接件的整体性能。热影响区性能检测包括对热影响区的硬度、强度、韧性等力学性能的检测,以及金相组织分析。在检测硬度时,在热影响区不同位置进行多点硬度测试,绘制硬度分布曲线,观察硬度变化情况。对于强度和韧性,可从热影响区截取试样进行拉伸试验和冲击韧性试验。通过金相显微镜观察热影响区的金相组织,分析晶粒大小、形态以及相的分布。例如,在锅炉制造中,锅筒焊接件的热影响区性能直接关系到锅炉的安全运行。若热影响区出现晶粒粗大、硬度异常等问题,会降低锅筒的强度和韧性。通过热影响区性能检测,及时发现问题,调整焊接工艺,如控制焊接热输入、改进焊接顺序,以改善热影响区性能,确保锅炉的质量和安全。E308落锤法缺口韧性试验