商机详情 -
A105+410
螺柱电弧焊接在工业生产中广泛应用,质量控制检测是确保焊接质量的关键。在焊接前,对螺柱和焊件的表面进行清洁度检测,确保无油污、铁锈等杂质,以免影响焊接质量。焊接过程中,监测焊接电流、焊接时间等参数,确保焊接能量的稳定输入。例如,在钢结构建筑施工中,通过焊接参数监测设备,实时记录螺柱电弧焊接的参数,若参数异常,及时调整焊接设备。焊接完成后,进行外观检测,检查螺柱是否垂直于焊件表面,焊缝是否均匀、饱满,有无气孔、咬边等缺陷。同时,采用磁粉探伤检测表面及近表面缺陷,对于重要结构件,还会进行拉拔试验,测量螺柱与焊件的结合强度。通过全过程质量控制检测,保障螺柱电弧焊接质量,确保钢结构建筑等工程的安全可靠。焊接件的射线探伤检测,穿透内部,清晰呈现缺陷保障焊接质量。A105+410
焊接过程中由于不均匀的加热和冷却,会在焊接件内部产生残余应力。残余应力的存在可能会导致焊接件在使用过程中发生变形、开裂等问题,影响其使用寿命。残余应力检测方法主要有X射线衍射法、盲孔法等。X射线衍射法是利用X射线与晶体的相互作用,通过测量衍射峰的位移来计算残余应力的大小和方向。该方法具有无损、精度高的特点,但设备成本较高,对检测人员的技术要求也较高。盲孔法是在焊接件表面钻一个微小的盲孔,通过测量钻孔前后应变片的应变变化,计算出残余应力。盲孔法操作相对简单,但属于半破坏性检测。对于大型焊接结构件,如桥梁的钢结构焊接件,残余应力的分布情况较为复杂。通过残余应力检测,能够了解残余应力的大小和分布规律,采取相应的消除或降低残余应力的措施,如采用振动时效、热时效等方法。振动时效是通过给焊接件施加一定频率的振动,使内部的残余应力得到释放和均化。热时效则是将焊接件加热到一定温度并保温一段时间,然后缓慢冷却,以消除残余应力。通过降低残余应力,可提高焊接件的尺寸稳定性和疲劳强度,延长其使用寿命。A105+410焊接件的高温服役后性能检测,分析微观与宏观变化,保障设备安全。
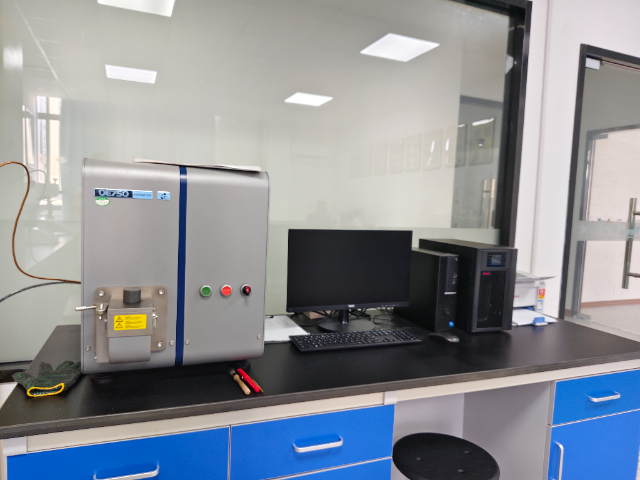
在能源、化工等行业,部分焊接件长期处于高温环境中,如热电厂的锅炉管道焊接处、炼化装置的高温反应器焊接部位。服役后的性能检测极为关键,首先进行外观检查,查看焊缝表面是否有氧化皮堆积、鼓包或变形等情况。对于内部质量,采用超声相控阵技术,该技术可对高温服役后复杂结构的焊接件进行多角度扫描,检测内部因高温蠕变、热疲劳产生的微小裂纹及缺陷。同时,对焊接件进行硬度测试,高温会使材料的组织结构发生变化,导致硬度改变,通过对比服役前后的硬度值,评估材料性能的劣化程度。此外,进行金相组织分析,观察高温下晶粒的长大、晶界的变化以及是否有新相生成,深入了解材料在高温环境中的微观变化。通过检测,为焊接件的维修、更换以及工艺改进提供依据,保障高温设备的安全稳定运行。
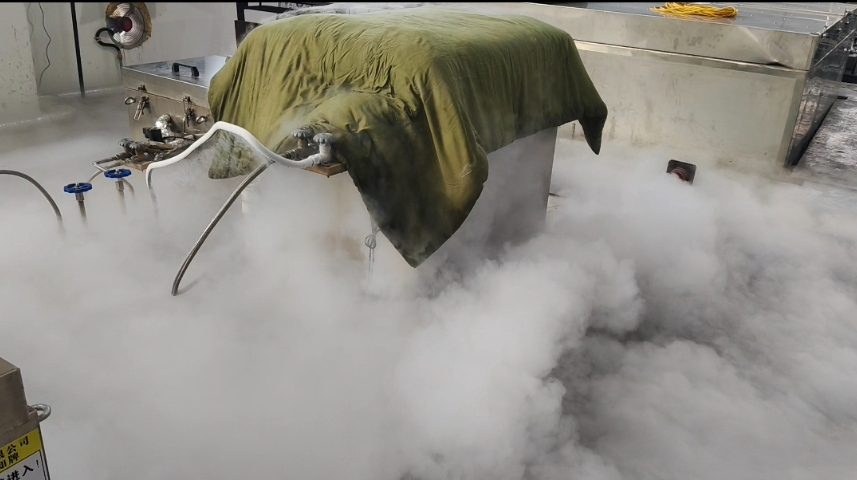
丽水阀检科技有限公司依托CNAS、CMA资质,深耕工业焊接件检测领域,专注各类工业阀门、压力管道及配套焊接构件的质量检测与工艺验证。可一站式完成角焊缝检测、宏观金相检测、堆焊层厚度检测、焊缝成分分析、硬度、拉伸、韧性冲击、导向弯曲等试验项目,覆盖焊接件金相组织、材质成分、力学性能、结构精度的检测需求。依托精密检测设备与标准化质控体系,判定焊接工艺合规性与产品使用可靠性,报告可溯源、全球通用,为企业焊接工艺优化、产品质量验收、国内外市场准入提供坚实的技术支撑。水下焊接质量检测,克服复杂环境,确保水下焊接安全可靠!
激光填丝焊接在航空航天、模具制造等领域应用,其质量检测至关重要。外观检测时,检查焊缝表面是否平整,填丝是否均匀分布,有无凹陷、凸起等缺陷。在航空发动机零部件的激光填丝焊接检测中,外观质量直接影响零部件的空气动力学性能。内部质量检测采用CT扫描技术,CT扫描能对焊接件进行三维成像,检测焊缝内部的气孔、裂纹、未熔合等缺陷,即使缺陷位于复杂结构内部也能清晰呈现。同时,对焊接接头进行力学性能测试,如拉伸试验、疲劳试验等,测定接头的强度和疲劳寿命。此外,通过电子探针等设备对焊接接头的元素分布进行分析,了解填丝与母材的融合情况。通过检测,确保激光填丝焊接质量,满足航空航天等领域对焊接件的严格要求。激光填丝焊接质量检测,确保焊缝平整,内部无缺陷,提升焊接水平。A105+410
螺柱电弧焊接质量控制检测,全程监测,确保螺柱焊接牢固可靠。A105+410
电阻缝焊常用于制造各种容器、管道等,其质量检测关系到产品的密封性和强度。外观检测时,检查焊缝表面是否光滑,有无飞溅、气孔、裂纹等缺陷,使用焊缝检测尺测量焊缝的宽度、高度等尺寸是否符合标准。在压力容器的电阻缝焊检测中,外观质量直接影响容器的耐腐蚀性能。内部质量检测采用超声探伤技术,通过超声波在焊缝内部的传播,检测是否存在未焊透、夹渣等缺陷。同时,对焊接后的容器进行水压试验或气压试验,检验焊缝的密封性和容器的强度。在试验过程中,观察容器是否有渗漏现象,测量容器在承受压力时的变形情况。通过综合检测,确保电阻缝焊质量,保障压力容器等产品的安全使用。A105+410