商机详情 -
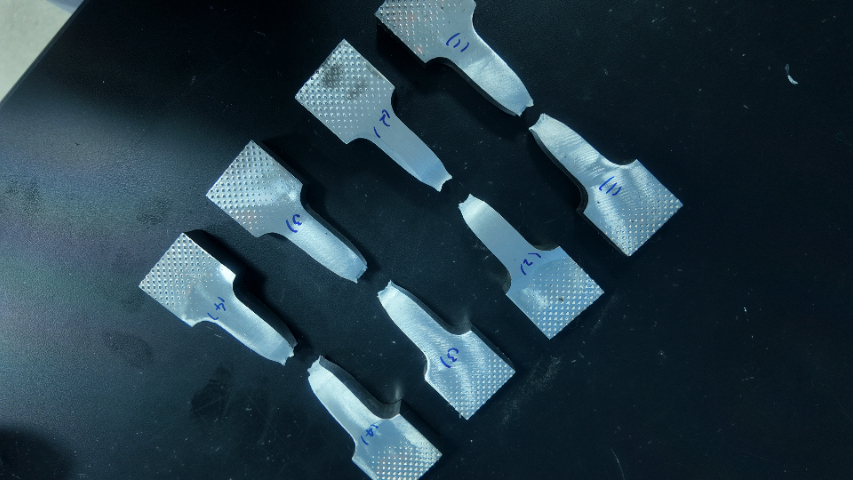
E385焊接接头拉伸试验
焊接件的化学成分直接影响其性能和质量。化学成分分析可采用光谱分析、化学分析等方法。光谱分析包括原子发射光谱、原子吸收光谱和X射线荧光光谱等,具有分析速度快、精度高的特点。以原子发射光谱为例,将焊接件样品激发,使原子发射出特征光谱,通过检测光谱的波长和强度,可确定样品中各种元素的种类和含量。化学分析则是通过化学反应来测定样品中化学成分,虽然操作相对复杂,但结果准确可靠。在航空发动机高温合金焊接件的检测中,化学成分分析尤为重要。高温合金的化学成分对其高温强度、抗氧化性等性能起着关键作用。通过精确的化学成分分析,确保焊接件的化学成分符合设计要求,保障航空发动机在高温、高压等恶劣条件下的安全可靠运行。焊接件硬度测试,判断热影响区性能变化,为工艺优化提供依据!E385焊接接头拉伸试验

渗透探伤主要用于检测非多孔性固体材料焊接件的表面开口缺陷。检测过程较为细致,先将含有色染料或荧光剂的渗透液均匀涂覆在焊接件表面,渗透液会在毛细管作用下渗入缺陷内部。经过一段时间的充分渗透后,用清洗剂去除焊接件表面多余的渗透液,再施加显像剂。显像剂能将缺陷中的渗透液吸附出来,使缺陷在焊接件表面呈现出与周围背景颜色对比明显的痕迹,从而清晰地显示出缺陷的位置、形状和大小。对于一些表面粗糙度较大或形状复杂的焊接件,如铸件的焊接部位,渗透探伤具有独特优势。在航空航天领域,飞机结构件的焊接质量要求较高,渗透探伤可检测出表面的细微裂纹,确保飞机在飞行过程中结构安全可靠,避免因焊接缺陷导致的飞行事故。E385焊接接头拉伸试验螺柱焊接质量检测,检查垂直度与焊缝,确保连接牢固可靠。
焊接过程中,热影响区的性能会发生变化,直接影响焊接件的整体性能。热影响区性能检测包括对热影响区的硬度、强度、韧性等力学性能的检测,以及金相组织分析。在检测硬度时,在热影响区不同位置进行多点硬度测试,绘制硬度分布曲线,观察硬度变化情况。对于强度和韧性,可从热影响区截取试样进行拉伸试验和冲击韧性试验。通过金相显微镜观察热影响区的金相组织,分析晶粒大小、形态以及相的分布。例如,在锅炉制造中,锅筒焊接件的热影响区性能直接关系到锅炉的安全运行。若热影响区出现晶粒粗大、硬度异常等问题,会降低锅筒的强度和韧性。通过热影响区性能检测,及时发现问题,调整焊接工艺,如控制焊接热输入、改进焊接顺序,以改善热影响区性能,确保锅炉的质量和安全。
激光填丝焊接在航空航天、模具制造等领域应用,其质量检测至关重要。外观检测时,检查焊缝表面是否平整,填丝是否均匀分布,有无凹陷、凸起等缺陷。在航空发动机零部件的激光填丝焊接检测中,外观质量直接影响零部件的空气动力学性能。内部质量检测采用CT扫描技术,CT扫描能对焊接件进行三维成像,检测焊缝内部的气孔、裂纹、未熔合等缺陷,即使缺陷位于复杂结构内部也能清晰呈现。同时,对焊接接头进行力学性能测试,如拉伸试验、疲劳试验等,测定接头的强度和疲劳寿命。此外,通过电子探针等设备对焊接接头的元素分布进行分析,了解填丝与母材的融合情况。通过检测,确保激光填丝焊接质量,满足航空航天等领域对焊接件的严格要求。钎焊接头可靠性检测,多手段排查,保障接头在复杂工况下稳定。
电子束钎焊在电子、航空等领域有应用,其质量评估涵盖多个方面。外观检测时,观察钎缝表面是否光滑、连续,有无气孔、裂纹、未填满等缺陷。在电子设备的电子束钎焊接头检测中,外观质量影响设备的电气性能和可靠性。内部质量检测采用X射线探伤技术,能清晰显示钎缝内部的缺陷情况,如钎料填充不足、存在夹渣等。同时,对电子束钎焊接头进行剪切强度测试,模拟实际使用中的受力情况,测量接头在剪切力作用下的破坏载荷,评估接头的可靠性。此外,通过能谱分析等手段,检测钎缝中元素的分布情况,了解钎料与母材的相互作用。通过综合评估,优化电子束钎焊工艺,提高焊接件在电子、航空等领域的应用性能。增材制造焊接件通过 CT 扫描,检测内部孔隙、未熔合等缺陷。E385焊接接头拉伸试验
焊接件的硬度不均匀性检测,多点测试分析,优化焊接工艺。E385焊接接头拉伸试验
钎焊接头的可靠性检测对于电子设备、制冷设备等行业至关重要。外观检测时,检查钎缝表面是否光滑、连续,有无气孔、裂纹、未填满等缺陷。在电子设备的电路板钎焊接头检测中,利用放大镜或显微镜进行微观观察,确保钎缝质量。对于内部质量,采用X射线检测,可清晰看到钎缝内部的缺陷情况,如钎料填充不充分、存在夹渣等。同时,进行钎焊接头的剪切强度测试,模拟实际使用中的受力情况,测量接头在剪切力作用下的破坏载荷,评估接头的可靠性。此外,通过冷热循环试验,将焊接件置于不同温度环境下循环一定次数,观察钎焊接头是否出现开裂、脱焊等现象,检测其在温度变化条件下的可靠性。通过这些检测手段,保障钎焊接头在电子设备等产品中的稳定性能,避免因接头失效导致产品故障。E385焊接接头拉伸试验