商机详情 -
江苏强力铣削v8加工中心零售价
V8加工中心的进给系统采用伺服电机直接驱动滚珠丝杠的结构,X、Y、Z三轴均配备高精度线性导轨,其中Y、Z轴多采用45mm规格线性导轨,X轴采用35mm规格线性导轨,经过预紧处理后,不*提升了设备的进给速度与定位精度,还增强了导轨的耐磨性与使用寿命。进给系统的快速移动速度可达48m/min,定位精度可达到±0.005mm,重复定位精度±0.003mm,能够精确实现刀具的快速移动与精确定位,减少加工过程中的进给误差,提升零件加工的尺寸精度与表面光洁度。此外,滚珠丝杠与伺服电机采用直接耦合设计,消除了传动间隙,提升了进给系统的响应速度,能够快速响应数控系统的指令,实现高速、精确的进给运动,适配复杂曲面、高精度孔系等难度较高的加工需求,同时降低了设备运行过程中的噪音与能耗。V8 加工中心售后响应迅速,技术支持到位,降低设备运维难题,保障生产高效运转。江苏强力铣削v8加工中心零售价
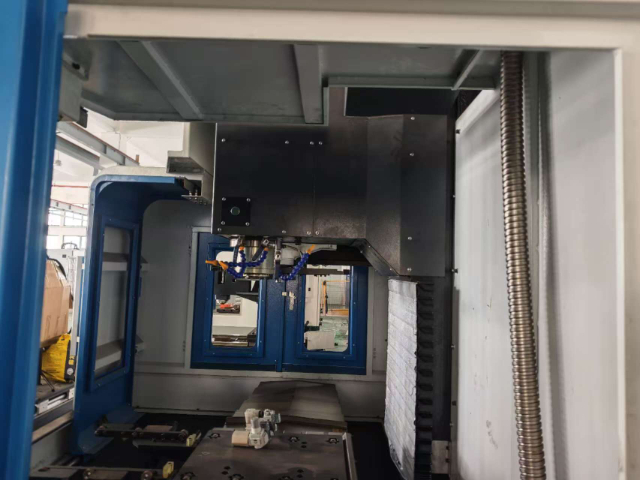
在 V8 加工中心的坐标轴传动方面,采用了高精度的滚珠丝杠传动系统。滚珠丝杠具有传动效率高、定位精度高、刚性好等优点。其螺母与丝杠之间通过滚珠进行滚动摩擦,相比传统的滑动丝杠,降低了摩擦力,提高了传动效率。同时,滚珠丝杠的制造精度高,能够保证坐标轴的定位精度和重复定位精度。在 V8 加工中心中,滚珠丝杠的安装和调试经过严格的工艺控制,确保其与机床的其他部件协同工作,实现高精度的坐标轴运动。高精度滚珠丝杠传动系统为 V8 加工中心的高精度加工提供了可靠的传动保障,使机床能够在各种加工工况下,精确地控制坐标轴的位置和运动速度。江苏精加工v8加工中心制造厂可自动连续完成铣、钻、镗、扩等多种工序,实现一机多能。
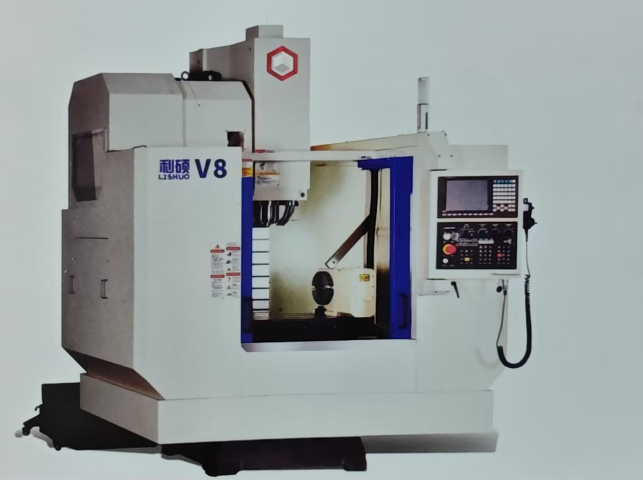
V8加工中心的日常维护保养是延长设备使用寿命、保障加工精度与运行稳定性的重要举措,需遵循“定期检查、及时维护、预防为主”的原则,制定详细的维护保养计划,明确维护周期与维护内容,由专业人员负责执行。日常维护方面,每天开机前需检查设备的电源、气源、润滑系统,清理工作台与导轨上的铁屑与杂物,检查刀具的磨损情况;开机后需进行设备预热,空转15分钟左右,待设备达到热平衡后再进行加工,避免因冷机启动导致精度波动。定期维护方面,每500小时需对导轨、滚珠丝杠进行清洁与润滑,加注指定型号的润滑油脂;每1000小时需检查主轴轴承的预紧力,更换主轴冷却油;每2000小时需检查伺服电机与滚珠丝杠的连接情况,调整传动间隙;每年需对设备进行整体的精度校准,更换磨损严重的零部件,如导轨、轴承、密封件等。此外,还需做好设备的环境维护,保持安装现场的清洁、干燥,控制环境温度与湿度,避免灰尘、水汽进入设备内部,影响设备性能。
V8加工中心的性能优势在实际应用中得到了充分验证,某汽配企业引入V8加工中心后,对变速箱壳体进行加工,通过一次装夹完成铣削、钻孔、倒角等多道工序,有效减少了装夹次数,避免了装夹误差,加工合格率从92%提升至98.5%,设备综合利用率提高25%,大幅降低了废品率和生产成本。在模具制造领域,V8加工中心的浅弧面加工效果尤为突出,两半纹路均匀清晰,接刀痕控制在0.005mm以内,满足高光注塑模具的表面质量要求,帮助模具企业提升产品竞争力。在医疗器械行业,V8加工中心通过全封闭防护罩与油水分离设计,有效防止切削液飞溅与铁屑残留,确保加工环境符合GMP标准,能够加工高精度的医疗器械零部件,满足行业对精度和洁净度的高要求。这些实际应用案例充分证明,V8加工中心能够适配不同行业的加工需求,为企业带来明显的经济效益和生产效率提升。利硕 V8 加工薄壁件不易变形,保障零件精度,有薄壁加工需求可咨询。
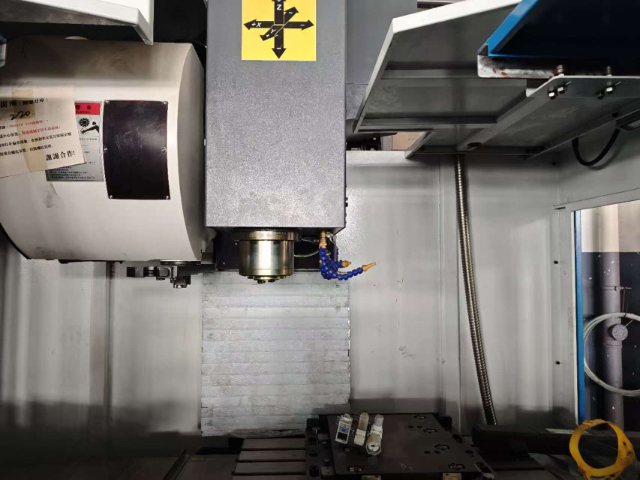
医疗器械制造对产品的精度和质量要求极为严格,V8 加工中心凭借其出色的性能,在该领域得到广泛应用。在骨科植入物加工中,如人工关节、接骨板等,V8 加工中心能够对钛合金等生物相容性材料进行高精度加工,保证植入物的尺寸精度和表面质量,满足人体工程学要求,提高植入物的安全性和可靠性。在口腔医疗器械加工方面,V8 加工中心的五轴联动功能能够对复杂的口腔修复体进行精确加工,如烤瓷牙、种植牙基台等,实现个性化定制,提高口腔修复的效果和患者的满意度。同时,V8 加工中心的洁净环境设计和严格的质量控制体系,确保了医疗器械加工过程的卫生和质量,符合医疗器械行业的严格标准。V8 加工中心配备智能数控系统,操作界面简洁易懂,编程便捷,降低操作人员使用门槛。钻攻v8加工中心销售
V8 加工中心可搭载第四轴附件,实现回转类零件加工,拓展设备多品类加工应用场景。江苏强力铣削v8加工中心零售价
日常维护与保养是延长 V8 加工中心使用寿命、保证加工精度的关键,需制定详细的维护计划,按周期进行维护操作。每日维护,清理加工区域的切屑和油污,检查各导轨面的润滑情况,确保润滑油均匀分布,检查冷却液的清洁度,及时更换浑浊的冷却液,检查刀具和刀夹的磨损情况,及时更换损坏的刀具,记录机床的运行时间、加工零件数量等数据。每周维护,检查主轴锥孔的清洁度和磨损情况,用干净的棉布擦拭锥孔,去除油污和切屑,检查刀库的运行情况,包括换刀速度、定位精度和刀具夹紧力,检查各轴的防护罩是否完好,有无破损或变形,检查液压系统和气动系统的泄漏情况,及时紧固松动的接头。每月维护,检查润滑油箱和液压油箱的油质,若油质变差需及时更换,检查各轴导轨的磨损情况,通过百分表测量导轨的直线度和平行度,若误差超过允许范围,需进行调整或更换,检查主轴轴承的运行状态,通过听声音或测振动的方式判断轴承是否磨损,检查数控系统的电池电压,若电压过低需及时更换,防止参数丢失。江苏强力铣削v8加工中心零售价