商机详情 -
山东开粗v8加工中心批发
V8加工中心的自动化刀具预调系统极大提升了刀具准备效率与加工精度。该系统集成先进的测量技术,能够在刀具安装到机床前,精确测量刀具的长度、半径、刃口形状等参数。操作人员只需将刀具放置在预调仪上,系统自动完成测量,并将数据通过无线传输或数据接口直接输入到机床控制系统中。相比传统的手动对刀方式,自动化刀具预调系统缩短了刀具准备时间,提高了生产效率。而且,由于测量精度高,减少了因对刀误差导致的加工废品,提高了产品质量。该系统还具备刀具寿命管理功能,根据刀具的使用情况与测量数据,预测刀具寿命,提醒操作人员及时更换刀具,保障加工过程的稳定性与连续性。数字化孪生助 V8 虚拟测试优化工艺。山东开粗v8加工中心批发
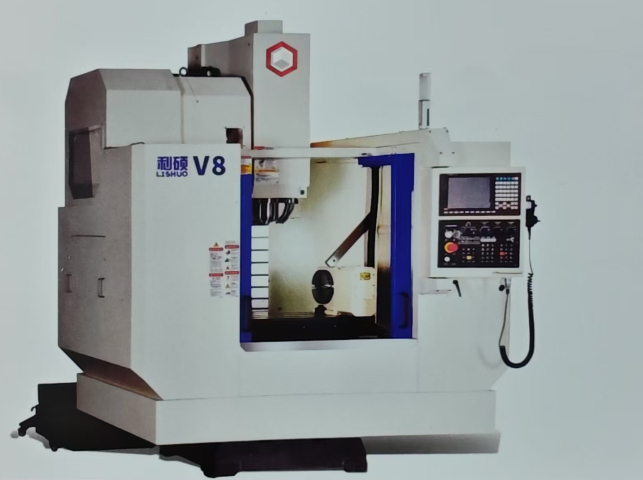
V8加工中心秉持着高效、精密与多功能的设计理念。在整体架构设计上,采用了高刚性的龙门式结构,确保机床在高速切削和重负荷加工时具备出色的稳定性。这种结构设计不只有效减少了加工过程中的振动,还能承受更大的切削力,为高精度加工提供坚实基础。机床的坐标轴布局经过精心规划,X、Y、Z轴采用直线电机驱动,相比传统的滚珠丝杠传动,直线电机具有响应速度快、定位精度高、无反向间隙等优势,能够实现快速的坐标轴移动和精确定位,极大地提高了加工效率和精度。同时,V8加工中心注重人机工程学设计,操作面板布局合理,便于操作人员进行操作和监控,减少了操作失误的可能性,提高了生产效率。山东开粗v8加工中心批发V8加工中心误差补偿技术先进,加工精度达微米级,助力高级装备关键部件生产。
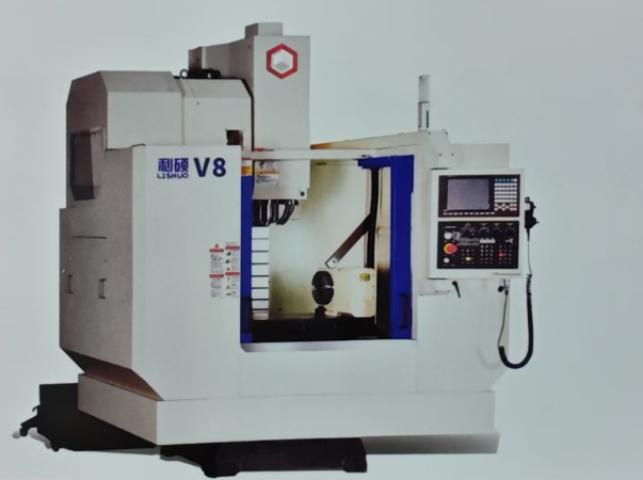
V8加工中心的机身结构设计直接决定其加工精度和稳定性,现代机型普遍采用有限元分析(FEA)优化设计,通过底座与立柱的大跨距结构布局,结合加强筋与角支撑板设计,使机床整体刚性提升35%以上,在加工深腔零件时有效避免让刀现象。底座采用双层设计,内部填充混凝土或铸铁配重,降低重心高度,提高抗振性能,同时配备螺旋排屑器或链板式排屑器,确保加工区域清洁。立柱采用箱型结构,内部设置多条垂直加强筋,不*提高了Z轴运动的稳定性,还为配重块提供了安装空间,实现Z轴快速移动时的动态平衡。工作台面采用强度合金铸造,表面经淬火处理,硬度可达HRC50以上,配备T型槽用于工件装夹,部分机型可选配真空吸附台面,适用于薄板类零件加工。
V8加工中心的多轴联动功能为复杂零件的加工提供了强大的支持。以四轴联动和五轴联动为例,四轴联动能够实现零件在三个直线坐标轴和一个旋转坐标轴上的联动加工,适用于加工具有一定角度要求的平面和曲面零件,如叶轮、叶片等。五轴联动则更进一步,能够在四轴联动的基础上,增加一个旋转坐标轴,使刀具可以从任意角度对零件进行加工,实现真正的自由曲面加工。多轴联动功能不只能够提高加工效率,减少装夹次数,还能保证零件的加工精度和表面质量。通过多轴联动,刀具可以始终保持与零件表面的理想切削角度,避免了刀具干涉,提高了加工的灵活性和适应性,为航空航天、汽车、医疗等行业的复杂零件加工提供了技术保障。V8 加工中心三轴行程 X800/Y450/Z550,工作台承重充足,可稳定夹持各类中小型金属工件。
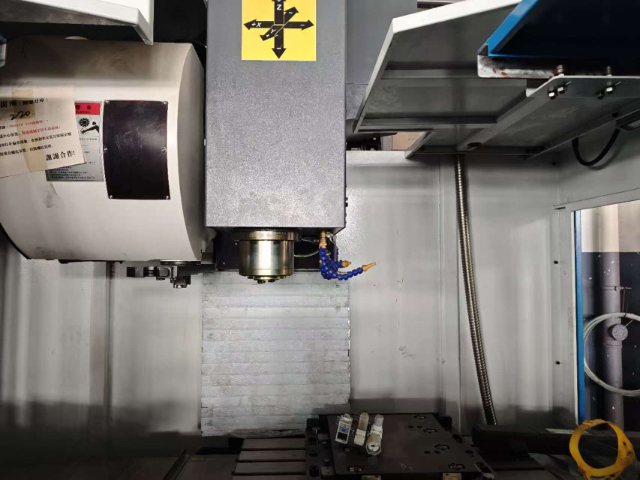
V8加工中心的操作人员技能要求是确保设备正常运行、提升加工质量与效率的关键,操作人员需具备专业的理论知识与实操技能,经过系统培训并考核合格后,方可上岗操作。理论知识方面,操作人员需熟悉V8加工中心的结构组成、工作原理、数控系统的操作方法,掌握数控编程的基础知识,了解不同材质、不同加工工艺的切削参数设置,同时熟悉设备的安全操作规程与故障排查方法,能够根据报警代码快速定位简单故障。实操技能方面,操作人员需熟练掌握设备的开机、关机、参数设置、程序导入、试切加工等操作流程,能够精确完成工件的装夹、刀具的安装与调试,熟练操作刀库进行自动换刀,同时能够根据加工过程中的异常情况,及时调整加工参数,确保加工质量。此外,操作人员还需具备良好的责任心与严谨的工作态度,严格遵守安全操作规程,做好设备的日常清洁与维护工作,及时清理铁屑与杂物,检查设备运行状态,避免因操作不当导致设备损坏或零件报废,同时注重自身安全,佩戴好防护用品,避免安全事故发生。陶瓷轴承降低 V8 主轴运行时的振动。江苏开粗v8加工中心设备厂家
V8 加工中心冷却系统升级,控温精确,延长刀具寿命,适配强度金属切削场景。山东开粗v8加工中心批发
V8加工中心的多任务处理能力是其高效生产的关键。其多任务处理能力通常包括多轴联动、自动换刀和在线检测功能。多轴联动功能通过多轴同步运动实现复杂零件的加工,减少装夹次数。自动换刀功能则通过刀库实现刀具的快速更换,减少停机时间。在线检测功能则通过高精度探头实时监控加工精度,确保产品质量。例如,在汽车制造中,V8加工中心的多任务处理能力能够同时进行发动机缸体和变速箱壳体的加工,显著提高生产效率。通过多任务处理能力,V8加工中心能够满足高效、高精度的生产需求。山东开粗v8加工中心批发