商机详情 -
浙江强力铣削v8加工中心售价
V8加工中心的主轴系统作为设备的“心脏”,直接决定了加工精度和效率,其配置的ES9299KWISO3024000RPM电主轴,转速范围覆盖4000—24000RPM,夹头规格为SK16,能够适配多种类型的加工刀具,满足铣削、钻孔、倒角等多种加工需求。主轴采用免维护的单独风扇冷却方式,有效降低运行过程中的温度,减少维修保养成本,同时空转噪声控制在65分贝以内,营造更加舒适的生产环境。为了提升主轴的稳定性和使用寿命,主轴轴承选用高质量元器件,经过严格的精度校准和跑合测试,能够在高速运转中保持低振动、低噪声,避免因主轴抖动导致的加工误差。此外,主轴配备刀具补偿功能,支持刀具半径补偿和长度补偿,可通过手动和自动两种模式测量刀具参数,易懂的人机交互界面减少了刀具补偿值的换算工作,降低操作人员的工作难度,避免不必要的操作失误,确保加工精度始终符合设计要求,尤其适合对精度要求较高的精品加工场景。高精度导轨技术确保各轴运动同步,提升加工精度。浙江强力铣削v8加工中心售价
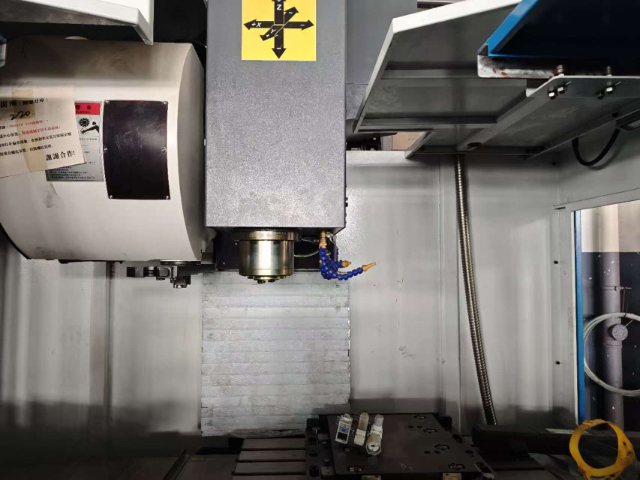
V8 加工中心是一类主流的立式加工中心(VMC)机型,通常以850mm×500mm×500mm左右的标准工作行程为关键标识,广泛应用于精密机械加工领域。这类机床采用高刚性 C 型结构设计,整机铸件选用强度灰口铸铁并经过人工时效或自然时效处理,有效消除内应力,确保长期加工稳定性。其关键技术特点体现在三大方面:首先是直联式主轴系统,相比皮带传动主轴,直联式设计减少了传动误差,提高了热稳定性,主轴振动可控制在 V1 标准以内(优于主流 V4 标准),空转噪声低于 65 分贝,最高转速可达 12000-15000rpm,满足高速精密加工需求;其次是三轴线轨传动,采用上银或力士乐等有名品牌线轨,滚动摩擦方式使摩擦力较硬轨降低 60%,导轨寿命延长至 8 年以上,重复定位精度可达 ±0.003mm/300mm(JIS 标准),快速移动速度可达 36-48m/min;第三是高效刀库系统,标配 24 把圆盘式刀库,刀臂式换刀时间 T-T 需 1.7 秒,C-C 约 3.0 秒,大刀具尺寸 80mm,大刀具重量 8kg,可实现钻孔、镗孔、攻丝、铣削等多工序连续加工。浙江开粗v8加工中心售价V8 加工中心冷却系统升级,控温精确,延长刀具寿命,适配强度金属切削场景。
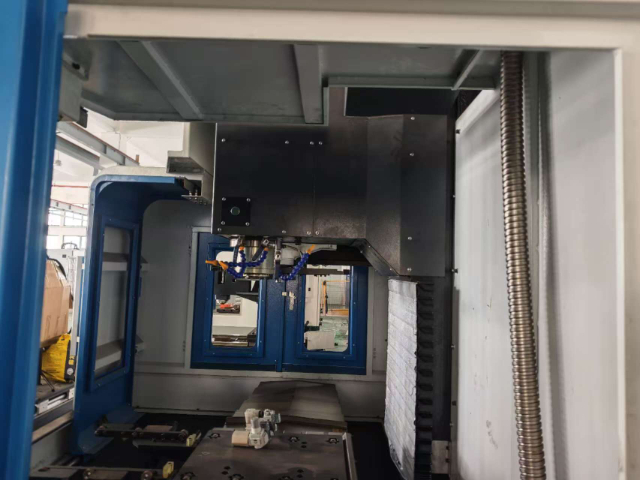
V8加工中心的结构设计精妙,各个部件协同工作,为高精度加工奠定基础。其机身及主要构件多采用强度铸铁材质,这种材料具有金相组织稳定的特点,能有效确保机床在长期频繁使用过程中的稳定性,抵抗因加工震动、温度变化等因素产生的变形。立柱底部通常设计为a字型桥跨式结构,结合大箱体底座,这种巧妙的构造大幅减轻了重切削时机身的振动。以加工大型模具为例,在进行深度铣削等重切削操作时,稳定的结构能保证刀具与工件的相对位置精度,使加工出的模具表面光洁度更高,尺寸精度更稳定。此外,滚柱直线导轨的运用,赋予了机床高精度、载重能力强、定位精确、摩擦力小以及反应速度快等优势,进一步提升了机床的整体性能与加工精度。
随着工业4.0的推进,V8加工中心正朝着智能化方向发展。其智能化功能通常包括远程监控、故障诊断和工艺优化。远程监控功能通过物联网技术实时监控设备运行状态,方便用户进行远程管理。故障诊断功能则通过人工智能技术分析设备运行数据,提前进行预测并诊断故障,减少停机时间。工艺优化功能则通过大数据分析优化加工参数,提高加工效率和质量。例如,在模具加工中,V8加工中心的智能化功能能够根据历史数据优化切削参数,确保模具的表面光洁度和尺寸精度。通过智能化发展,V8加工中心能够满足现代制造业的高效、高精度需求。V8 刀具寿命管理延长刀具使用周期。
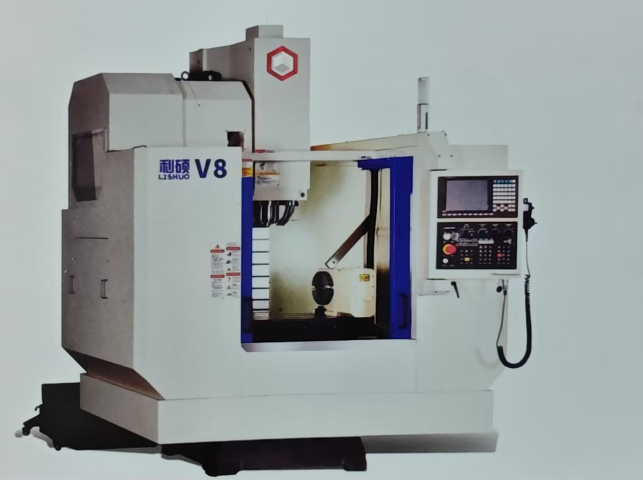
V8加工中心的机身结构设计直接决定其加工精度和稳定性,现代机型普遍采用有限元分析(FEA)优化设计,通过底座与立柱的大跨距结构布局,结合加强筋与角支撑板设计,使机床整体刚性提升35%以上,在加工深腔零件时有效避免让刀现象。底座采用双层设计,内部填充混凝土或铸铁配重,降低重心高度,提高抗振性能,同时配备螺旋排屑器或链板式排屑器,确保加工区域清洁。立柱采用箱型结构,内部设置多条垂直加强筋,不*提高了Z轴运动的稳定性,还为配重块提供了安装空间,实现Z轴快速移动时的动态平衡。工作台面采用强度合金铸造,表面经淬火处理,硬度可达HRC50以上,配备T型槽用于工件装夹,部分机型可选配真空吸附台面,适用于薄板类零件加工。V8 加工中心工作台承重能力强,重型工件稳定加工,适配船舶、风电零件制造。山东铣削v8加工中心推荐厂家
V8 加工中心行程覆盖范围广,大尺寸工件轻松加工,适配重型机械零件制造需求。浙江强力铣削v8加工中心售价
日常维护与保养是延长 V8 加工中心使用寿命、保证加工精度的关键,需制定详细的维护计划,按周期进行维护操作。每日维护,清理加工区域的切屑和油污,检查各导轨面的润滑情况,确保润滑油均匀分布,检查冷却液的清洁度,及时更换浑浊的冷却液,检查刀具和刀夹的磨损情况,及时更换损坏的刀具,记录机床的运行时间、加工零件数量等数据。每周维护,检查主轴锥孔的清洁度和磨损情况,用干净的棉布擦拭锥孔,去除油污和切屑,检查刀库的运行情况,包括换刀速度、定位精度和刀具夹紧力,检查各轴的防护罩是否完好,有无破损或变形,检查液压系统和气动系统的泄漏情况,及时紧固松动的接头。每月维护,检查润滑油箱和液压油箱的油质,若油质变差需及时更换,检查各轴导轨的磨损情况,通过百分表测量导轨的直线度和平行度,若误差超过允许范围,需进行调整或更换,检查主轴轴承的运行状态,通过听声音或测振动的方式判断轴承是否磨损,检查数控系统的电池电压,若电压过低需及时更换,防止参数丢失。浙江强力铣削v8加工中心售价