商机详情 -
江苏强力铣削v8加工中心供应
热稳定性是影响加工中心精度的重要因素之一,V8 加工中心在设计上采取了多项热稳定性优化措施。首先,在机床结构设计上,采用了对称布局和热平衡设计,减少因温度变化导致的结构变形。例如,将主轴、电机等发热部件对称布置在机床的中心线上,使热量均匀分布,降低热变形对坐标轴精度的影响。其次,机床配备了完善的冷却系统,对主轴、丝杠、电机等关键部件进行冷却,实时控制其温度。同时,采用热补偿技术,通过传感器实时监测机床各部位的温度变化,并将温度数据反馈给控制系统,控制系统根据温度变化自动调整坐标轴的运动参数,对热变形进行补偿,确保机床在长时间运行过程中的精度稳定性,为高精度加工提供了可靠保障。标准化 V8 加工中心配件通用性强,后期维护保养便捷,降低设备长期使用运维成本。江苏强力铣削v8加工中心供应
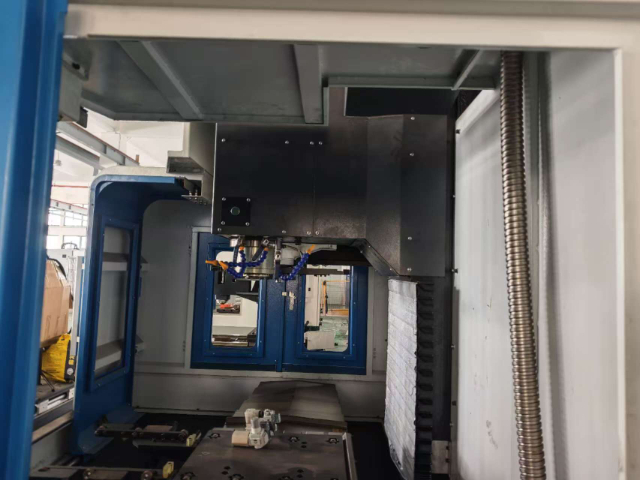
V8加工中心在汽车零部件加工行业的应用也极为普遍,主要用于加工发动机缸体、缸盖、曲轴、凸轮轴、变速箱壳体、转向节等各类汽车零部件,凭借高效、精确、稳定的优势,满足汽车零部件大批量、高精度的加工需求。汽车零部件加工对一致性要求较高,V8加工中心通过高精度定位与自动化加工,可确保每一件零部件的尺寸精度与形位公差均符合标准,合格率可达99.5%以上,有效降低了废品率。在加工过程中,V8加工中心可搭配自动化夹具与输送线,实现工件的自动装夹、加工与出料,形成自动化生产线,大幅减少人工干预,提升了生产效率,适用于汽车零部件的大批量生产。同时,设备的主轴转速高、进给速度快,可缩短单件零部件的加工周期,例如加工一件汽车变速箱壳体,需30-60分钟即可完成全部工序,相比普通加工设备效率提升50%以上,助力汽车制造企业降低生产成本,提升市场竞争力。山东开粗v8加工中心推荐厂家V8 加工中心主轴转速范围为 10000 - 15000RPM,适配多样加工需求。
如今倡导绿色制造,V8加工中心也在不断提升节能环保特性。在能源利用方面,其采用高效节能的电机和控制系统,通过优化机床的运动控制策略,降低了机床在运行过程中的能耗。例如,在非加工时段,机床能够自动进入节能模式,减少不必要的能源消耗。在切削液使用方面,采用先进的冷却润滑技术,如微量润滑技术,减少切削液的使用量,降低了切削液的采购成本和废液处理成本,同时也减少了对环境的污染。此外,机床的设计注重减少噪音和振动的产生,为操作人员创造了更加舒适的工作环境,符合现代制造业对节能环保的要求。
模具制造行业对加工精度和表面质量要求严格,V8加工中心成为模具制造的理想选择。在注塑模具加工中,V8加工中心能够对模具的型腔、型芯等关键部位进行高精度加工。其先进的刀具路径规划算法,能够实现复杂曲面的高效加工,保证模具表面的光洁度和精度。同时,V8加工中心的高速切削能力,能够在不影响加工质量的前提下,大幅缩短模具的加工周期,提高模具制造企业的生产效率和市场竞争力。在冲压模具加工方面,V8加工中心的高刚性和大工作台承载能力,能够对大型冲压模具进行加工,满足汽车、家电等行业对大型模具的需求。工业级 V8 加工中心防护等级达标,适应车间复杂工况,耐用性强,故障率相对更低。
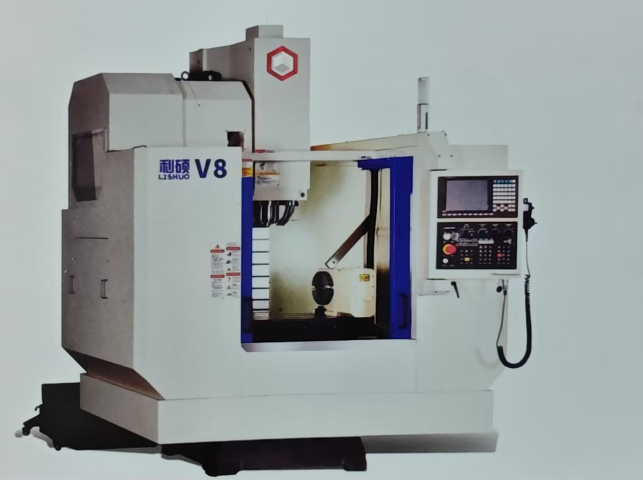
传动系统是V8加工中心实现精确运动的关键。各轴均采用大扭矩交流伺服电机,通过德产联轴器直联驱动精密滚珠丝杠,这种连接方式能够实现各轴直线运动的顺畅平衡。在加工过程中,电机能够快速响应数控系统的指令,精确控制各轴的位移,适宜于工件的高精度强力切削。滚珠丝杠两端采用进口数控机床丝杆传动轴承,并对滚珠丝杠进行双向预拉伸,这一举措有效确保了丝杠的进给刚度,减少了因丝杠变形导致的传动误差。例如在加工细长轴类零件时,稳定的传动系统能够保证刀具沿着精确的轨迹移动,避免出现因传动不稳定而导致的零件加工变形,从而提高零件的加工精度和质量。V8 加工中心支持多品种中小批量柔性生产,一次装夹完成铣、钻、镗、铰、攻丝全工序。江苏强力铣削v8加工中心供应
V8 加工中心能耗优化设计,运行省电,契合绿色生产理念,降低企业运营成本。江苏强力铣削v8加工中心供应
V8加工中心的主轴系统作为设备的“心脏”,直接决定了加工精度和效率,其配置的ES9299KWISO3024000RPM电主轴,转速范围覆盖4000—24000RPM,夹头规格为SK16,能够适配多种类型的加工刀具,满足铣削、钻孔、倒角等多种加工需求。主轴采用免维护的单独风扇冷却方式,有效降低运行过程中的温度,减少维修保养成本,同时空转噪声控制在65分贝以内,营造更加舒适的生产环境。为了提升主轴的稳定性和使用寿命,主轴轴承选用高质量元器件,经过严格的精度校准和跑合测试,能够在高速运转中保持低振动、低噪声,避免因主轴抖动导致的加工误差。此外,主轴配备刀具补偿功能,支持刀具半径补偿和长度补偿,可通过手动和自动两种模式测量刀具参数,易懂的人机交互界面减少了刀具补偿值的换算工作,降低操作人员的工作难度,避免不必要的操作失误,确保加工精度始终符合设计要求,尤其适合对精度要求较高的精品加工场景。江苏强力铣削v8加工中心供应