商机详情 -
钻攻v8加工中心价格信息
V8加工中心的刀具管理系统是其高效生产的重要组成部分。其刀具管理系统通常包括刀具存储、刀具识别和刀具寿命管理功能。刀具存储功能通过刀库实现刀具的自动存储和管理,支持快速换刀。刀具识别功能则通过RFID或条形码技术实现刀具的自动识别,确保加工过程中使用正确的刀具。刀具寿命管理功能则通过实时监控刀具的使用情况,及时更换磨损刀具,确保加工质量。例如,在复杂零件的加工中,V8加工中心的刀具管理系统能够根据加工程序自动选择并更换刀具,减少停机时间,提高生产效率。通过刀具管理系统,V8加工中心能够实现高效、高精度的连续生产。智能电源管理降低 V8 能源不必要损耗。钻攻v8加工中心价格信息
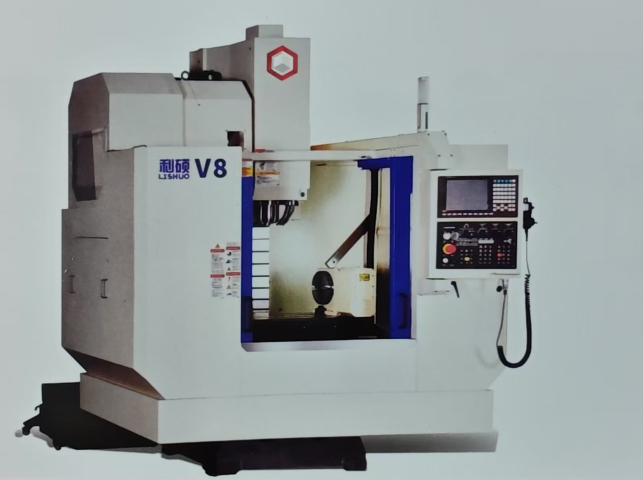
V8加工中心的主轴系统作为设备的“心脏”,直接决定了加工精度和效率,其配置的ES9299KWISO3024000RPM电主轴,转速范围覆盖4000—24000RPM,夹头规格为SK16,能够适配多种类型的加工刀具,满足铣削、钻孔、倒角等多种加工需求。主轴采用免维护的单独风扇冷却方式,有效降低运行过程中的温度,减少维修保养成本,同时空转噪声控制在65分贝以内,营造更加舒适的生产环境。为了提升主轴的稳定性和使用寿命,主轴轴承选用高质量元器件,经过严格的精度校准和跑合测试,能够在高速运转中保持低振动、低噪声,避免因主轴抖动导致的加工误差。此外,主轴配备刀具补偿功能,支持刀具半径补偿和长度补偿,可通过手动和自动两种模式测量刀具参数,易懂的人机交互界面减少了刀具补偿值的换算工作,降低操作人员的工作难度,避免不必要的操作失误,确保加工精度始终符合设计要求,尤其适合对精度要求较高的精品加工场景。钻攻v8加工中心价格信息V8 加工中心支持钻孔、攻丝、铣面、开槽等复合工序,一次装夹即可完成多道加工流程。
主轴是加工中心的关键部件,V8加工中心采用了先进的高速高精度主轴技术。其主轴采用了高精度的轴承和先进的润滑系统,能够在高转速下保持稳定的运行状态,降低了主轴的振动和噪声。主轴的最高转速可达数万转每分钟,能够满足高速切削的需求,提高加工效率。同时,主轴具备高扭矩输出能力,在进行重切削时,能够提供足够的切削力,保证加工质量。此外,V8加工中心的主轴还采用了热平衡技术,通过在主轴内部设置冷却通道,实时控制主轴的温度,减少因热变形导致的加工误差,确保主轴在长时间运行过程中的精度稳定性。
V8 加工中心的规范操作和完善的安全防护是保证加工质量和人员安全的基础,操作人员需严格遵守以下操作流程:开机前检查,首先检查机床外观是否完好,各防护罩是否关闭,然后检查液压油、润滑油、冷却液的液位是否正常,气源压力是否达到 0.5-0.6MPa,检查刀具装夹是否牢固,工件是否正确定位。开机操作,接通电源后,启动机床总开关,待数控系统加载完成后,进行机床回零操作(G28),建立机床坐标系,然后通过 MDI 模式或手动模式移动各轴,检查运动是否正常,有无异响或卡顿现象。
V8 加工中心误差补偿技术先进,加工精度达微米级,助力高级装备关键部件生产。
操作V8加工中心需要操作人员具备多方面的技能。首先,要掌握数控编程知识,能够根据零件的设计图纸和加工工艺要求,编制出合理的加工程序,包括选择合适的刀具、切削参数,规划刀具路径等。其次,要熟悉V8加工中心的操作面板和控制系统,能够熟练地进行程序输入、编辑、调试,以及对机床的各项参数进行设置和调整。同时,操作人员还需要具备一定的机械知识,了解机床的结构和工作原理,以便在日常操作中能够正确地维护机床,及时发现并解决一些常见的机械故障。此外,具备良好的质量意识和安全意识也是必不可少的,在加工过程中要严格控制加工质量,确保产品符合设计要求,同时要遵守安全操作规程,保障自身和设备的安全。V8 加工中心工作台尺寸为 1000*500mm,能承载 600kg 的工件。山东强力铣削v8加工中心制造厂
V8 加工中心采用高刚性龙门结构,经精密设计与制造,犹如坚固堡垒。钻攻v8加工中心价格信息
刀具选择和切削参数优化是发挥 V8 加工中心性能的关键,直接影响加工效率、精度和刀具寿命。针对不同材料和加工工艺,V8 加工中心的刀具选择需遵循以下原则:铝合金加工时,应选择硬质合金或 PCD(聚晶金刚石)刀具,采用大前角、锋利刃口设计,减少粘刀现象,推荐主轴转速 8000-15000rpm,进给速度 1000-3000mm/min,切削深度 0.5-2mm;钢材加工(如 45 钢、合金钢)时,选择涂层硬质合金刀具(如 TiN、TiCN 涂层),主轴转速 2000-6000rpm,进给速度 300-1000mm/min,切削深度 1-3mm;钛合金加工时,选择专门钛合金刀具(如 WC 基硬质合金 + AlTiN 涂层),采用低速高进给策略,主轴转速 500-1500rpm,进给速度 100-300mm/min,切削深度 0.2-0.8mm,同时加强冷却润滑,避免刀具过热;塑料加工时,选择高速钢或硬质合金刀具,采用锋利刃口和大螺旋角设计,主轴转速 6000-12000rpm,进给速度 800-2000mm/min,切削深度 0.3-1.5mm。钻攻v8加工中心价格信息