商机详情 -
浙江铣削v8加工中心销售厂家
医疗器械领域对零部件加工精度、表面质量和材料相容性要求极为严格,V8 加工中心凭借微米级精度控制和高稳定性,成为骨科植入物、手术器械和医疗设备外壳加工的关键设备。在骨科植入物加工中,如人工髋关节、膝关节、脊柱固定器等,V8 加工中心可加工钛合金、钴铬合金等生物相容性材料,其重复定位精度可达 ±0.003mm,能够确保植入物的尺寸精度和表面粗糙度符合 ISO 13485 医疗体系认证要求。例如,加工人工髋关节的髋臼杯时,V8 加工中心通过五轴联动功能,实现半球形内表面的精密加工,表面粗糙度 Ra≤0.4μm,确保植入人体后与骨骼的良好适配。手术器械方面,V8 加工中心可加工手术刀、止血钳、镊子等精密器械,这些零部件通常具有复杂的轮廓和细小的特征,V8 加工中心的高速主轴和微小直径刀具(小可达 0.1mm)能够实现精细加工,同时保证刃口锋利度和尺寸一致性。V8加工中心自适应切削技术,智能调节参数,适配不同硬度材料,减少加工失误。浙江铣削v8加工中心销售厂家
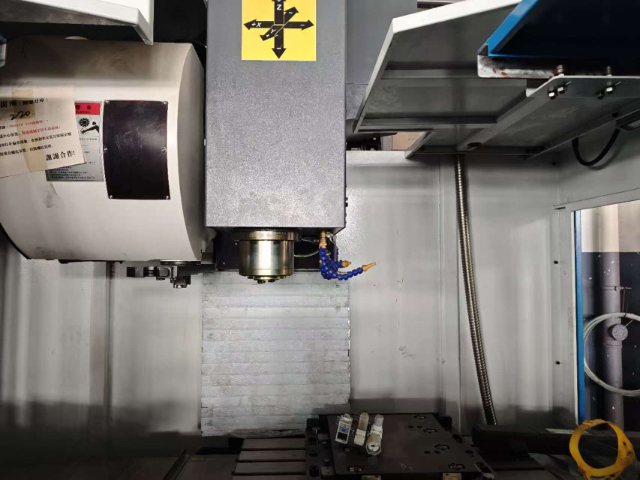
V8加工中心在汽车零部件加工行业的应用也极为普遍,主要用于加工发动机缸体、缸盖、曲轴、凸轮轴、变速箱壳体、转向节等各类汽车零部件,凭借高效、精确、稳定的优势,满足汽车零部件大批量、高精度的加工需求。汽车零部件加工对一致性要求较高,V8加工中心通过高精度定位与自动化加工,可确保每一件零部件的尺寸精度与形位公差均符合标准,合格率可达99.5%以上,有效降低了废品率。在加工过程中,V8加工中心可搭配自动化夹具与输送线,实现工件的自动装夹、加工与出料,形成自动化生产线,大幅减少人工干预,提升了生产效率,适用于汽车零部件的大批量生产。同时,设备的主轴转速高、进给速度快,可缩短单件零部件的加工周期,例如加工一件汽车变速箱壳体,需30-60分钟即可完成全部工序,相比普通加工设备效率提升50%以上,助力汽车制造企业降低生产成本,提升市场竞争力。浙江铣削v8加工中心销售厂家高精度检测系统实时监控加工质量,确保零件尺寸精度。
随着科技的不断进步,V8加工中心正朝着智能化方向快速发展。智能化的V8加工中心配备了先进的传感器系统,能够实时监测机床的运行状态,如主轴的温度、振动,刀具的磨损情况等。通过对这些数据的分析,机床能够自动调整加工参数,优化加工过程,提高加工效率和质量。例如,当传感器检测到刀具磨损达到一定程度时,机床可自动降低切削速度或更换刀具,避免因刀具过度磨损导致的加工质量下降。同时,智能化的V8加工中心还支持远程监控与诊断功能,操作人员可以通过互联网在远程终端实时查看机床的运行数据,当机床出现故障时,技术人员能够远程进行故障诊断和修复,减少停机时间,提高设备的管理效率。
对刀操作,采用手动对刀或自动对刀仪对刀,将刀具长度补偿和半径补偿参数输入数控系统,确保刀具在加工坐标系中的位置准确,对刀完成后进行试切加工,检查首件尺寸是否合格。自动加工,确认程序无误后,将机床切换至自动模式,启动程序,加工过程中操作人员需密切监控机床运行状态,包括主轴转速、进给速度、切削声音、冷却液流量等,发现异常立即按下急停按钮。关机操作,加工完成后,停止主轴和冷却液,移动各轴至安全位置,清理加工区域的切屑和油污,关闭机床电源和气源,做好设备运行记录。安全防护方面,V8 加工中心配备以下装置:全封闭防护罩,防止切屑和冷却液飞溅,保护操作人员免受伤害;安全联锁装置,当防护罩打开时,机床无法启动或自动停止,避免人员接触旋转部件;急停按钮,分布在操作面板和机床侧面,方便操作人员在紧急情况下快速停止机床;主轴过载保护,当切削力过大时,主轴自动停止或降低转速,保护主轴和刀具;电气安全保护,配备漏电保护器、过载继电器等,防止电气故障引发安全事故。V8加工中心采用高刚性龙门结构,经精密设计与制造,犹如坚固堡垒。
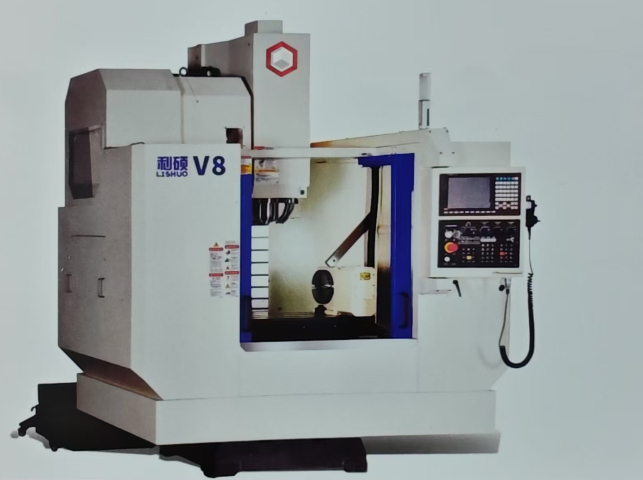
V8加工中心的高刚性机身设计:其机身采用了强度铸铁材质,经过精心的结构设计和有限元分析优化。机床的床身、立柱等关键部件的壁厚经过合理加厚,内部筋板布局科学合理,增强了整体的刚性和稳定性。在进行重切削加工,如对大型合金钢零件进行铣削时,高刚性机身能够有效抵抗切削力产生的振动和变形,确保加工过程的平稳性。即使长时间连续重切削,机床的精度依然能够保持稳定,提高了加工效率和零件的加工质量,适用于航空航天、能源重工等对零件加工精度和机床刚性要求较高的领域。V8 加工中心具备高刚性结构,短鼻端设计提升主轴稳定性,保障加工精度。上海精加工v8加工中心供应商家
V8 加工中心工作台承重能力强,重型工件稳定加工,适配船舶、风电零件制造。浙江铣削v8加工中心销售厂家
为了保证加工过程的顺利进行和提高刀具寿命,V8加工中心配备了先进的冷却与润滑系统。冷却系统采用了高压冷却技术,能够将冷却液以高压喷射到切削区域,迅速带走切削热,降低刀具和工件的温度,减少热变形对加工精度的影响。同时,高压冷却液还能够有效地冲刷切削区域,清理切屑,避免切屑对加工表面造成划伤。润滑系统采用了集中润滑和微量润滑相结合的方式,对机床的导轨、丝杠、轴承等关键部位进行润滑。集中润滑系统能够定时、定量地为各润滑点提供润滑油,保证机床的正常运行。微量润滑系统则在切削过程中,向刀具和工件之间喷射极少量的润滑油,起到润滑和冷却的作用,减少刀具磨损,提高加工表面质量,同时降低了润滑油的消耗,符合环保要求。浙江铣削v8加工中心销售厂家