商机详情 -
强力铣削v8加工中心供应
V8加工中心的冷却系统是其长期稳定运行的关键。其冷却系统通常包括主轴冷却、切削液冷却和机床冷却三部分。主轴冷却通过循环冷却液降低主轴温度,确保其在高速运转中的稳定性。切削液冷却则通过高压喷射降低切削区域的温度,减少刀具磨损和工件热变形。机床冷却则通过循环冷却液降低床身和导轨的温度,确保设备的长期稳定运行。例如,在高温合金的加工中,V8加工中心的冷却系统能够有效降低加工区域的温度,确保加工精度和表面质量。通过先进的冷却系统,V8加工中心能够满足高负荷、高精度的加工需求。V8 加工中心的丝杆导轨经优化,提升机床刚性、稳定性与实用性。强力铣削v8加工中心供应
V8加工中心与其他类型加工中心(如V6、V10加工中心)的关键区别主要体现在加工行程、主轴功率、刚性、适用场景等方面,明确各类设备的差异,可帮助企业根据自身生产需求精确选型,避免资源浪费。从加工行程来看,V8加工中心的X轴行程通常为850mm,Y轴为500mm,Z轴为550mm,工作台尺寸为1000×500mm,承载能力约500kg,适配中小规格零件的加工;V6加工中心行程较小,适用于小型精密零件加工;V10加工中心行程较大,适用于大型零件加工。从主轴功率来看,V8加工中心主轴功率通常为11-15kW,转速12000-15000rpm,兼顾刚性与高速切削需求;V6主轴功率较小,侧重高速精密加工;V10主轴功率较大,侧重重切削。从适用场景来看,V8加工中心通用性更强,可适配模具、汽车零部件、精密五金等多种场景的中小批量加工;V6侧重小型精密零件的批量加工;V10侧重大型零件的重切削加工,企业可根据零件规格、加工工艺、产量需求选择合适的设备。安徽精加工v8加工中心供应商家标准化 V8 加工中心配件通用性强,后期维护保养便捷,降低设备长期使用运维成本。
V8加工中心的数控编程技巧直接影响加工效率、加工精度与零件质量,掌握正确的编程方法与技巧,可有效避免编程错误,减少试切环节,提升生产效率,尤其适用于复杂零件的加工。编程前,需充分熟悉零件图纸,明确零件的尺寸精度、形位公差、加工工艺要求,结合设备的性能参数,制定合理的加工方案,确定加工顺序、刀具选择、切削参数等内容。编程时,建议优先采用坐标(G90)编程,减少坐标混用导致的撞刀风险,若必须使用相对坐标(G91),需在程序段前单独标注,子程序结束后立即切回坐标;同时,刀具补偿指令(G41/G42)与取消指令(G40)需成对出现,退刀时需先取消刀具补偿,避免零件尺寸超差。此外,需设置合理的安全高度,换刀或跨区域加工时,刀具需抬至高于工件高点5-10mm的安全高度,避免刮伤零件或撞刀。编程完成后,需在仿真软件中进行轨迹仿真,重点检查走刀轨迹、刀具与工件、夹具的碰撞风险,排查编程错误,确认无误后再导入设备进行试切,试切合格后再进行批量加工。
V8加工中心的日常维护是保障设备长期稳定运行、延长使用寿命的关键,合理的维护流程能够降低设备故障率,减少维修成本,提升设备综合效率。每日维护工作主要包括检查主轴、导轨、丝杠的润滑油位及油质,确保无杂质沉淀,避免因润滑不足导致部件磨损;检查气压与液压系统,保持气压在0.5-0.8MPa,液压油温不超过60℃,确保系统正常运行;清理工作台和刀库内的切屑,避免切屑堆积腐蚀导轨和刀库部件。每周维护需重点清理了气源三联件过滤器,每500小时更换一次过滤器,防止水分进入电磁阀;检查刀具的磨损情况,及时更换磨损严重的刀具,避免影响加工精度。每月维护需进行反向间隙检测,用百分表测量丝杠反向间隙,超过0.02mm需调整补偿参数;彻底清洗水箱,更换变质冷却液,防止细菌滋生堵塞管道。每季度需进行主轴锥孔精度检测和电气柜除尘作业,确保设备精度和电气系统的稳定运行。V8 加工中心圆盘式刀库快速换刀可达 1.4 秒,明显缩短辅助加工时间。
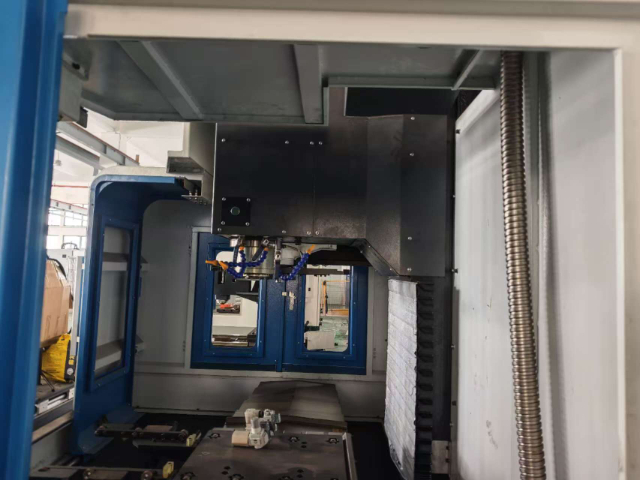
V8加工中心的行业发展趋势与现代制造业的发展方向紧密相关,随着工业4.0、智能化制造的推进,V8加工中心正朝着高精度、高速化、智能化、绿色化、柔性化的方向发展。高精度方面,通过优化设备结构、采用新型材质、提升数控系统性能,V8加工中心的定位精度将进一步提升,可达到±0.002mm以内,适配更高精度的零件加工需求,如航空航天零部件、精密仪器等。高速化方面,主轴转速与进给速度将持续提升,主轴转速可突破20000rpm,进给速度可达60m/min以上,进一步缩短加工周期,提升生产效率。智能化方面,设备将集成更多智能功能,如智能编程、智能检测、智能维护、远程监控等,实现零件的无人化加工,同时具备故障自诊断、自适应调整等功能,提升设备的运行稳定性与可靠性。绿色化方面,将采用节能电机、环保切削液、降噪设计等,降低设备的能耗与环境污染,适配绿色制造需求。柔性化方面,设备将具备更强的柔性加工能力,可快速切换加工品种,适配多品种、中小批量的生产需求,助力企业提升市场竞争力。利硕 V8 高刚性床身 + 冷却系统,降钛合金加工振动,需难材加工设备可咨询。浙江钻攻v8加工中心定做
利硕 V8 自适应技术调切削参数,降废品率,追求高质量加工可联系我们。强力铣削v8加工中心供应
V8 加工中心在汽车制造领域应用范围广,尤其适用于发动机零部件、变速箱壳体、底盘结构件等精密加工场景。以发动机缸体加工为例,V8 加工中心可通过多工序复合加工,完成缸体的平面铣削、曲轴孔镗削、凸轮轴孔加工、螺纹攻丝等工序,加工精度可达 IT6-IT7 级,表面粗糙度 Ra≤1.6μm。由于发动机缸体材质多为铝合金或铸铁,V8 加工中心的高刚性结构和大功率主轴(7.5-11kW)能够承受较大切削力,在进行强力切削时保持加工精度稳定。同时,其高速切削能力使单件加工时间缩短 30% 以上,配合自动上下料系统可实现 24 小时连续生产。在变速箱壳体加工中,V8 加工中心的四轴联动功能可完成壳体的多角度加工,避免多次装夹带来的定位误差,确保各孔系的同轴度和位置度公差控制在 0.02mm 以内。强力铣削v8加工中心供应