商机详情 -
安徽刚性攻丝v8加工中心定做
传动系统是V8加工中心实现精确运动的关键。各轴均采用大扭矩交流伺服电机,通过德产联轴器直联驱动精密滚珠丝杠,这种连接方式能够实现各轴直线运动的顺畅平衡。在加工过程中,电机能够快速响应数控系统的指令,精确控制各轴的位移,适宜于工件的高精度强力切削。滚珠丝杠两端采用进口数控机床丝杆传动轴承,并对滚珠丝杠进行双向预拉伸,这一举措有效确保了丝杠的进给刚度,减少了因丝杠变形导致的传动误差。例如在加工细长轴类零件时,稳定的传动系统能够保证刀具沿着精确的轨迹移动,避免出现因传动不稳定而导致的零件加工变形,从而提高零件的加工精度和质量。利硕 V8 高刚性床身 + 冷却系统,降钛合金加工振动,需难材加工设备可咨询。安徽刚性攻丝v8加工中心定做
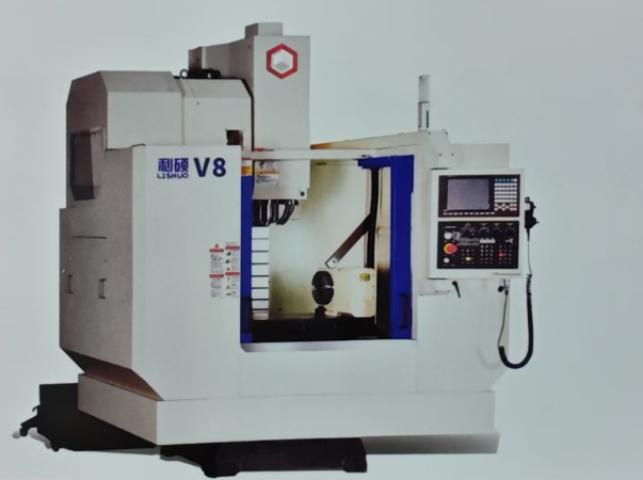
在汽车制造领域,V8加工中心被用于发动机缸体、变速箱壳体和高精度模具的加工。其高转速主轴和大容量刀库能够实现多种刀具的快速切换,满足复杂零件的加工需求。例如,在发动机缸体的加工中,V8加工中心能够通过多轴联动实现缸孔、水道和油道的精确加工,确保发动机的性能和可靠性。此外,V8加工中心的高精度控制系统能够实时监控加工过程中的关键参数,确保每个零件的尺寸精度和表面质量。通过V8加工中心,汽车制造企业能够提高生产效率,降低人工成本,同时确保产品的高质量。安徽刚性攻丝v8加工中心定做紧凑型 V8 加工中心占地空间合理,功能齐全,适合中小型加工厂车间布局与生产作业。
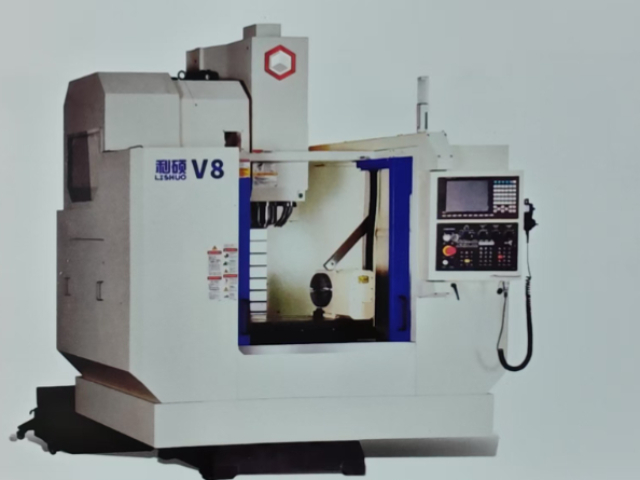
V8加工中心的刀具管理系统是其高效生产的重要组成部分。其刀具管理系统通常包括刀具存储、刀具识别和刀具寿命管理功能。刀具存储功能通过刀库实现刀具的自动存储和管理,支持快速换刀。刀具识别功能则通过RFID或条形码技术实现刀具的自动识别,确保加工过程中使用正确的刀具。刀具寿命管理功能则通过实时监控刀具的使用情况,及时更换磨损刀具,确保加工质量。例如,在复杂零件的加工中,V8加工中心的刀具管理系统能够根据加工程序自动选择并更换刀具,减少停机时间,提高生产效率。通过刀具管理系统,V8加工中心能够实现高效、高精度的连续生产。
为了保证加工过程的顺利进行和提高刀具寿命,V8加工中心配备了先进的冷却与润滑系统。冷却系统采用了高压冷却技术,能够将冷却液以高压喷射到切削区域,迅速带走切削热,降低刀具和工件的温度,减少热变形对加工精度的影响。同时,高压冷却液还能够有效地冲刷切削区域,清理切屑,避免切屑对加工表面造成划伤。润滑系统采用了集中润滑和微量润滑相结合的方式,对机床的导轨、丝杠、轴承等关键部位进行润滑。集中润滑系统能够定时、定量地为各润滑点提供润滑油,保证机床的正常运行。微量润滑系统则在切削过程中,向刀具和工件之间喷射极少量的润滑油,起到润滑和冷却的作用,减少刀具磨损,提高加工表面质量,同时降低了润滑油的消耗,符合环保要求。三轴加速度达 0.6G,使机床运动响应更迅速,加工更灵活。
当V8加工中心出现故障时,准确的故障诊断与及时的排除至关重要。常见的故障包括主轴故障,如主轴不转、转速不稳定等,可能是由于主轴电机故障、传动皮带松动、主轴轴承损坏等原因引起的,需要逐一排查并更换相应的损坏部件。进给系统故障,如坐标轴运动异常、定位不准确,可能是丝杠螺母松动、编码器故障、伺服电机故障等导致,可通过检查连接部位、测量电气参数等方法进行诊断和修复。刀库故障,如刀具无法正常更换、刀库定位不准,可能是换刀装置的机械部件磨损、传感器故障等原因,需要对刀库系统进行详细检查和维修。在故障诊断过程中,借助专业的诊断工具和丰富的维修经验,能够快速准确地找出故障原因,采取有效的排除措施,减少停机时间,降低生产损失。新能源行业常用 V8 加工中心切削铝制电池托盘,去料快无变形,尺寸公差稳定可控。安徽刚性攻丝v8加工中心定做
V8 刀具寿命管理延长刀具使用周期。安徽刚性攻丝v8加工中心定做
V8加工中心的节能设计是其可持续发展的重要体现。其节能设计通常包括高效主轴、智能冷却系统和能量回收功能。高效主轴通过优化设计和材料选择降低能耗,确保其在高速运转中的高效性。智能冷却系统则通过实时监控加工区域的温度,自动调节冷却液流量,减少能源浪费。能量回收功能则通过回收加工过程中产生的能量,用于设备的其他部分,进一步降低能耗。例如,在铝合金零件的加工中,V8加工中心的节能设计能够***降低能耗,减少生产成本。通过节能设计,V8加工中心能够满足现代制造业的绿色生产需求。安徽刚性攻丝v8加工中心定做