商机详情 -
湖南铣削v8加工中心供应商家
V8 加工中心在汽车制造领域应用范围广,尤其适用于发动机零部件、变速箱壳体、底盘结构件等精密加工场景。以发动机缸体加工为例,V8 加工中心可通过多工序复合加工,完成缸体的平面铣削、曲轴孔镗削、凸轮轴孔加工、螺纹攻丝等工序,加工精度可达 IT6-IT7 级,表面粗糙度 Ra≤1.6μm。由于发动机缸体材质多为铝合金或铸铁,V8 加工中心的高刚性结构和大功率主轴(7.5-11kW)能够承受较大切削力,在进行强力切削时保持加工精度稳定。同时,其高速切削能力使单件加工时间缩短 30% 以上,配合自动上下料系统可实现 24 小时连续生产。在变速箱壳体加工中,V8 加工中心的四轴联动功能可完成壳体的多角度加工,避免多次装夹带来的定位误差,确保各孔系的同轴度和位置度公差控制在 0.02mm 以内。V8 加工中心刚性结构稳固可靠,三轴运行平稳,可高效完成各类金属零件的精密铣削加工。湖南铣削v8加工中心供应商家
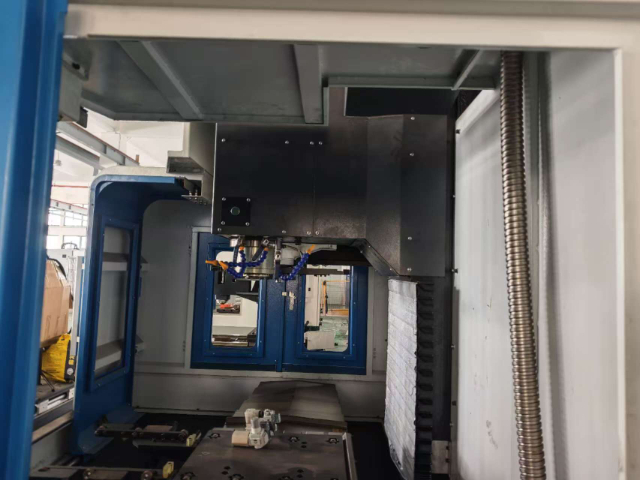
V8加工中心常见故障及排查处理方法是设备运维过程中的关键内容,掌握常见故障的排查技巧,可快速解决设备故障,减少停机时间,降低生产损失。设备最常见的故障之一是主轴不转或转速异常,排查时需先检查主轴电源是否正常、伺服电机是否故障、主轴轴承是否损坏,若电源正常,则需检查主轴驱动器的参数设置,排查传动机构的连接情况,及时更换损坏的零部件,调整参数设置,确保主轴正常运行。其次是进给系统故障,表现为进给轴不动、进给速度异常或定位精度偏差过大,排查时需检查伺服电机、滚珠丝杠、线性导轨的运行情况,清理导轨与滚珠丝杠上的杂物,检查传动间隙,调整伺服参数,若零部件磨损严重,需及时更换。此外,刀库故障也较为常见,如刀库不转、换刀失败、刀具脱落等,排查时需检查刀库电机、凸轮机构、刀具夹紧装置,清理刀库内的杂物,调整换刀位置,确保刀库运行正常。同时,设备配备故障报警系统,可根据报警代码快速定位故障原因,提升故障排查效率。江苏铣削v8加工中心厂家供应利硕 V8 高速切削新能源电池托盘,去余量快且平整,新能源企业可了解设备。
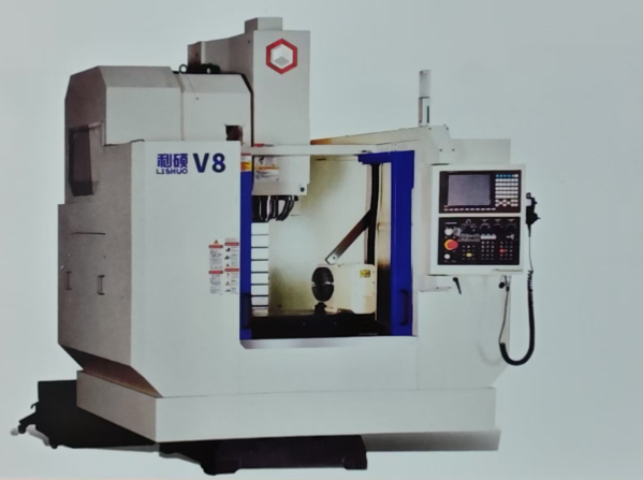
V8 加工中心在汽车零部件加工中的应用:在汽车零部件加工领域,V8 加工中心发挥着重要作用。对于汽车发动机缸体、缸盖等关键零部件的加工,V8 加工中心凭借其高精度定位、高速切削和多轴联动等功能,能够满足复杂结构和高精度的加工要求。例如在加工发动机缸体的内部油路、水道孔系以及复杂的燃烧室形状时,加工中心可以通过精确的编程和多轴联动控制,确保孔系的位置精度和尺寸精度,以及燃烧室表面的加工质量。同时,高速切削功能提高了加工效率,满足汽车制造业大规模生产的需求,有助于提升汽车零部件的制造精度和生产效率,从而提高汽车的整体性能和质量。
V8加工中心的刀库系统是实现自动化加工的关键部件之一,其容量、换刀速度直接影响设备的加工效率与自动化水平。目前主流的V8加工中心多配备24把刀具容量的圆盘式刀库,部分高级机型可根据需求升级至30把或40把刀具容量,能够适配多种加工工艺的刀具需求,无需人工频繁更换刀具,实现多工序连续加工。刀库采用肩部承载式设计,与机身分开安装,避免了刀库运行时的振动对加工精度产生的影响,同时保障了Z轴的几何精度与运行稳定性。换刀系统采用凸轮式换刀机构,换刀时间可缩短至1.8秒,换刀动作平稳、精确,减少了换刀过程中的刀具损耗与定位误差,确保了加工过程的连续性。此外,刀库配备刀具检测装置,可实时检测刀具的磨损、断裂情况,及时发出报警信号,避免因刀具问题导致零件报废或设备损坏,提升了加工的安全性与可靠性。V8加工中心采用高刚性床身设计,确保高速加工中的稳定性。
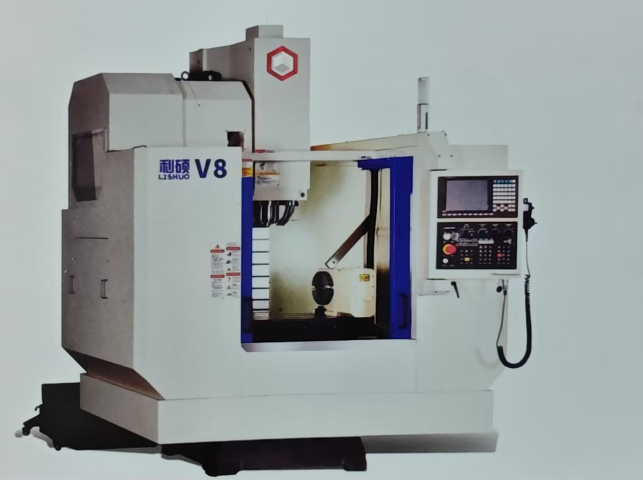
V8 加工中心是一类主流的立式加工中心(VMC)机型,通常以850mm×500mm×500mm左右的标准工作行程为关键标识,广泛应用于精密机械加工领域。这类机床采用高刚性 C 型结构设计,整机铸件选用强度灰口铸铁并经过人工时效或自然时效处理,有效消除内应力,确保长期加工稳定性。其关键技术特点体现在三大方面:首先是直联式主轴系统,相比皮带传动主轴,直联式设计减少了传动误差,提高了热稳定性,主轴振动可控制在 V1 标准以内(优于主流 V4 标准),空转噪声低于 65 分贝,最高转速可达 12000-15000rpm,满足高速精密加工需求;其次是三轴线轨传动,采用上银或力士乐等有名品牌线轨,滚动摩擦方式使摩擦力较硬轨降低 60%,导轨寿命延长至 8 年以上,重复定位精度可达 ±0.003mm/300mm(JIS 标准),快速移动速度可达 36-48m/min;第三是高效刀库系统,标配 24 把圆盘式刀库,刀臂式换刀时间 T-T 需 1.7 秒,C-C 约 3.0 秒,大刀具尺寸 80mm,大刀具重量 8kg,可实现钻孔、镗孔、攻丝、铣削等多工序连续加工。高精度导轨技术确保各轴运动同步,提升加工精度。江苏铣削v8加工中心厂家供应
V8 立式加工中心运行噪音低、能耗可控,长期生产稳定性强,适合长时间不间断作业。湖南铣削v8加工中心供应商家
V8加工中心的加工精度主要取决于设备的定位精度、重复定位精度、主轴跳动、导轨平行度等多个因素,同时也受加工工艺、刀具选择、物料材质等外部因素影响。作为精密加工设备,V8加工中心的定位精度通常可达到±0.005mm,重复定位精度±0.003mm,能够满足绝大多数精密零件的加工需求,尤其适用于模具型腔、精密孔系、复杂曲面等对精度要求较高的加工场景。为了进一步提升加工精度,设备通常配备了多种精度补偿功能,包括螺距误差补偿、反向间隙补偿、热变形补偿等,其中螺距误差补偿可通过激光干涉仪检测后进行精确调整,补偿量可精确到0.001mm,有效消除滚珠丝杠传动过程中的误差;热变形补偿功能可实时监测设备各部件的温度变化,自动调整加工参数,避免因热胀冷缩导致的加工误差,确保设备在长时间运行过程中的精度稳定性。湖南铣削v8加工中心供应商家