商机详情 -
开粗v8加工中心零售价
V8加工中心的性能优势在实际应用中得到了充分验证,某汽配企业引入V8加工中心后,对变速箱壳体进行加工,通过一次装夹完成铣削、钻孔、倒角等多道工序,有效减少了装夹次数,避免了装夹误差,加工合格率从92%提升至98.5%,设备综合利用率提高25%,大幅降低了废品率和生产成本。在模具制造领域,V8加工中心的浅弧面加工效果尤为突出,两半纹路均匀清晰,接刀痕控制在0.005mm以内,满足高光注塑模具的表面质量要求,帮助模具企业提升产品竞争力。在医疗器械行业,V8加工中心通过全封闭防护罩与油水分离设计,有效防止切削液飞溅与铁屑残留,确保加工环境符合GMP标准,能够加工高精度的医疗器械零部件,满足行业对精度和洁净度的高要求。这些实际应用案例充分证明,V8加工中心能够适配不同行业的加工需求,为企业带来明显的经济效益和生产效率提升。智能监控实时守护 V8 设备稳定运行。开粗v8加工中心零售价
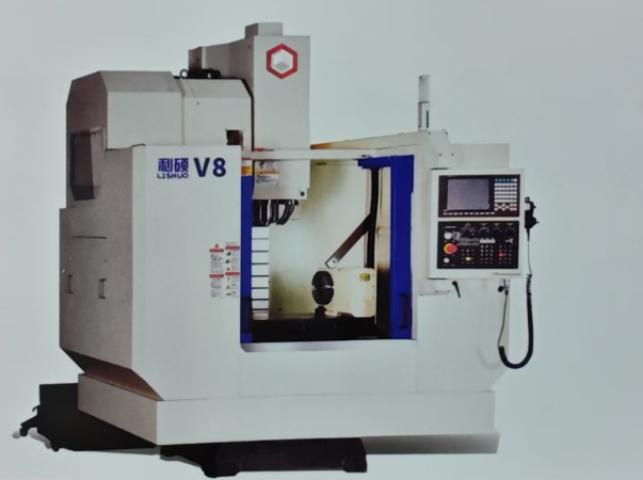
目前市场上有众多品牌推出V8加工中心,如乔锋、诺金、宝烽等。不同品牌的V8加工中心在性能、价格、质量等方面存在一定差异。乔锋的V8加工中心以高刚性、高精度和良好的动态特性著称,广泛应用于5G通讯、新能源、模具等行业,在市场上具有较高的熟知度和市场份额。诺金的V8加工中心采用HT300强力铸铁,经回火及自然时效处理,有效抑制机床变形,搭载三菱控制系统,具备高性价比优势。宝烽的V8加工中心被称为业内“小钢炮”,12000rpm直连主轴,48m/min快移,换刀速度快,在追求速度的同时保证了加工的稳定性。用户在选择V8加工中心时,需要综合考虑自身的加工需求、预算以及品牌的口碑和售后服务等因素,以选择较适合自己的产品。开粗v8加工中心零售价V8 加工中心软件持续升级,新增加工策略,适配新型材料加工,拓宽应用范围。
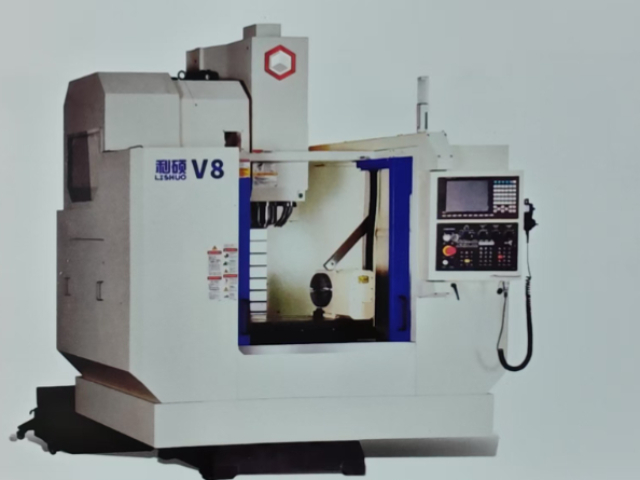
在环保意识日益增强的当下,V8加工中心注重环保节能设计。在冷却系统方面,采用闭环冷却技术,冷却液循环使用,减少冷却液的消耗与排放。同时,对冷却液进行精细过滤与净化处理,延长冷却液使用寿命,降低对环境的污染。在能源管理上,V8加工中心配备智能电源管理系统,根据机床的运行状态自动调整功率输出。当机床处于空载或低负载状态时,系统自动降低功率,减少能源浪费;在高负载加工时,确保充足的电力供应。此外,机床的结构设计优化了散热性能,减少因过热导致的能源消耗。V8加工中心的环保节能设计,不只符合可持续发展理念,还能为企业降低运营成本,树立良好的企业形象。
主轴是加工中心的关键部件,V8加工中心采用了先进的高速高精度主轴技术。其主轴采用了高精度的轴承和先进的润滑系统,能够在高转速下保持稳定的运行状态,降低了主轴的振动和噪声。主轴的最高转速可达数万转每分钟,能够满足高速切削的需求,提高加工效率。同时,主轴具备高扭矩输出能力,在进行重切削时,能够提供足够的切削力,保证加工质量。此外,V8加工中心的主轴还采用了热平衡技术,通过在主轴内部设置冷却通道,实时控制主轴的温度,减少因热变形导致的加工误差,确保主轴在长时间运行过程中的精度稳定性。V8 加工中心支持多品种中小批量柔性生产,一次装夹完成铣、钻、镗、铰、攻丝全工序。
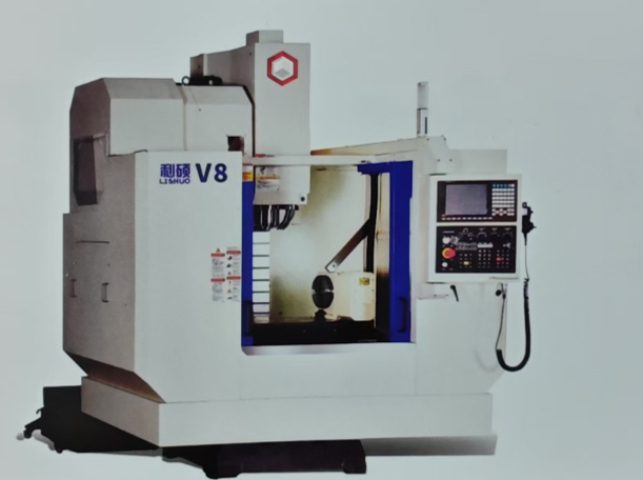
V8 加工中心在汽车制造领域应用范围广,尤其适用于发动机零部件、变速箱壳体、底盘结构件等精密加工场景。以发动机缸体加工为例,V8 加工中心可通过多工序复合加工,完成缸体的平面铣削、曲轴孔镗削、凸轮轴孔加工、螺纹攻丝等工序,加工精度可达 IT6-IT7 级,表面粗糙度 Ra≤1.6μm。由于发动机缸体材质多为铝合金或铸铁,V8 加工中心的高刚性结构和大功率主轴(7.5-11kW)能够承受较大切削力,在进行强力切削时保持加工精度稳定。同时,其高速切削能力使单件加工时间缩短 30% 以上,配合自动上下料系统可实现 24 小时连续生产。在变速箱壳体加工中,V8 加工中心的四轴联动功能可完成壳体的多角度加工,避免多次装夹带来的定位误差,确保各孔系的同轴度和位置度公差控制在 0.02mm 以内。利硕 V8 高刚性床身 + 冷却系统,降钛合金加工振动,需难材加工设备可咨询。湖北铣削v8加工中心一体机
V8 加工中心能耗优化设计,运行省电,契合绿色生产理念,降低企业运营成本。开粗v8加工中心零售价
V8加工中心的高刚性床身设计是其稳定加工的基础。其床身通常采用强度铸铁或焊接钢结构,经过精密加工和热处理,确保其在高速加工中的稳定性。例如,在重切削加工中,V8加工中心的高刚性床身能够有效抵抗切削力产生的振动,确保加工精度和表面质量。此外,床身还配备了先进的减振装置,如液压减振器和空气弹簧,进一步减少加工过程中的振动。通过高刚性床身设计,V8加工中心能够满足高负荷、高精度的加工需求,广泛应用于航空航天、汽车制造和模具加工等领域。开粗v8加工中心零售价