商机详情 -
湖北铣削v8加工中心定做
V8 加工中心的数控系统作为 “大脑”,直接影响加工效率和精度,主流配置包括FANUC 0i-MF、三菱 M80、西门子 828D等中高级系统,部分经济型机型会采用国产华中数控或广州数控系统。这些系统具备以下关键功能:首先是多轴联动控制,标准三轴联动可扩展至四轴(A 轴回转台)或五轴(双摆头 / 双转台),支持复杂曲面加工,如叶轮、模具型腔等;其次是高速高精加工功能,如 FANUC 的 AI 轮廓控制、三菱的 SSS 平滑功能,可在高速进给时减少轨迹误差,提高表面加工质量,接刀痕控制在 0.005mm 以内;第三是刀具管理系统,支持刀具寿命管理、磨损监测和自动补偿,当刀具寿命即将到期时,系统会及时提醒更换,避免因刀具磨损导致加工质量下降;第四是刚性攻丝功能,通过 M29 指令实现主轴转速与进给速度的精确同步,避免攻丝时出现乱牙现象;第五是远程监控与诊断,高级系统支持通过以太网连接工厂 MES 系统,实现生产数据采集、设备状态监控和远程故障诊断,减少停机时间。V8 加工中心支持钻孔、攻丝、铣面、开槽等复合工序,一次装夹即可完成多道加工流程。湖北铣削v8加工中心定做
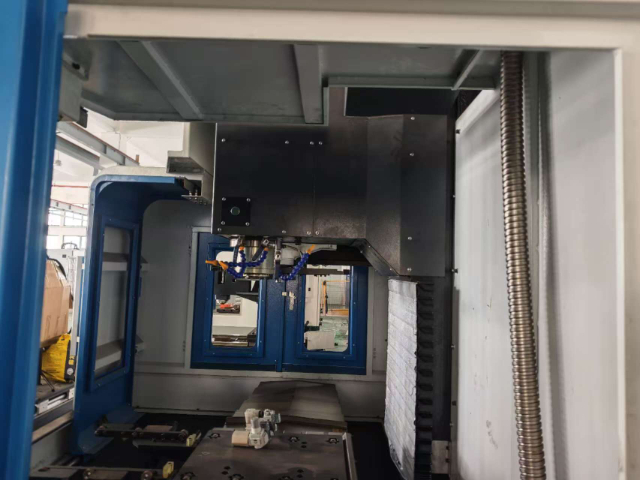
V8加工中心的进给系统采用伺服电机直接驱动滚珠丝杠的结构,X、Y、Z三轴均配备高精度线性导轨,其中Y、Z轴多采用45mm规格线性导轨,X轴采用35mm规格线性导轨,经过预紧处理后,不*提升了设备的进给速度与定位精度,还增强了导轨的耐磨性与使用寿命。进给系统的快速移动速度可达48m/min,定位精度可达到±0.005mm,重复定位精度±0.003mm,能够精确实现刀具的快速移动与精确定位,减少加工过程中的进给误差,提升零件加工的尺寸精度与表面光洁度。此外,滚珠丝杠与伺服电机采用直接耦合设计,消除了传动间隙,提升了进给系统的响应速度,能够快速响应数控系统的指令,实现高速、精确的进给运动,适配复杂曲面、高精度孔系等难度较高的加工需求,同时降低了设备运行过程中的噪音与能耗。山东精加工v8加工中心自动化 V8 加工中心可搭配刀库使用,自动换刀效率高,大幅缩短零件整体加工耗时。
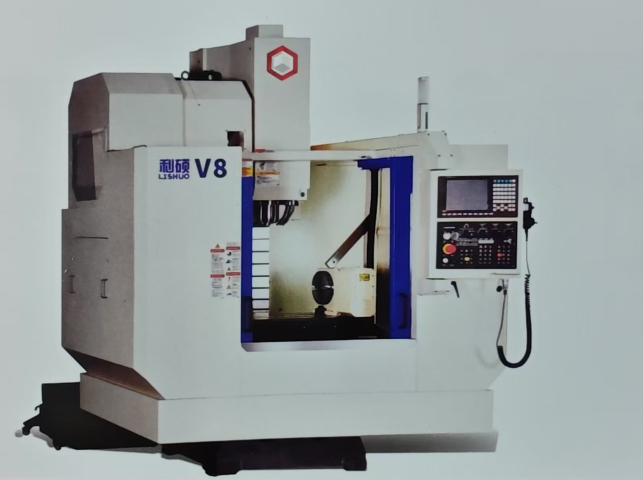
V8加工中心的数控系统是设备的“大脑”,直接决定了加工精度、操作便捷性与生产效率,目前市场上主流的配置主要有发那科、西门子、三菱等品牌的数控系统,部分设备也可根据企业需求适配国产高级数控系统。这些数控系统均具备高精度定位、多工序编程、自动补偿、故障报警等关键功能,支持G代码、M代码编程,同时配备友好的操作界面,便于操作人员快速上手,无论是新手还是技工,都能通过简单培训实现熟练操作。此外,高级数控系统还支持离线编程、仿真加工功能,操作人员可在电脑上完成编程与轨迹仿真,提前排查编程错误、碰撞风险,避免零件报废与设备损坏,大幅提升了加工的安全性与效率,尤其适用于复杂零件的加工场景,减少了试切环节的物料浪费与时间消耗。
V8加工中心的刀库系统经过优化设计,采用中国台湾8刀位盘式刀库(可选排式4刀位刀库),换刀速度快,且配备防护功能,能够有效防止灰尘进入和误操作,避免换刀故障的发生,保障加工过程的连续性。刀库安装在横梁上,这种设计有效减少了换刀过程中工作台面的移动,降低无谓的运动消耗,延长设备使用寿命,同时缩短换刀时间,提升整体加工效率。刀库的操作的便捷性,操作人员可通过数控系统轻松实现刀具的切换和管理,无需手动更换刀具,减少人为操作误差,降低劳动强度。此外,刀库支持多种刀具类型的存放,能够适配铣刀、钻头、铰刀等不同规格的刀具,满足多种加工工艺需求,实现一次装夹完成多道工序加工,减少工件装夹次数,避免装夹误差,提升加工精度和生产效率,尤其适合复杂零件的多工序集成加工。利硕 V8 五轴联动加工复杂曲面,航空叶片微米级精度,有需求可联系。
V8加工中心的机身结构设计直接决定其加工精度和稳定性,现代机型普遍采用有限元分析(FEA)优化设计,通过底座与立柱的大跨距结构布局,结合加强筋与角支撑板设计,使机床整体刚性提升35%以上,在加工深腔零件时有效避免让刀现象。底座采用双层设计,内部填充混凝土或铸铁配重,降低重心高度,提高抗振性能,同时配备螺旋排屑器或链板式排屑器,确保加工区域清洁。立柱采用箱型结构,内部设置多条垂直加强筋,不*提高了Z轴运动的稳定性,还为配重块提供了安装空间,实现Z轴快速移动时的动态平衡。工作台面采用强度合金铸造,表面经淬火处理,硬度可达HRC50以上,配备T型槽用于工件装夹,部分机型可选配真空吸附台面,适用于薄板类零件加工。V8加工中心切削液循环利用,减少废液排放,契合环保要求,助力企业达标生产。山东v8加工中心设备厂家
V8加工中心自适应切削技术,智能调节参数,适配不同硬度材料,减少加工失误。湖北铣削v8加工中心定做
V8加工中心的操作人员技能要求是确保设备正常运行、提升加工质量与效率的关键,操作人员需具备专业的理论知识与实操技能,经过系统培训并考核合格后,方可上岗操作。理论知识方面,操作人员需熟悉V8加工中心的结构组成、工作原理、数控系统的操作方法,掌握数控编程的基础知识,了解不同材质、不同加工工艺的切削参数设置,同时熟悉设备的安全操作规程与故障排查方法,能够根据报警代码快速定位简单故障。实操技能方面,操作人员需熟练掌握设备的开机、关机、参数设置、程序导入、试切加工等操作流程,能够精确完成工件的装夹、刀具的安装与调试,熟练操作刀库进行自动换刀,同时能够根据加工过程中的异常情况,及时调整加工参数,确保加工质量。此外,操作人员还需具备良好的责任心与严谨的工作态度,严格遵守安全操作规程,做好设备的日常清洁与维护工作,及时清理铁屑与杂物,检查设备运行状态,避免因操作不当导致设备损坏或零件报废,同时注重自身安全,佩戴好防护用品,避免安全事故发生。湖北铣削v8加工中心定做