商机详情 -
上海铣削v8加工中心一体机
V8加工中心具备出色的切削性能。其主轴转速和进给速度通常采用无级变速设计,这使得操作人员能够根据不同的加工材料和工艺要求,灵活选择理想切削用量。例如在加工铝合金材料时,可以选择较高的主轴转速和进给速度,以提高加工效率;而在加工硬度较高的合金钢时,则适当降低转速,增大切削深度,以保证加工质量。同时,机床的高刚性结构和稳定的传动系统,能够承受较大的切削力,在进行强力切削时,依然能够保持良好的加工精度和表面质量。此外,先进的刀具系统和冷却润滑系统的配合,进一步提高了切削性能,冷却润滑液能够及时带走切削热,减少刀具磨损,提高刀具寿命,同时也有助于提高加工表面的光洁度。V8 加工中心占地面积优化,节省车间空间,适配中小型工厂布局,提升场地利用率。上海铣削v8加工中心一体机
传动系统是V8加工中心实现精确运动的关键。各轴均采用大扭矩交流伺服电机,通过德产联轴器直联驱动精密滚珠丝杠,这种连接方式能够实现各轴直线运动的顺畅平衡。在加工过程中,电机能够快速响应数控系统的指令,精确控制各轴的位移,适宜于工件的高精度强力切削。滚珠丝杠两端采用进口数控机床丝杆传动轴承,并对滚珠丝杠进行双向预拉伸,这一举措有效确保了丝杠的进给刚度,减少了因丝杠变形导致的传动误差。例如在加工细长轴类零件时,稳定的传动系统能够保证刀具沿着精确的轨迹移动,避免出现因传动不稳定而导致的零件加工变形,从而提高零件的加工精度和质量。山东刚性攻丝v8加工中心哪家好V8 加工中心主轴转速范围为 10000 - 15000RPM,适配多样加工需求。
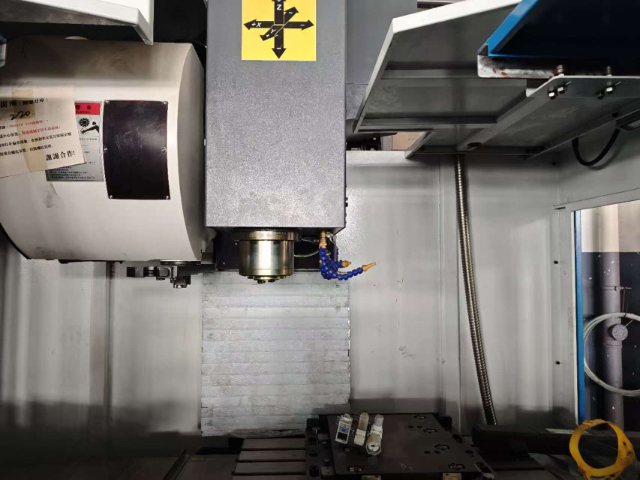
热稳定性是影响加工中心精度的重要因素之一,V8 加工中心在设计上采取了多项热稳定性优化措施。首先,在机床结构设计上,采用了对称布局和热平衡设计,减少因温度变化导致的结构变形。例如,将主轴、电机等发热部件对称布置在机床的中心线上,使热量均匀分布,降低热变形对坐标轴精度的影响。其次,机床配备了完善的冷却系统,对主轴、丝杠、电机等关键部件进行冷却,实时控制其温度。同时,采用热补偿技术,通过传感器实时监测机床各部位的温度变化,并将温度数据反馈给控制系统,控制系统根据温度变化自动调整坐标轴的运动参数,对热变形进行补偿,确保机床在长时间运行过程中的精度稳定性,为高精度加工提供了可靠保障。
V8加工中心的主轴系统作为设备的“心脏”,直接决定了加工精度和效率,其配置的ES9299KWISO3024000RPM电主轴,转速范围覆盖4000—24000RPM,夹头规格为SK16,能够适配多种类型的加工刀具,满足铣削、钻孔、倒角等多种加工需求。主轴采用免维护的单独风扇冷却方式,有效降低运行过程中的温度,减少维修保养成本,同时空转噪声控制在65分贝以内,营造更加舒适的生产环境。为了提升主轴的稳定性和使用寿命,主轴轴承选用高质量元器件,经过严格的精度校准和跑合测试,能够在高速运转中保持低振动、低噪声,避免因主轴抖动导致的加工误差。此外,主轴配备刀具补偿功能,支持刀具半径补偿和长度补偿,可通过手动和自动两种模式测量刀具参数,易懂的人机交互界面减少了刀具补偿值的换算工作,降低操作人员的工作难度,避免不必要的操作失误,确保加工精度始终符合设计要求,尤其适合对精度要求较高的精品加工场景。V8 加工中心三轴行程 X800/Y450/Z550,工作台承重充足,可稳定夹持各类中小型金属工件。
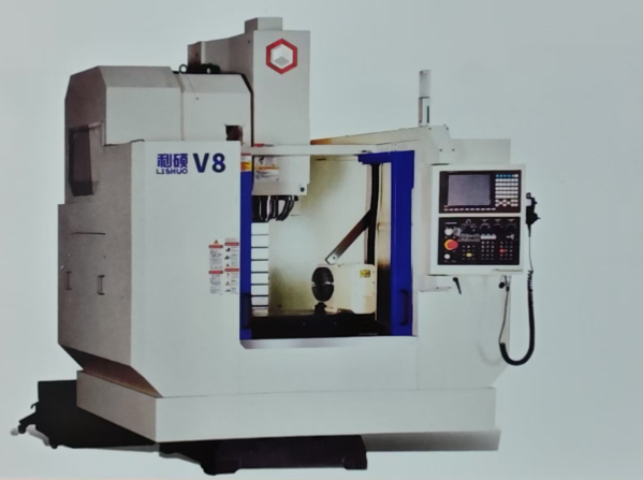
如今倡导绿色制造,V8加工中心也在不断提升节能环保特性。在能源利用方面,其采用高效节能的电机和控制系统,通过优化机床的运动控制策略,降低了机床在运行过程中的能耗。例如,在非加工时段,机床能够自动进入节能模式,减少不必要的能源消耗。在切削液使用方面,采用先进的冷却润滑技术,如微量润滑技术,减少切削液的使用量,降低了切削液的采购成本和废液处理成本,同时也减少了对环境的污染。此外,机床的设计注重减少噪音和振动的产生,为操作人员创造了更加舒适的工作环境,符合现代制造业对节能环保的要求。智能电源管理降低 V8 能源不必要损耗。河南刚性攻丝v8加工中心哪家强
三轴加速度达 0.6G,使机床运动响应更迅速,加工更灵活。上海铣削v8加工中心一体机
操作V8加工中心需要操作人员具备多方面的技能。首先,要掌握数控编程知识,能够根据零件的设计图纸和加工工艺要求,编制出合理的加工程序,包括选择合适的刀具、切削参数,规划刀具路径等。其次,要熟悉V8加工中心的操作面板和控制系统,能够熟练地进行程序输入、编辑、调试,以及对机床的各项参数进行设置和调整。同时,操作人员还需要具备一定的机械知识,了解机床的结构和工作原理,以便在日常操作中能够正确地维护机床,及时发现并解决一些常见的机械故障。此外,具备良好的质量意识和安全意识也是必不可少的,在加工过程中要严格控制加工质量,确保产品符合设计要求,同时要遵守安全操作规程,保障自身和设备的安全。上海铣削v8加工中心一体机