商机详情 -
山东强力铣削v8加工中心价格信息
V8加工中心的适用材质范围广,可加工碳钢、不锈钢、铝合金、铜合金、钛合金、复合材料、工程塑料等多种材质的工件,不同材质的加工需搭配对应的刀具、切削参数与加工工艺,以确保加工效率与加工质量。对于碳钢、不锈钢等硬度较高的材质,需选用硬质合金刀具或涂层刀具,搭配合理的切削速度、进给量与切削深度,同时开启冷却系统,避免刀具磨损过快与零件加工变形;对于铝合金、铜合金等有色金属材质,可选用高速钢刀具或金刚石刀具,采用较高的切削速度,减少切削力,避免出现粘刀现象,提升零件表面光洁度;对于钛合金、复合材料等特殊材质,需选用专门刀具,优化加工工艺,控制切削温度,避免出现零件开裂、刀具损坏等问题。此外,V8加工中心的主轴功率充足,可根据材质硬度灵活调整切削参数,适配不同材质的加工需求,满足多样化的生产场景。V8 加工中心软件持续升级,新增加工策略,适配新型材料加工,拓宽应用范围。山东强力铣削v8加工中心价格信息
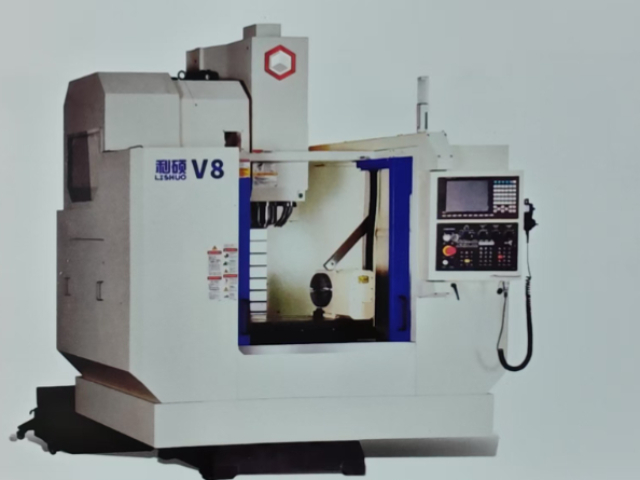
V8 加工中心在汽车制造领域应用范围广,尤其适用于发动机零部件、变速箱壳体、底盘结构件等精密加工场景。以发动机缸体加工为例,V8 加工中心可通过多工序复合加工,完成缸体的平面铣削、曲轴孔镗削、凸轮轴孔加工、螺纹攻丝等工序,加工精度可达 IT6-IT7 级,表面粗糙度 Ra≤1.6μm。由于发动机缸体材质多为铝合金或铸铁,V8 加工中心的高刚性结构和大功率主轴(7.5-11kW)能够承受较大切削力,在进行强力切削时保持加工精度稳定。同时,其高速切削能力使单件加工时间缩短 30% 以上,配合自动上下料系统可实现 24 小时连续生产。在变速箱壳体加工中,V8 加工中心的四轴联动功能可完成壳体的多角度加工,避免多次装夹带来的定位误差,确保各孔系的同轴度和位置度公差控制在 0.02mm 以内。山东强力铣削v8加工中心价格信息V8 加工中心兼容性强,适配多种编程格式,方便不同软件对接,提升车间柔性生产。
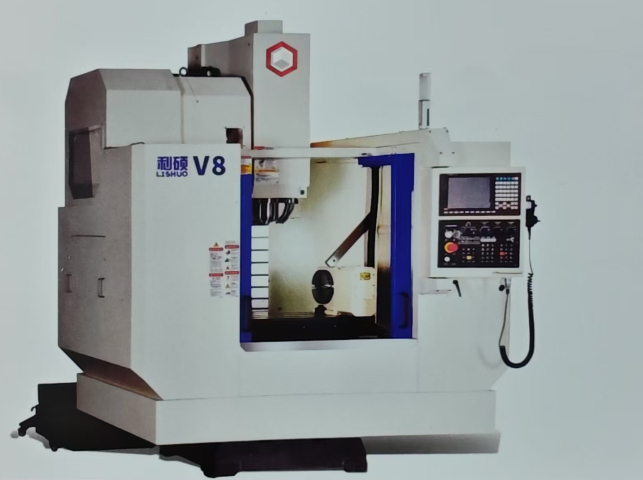
刀具选择和切削参数优化是发挥 V8 加工中心性能的关键,直接影响加工效率、精度和刀具寿命。针对不同材料和加工工艺,V8 加工中心的刀具选择需遵循以下原则:铝合金加工时,应选择硬质合金或 PCD(聚晶金刚石)刀具,采用大前角、锋利刃口设计,减少粘刀现象,推荐主轴转速 8000-15000rpm,进给速度 1000-3000mm/min,切削深度 0.5-2mm;钢材加工(如 45 钢、合金钢)时,选择涂层硬质合金刀具(如 TiN、TiCN 涂层),主轴转速 2000-6000rpm,进给速度 300-1000mm/min,切削深度 1-3mm;钛合金加工时,选择专门钛合金刀具(如 WC 基硬质合金 + AlTiN 涂层),采用低速高进给策略,主轴转速 500-1500rpm,进给速度 100-300mm/min,切削深度 0.2-0.8mm,同时加强冷却润滑,避免刀具过热;塑料加工时,选择高速钢或硬质合金刀具,采用锋利刃口和大螺旋角设计,主轴转速 6000-12000rpm,进给速度 800-2000mm/min,切削深度 0.3-1.5mm。
V8加工中心的机身结构设计直接决定其加工精度和稳定性,现代机型普遍采用有限元分析(FEA)优化设计,通过底座与立柱的大跨距结构布局,结合加强筋与角支撑板设计,使机床整体刚性提升35%以上,在加工深腔零件时有效避免让刀现象。底座采用双层设计,内部填充混凝土或铸铁配重,降低重心高度,提高抗振性能,同时配备螺旋排屑器或链板式排屑器,确保加工区域清洁。立柱采用箱型结构,内部设置多条垂直加强筋,不*提高了Z轴运动的稳定性,还为配重块提供了安装空间,实现Z轴快速移动时的动态平衡。工作台面采用强度合金铸造,表面经淬火处理,硬度可达HRC50以上,配备T型槽用于工件装夹,部分机型可选配真空吸附台面,适用于薄板类零件加工。V8 加工中心远程监控功能,实时掌握运行状态,便于及时维护,保障生产连续性。
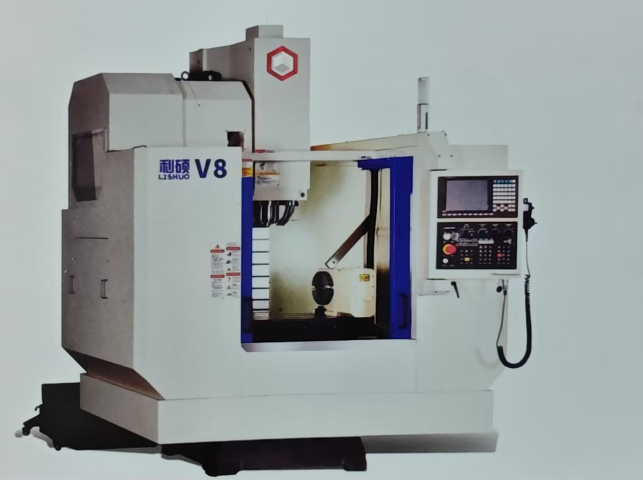
V8 加工中心的冷却润滑系统作用:冷却润滑系统是 V8 加工中心正常运行和保证加工质量的重要组成部分。该系统通过专门的管道将冷却润滑液精确地输送到刀具与工件的切削区域。在加工过程中,冷却润滑液能够起到冷却刀具和工件的作用,有效降低切削温度,减少刀具磨损,延长刀具使用寿命。例如在高速铣削不锈钢材料时,冷却润滑液能够迅速带走大量的切削热,防止刀具因过热而发生磨损加剧甚至破损的情况。同时,冷却润滑液还能在刀具与工件之间形成一层润滑膜,减小切削力,提高加工表面质量,使加工出的零件表面更加光洁,有利于提高零件的精度和后续的装配性能。V8 加工中心售后响应迅速,技术支持到位,降低设备运维难题,保障生产高效运转。铣削v8加工中心零售价
V8 加工中心自动换刀装置高效,减少换刀等待,适配多工序零件加工,降低生产成本。山东强力铣削v8加工中心价格信息
V8加工中心的数控编程技巧直接影响加工效率、加工精度与零件质量,掌握正确的编程方法与技巧,可有效避免编程错误,减少试切环节,提升生产效率,尤其适用于复杂零件的加工。编程前,需充分熟悉零件图纸,明确零件的尺寸精度、形位公差、加工工艺要求,结合设备的性能参数,制定合理的加工方案,确定加工顺序、刀具选择、切削参数等内容。编程时,建议优先采用坐标(G90)编程,减少坐标混用导致的撞刀风险,若必须使用相对坐标(G91),需在程序段前单独标注,子程序结束后立即切回坐标;同时,刀具补偿指令(G41/G42)与取消指令(G40)需成对出现,退刀时需先取消刀具补偿,避免零件尺寸超差。此外,需设置合理的安全高度,换刀或跨区域加工时,刀具需抬至高于工件高点5-10mm的安全高度,避免刮伤零件或撞刀。编程完成后,需在仿真软件中进行轨迹仿真,重点检查走刀轨迹、刀具与工件、夹具的碰撞风险,排查编程错误,确认无误后再导入设备进行试切,试切合格后再进行批量加工。山东强力铣削v8加工中心价格信息