商机详情 -
上海开粗v8加工中心加工
V8加工中心的数控编程技巧直接影响加工效率、加工精度与零件质量,掌握正确的编程方法与技巧,可有效避免编程错误,减少试切环节,提升生产效率,尤其适用于复杂零件的加工。编程前,需充分熟悉零件图纸,明确零件的尺寸精度、形位公差、加工工艺要求,结合设备的性能参数,制定合理的加工方案,确定加工顺序、刀具选择、切削参数等内容。编程时,建议优先采用坐标(G90)编程,减少坐标混用导致的撞刀风险,若必须使用相对坐标(G91),需在程序段前单独标注,子程序结束后立即切回坐标;同时,刀具补偿指令(G41/G42)与取消指令(G40)需成对出现,退刀时需先取消刀具补偿,避免零件尺寸超差。此外,需设置合理的安全高度,换刀或跨区域加工时,刀具需抬至高于工件高点5-10mm的安全高度,避免刮伤零件或撞刀。编程完成后,需在仿真软件中进行轨迹仿真,重点检查走刀轨迹、刀具与工件、夹具的碰撞风险,排查编程错误,确认无误后再导入设备进行试切,试切合格后再进行批量加工。利硕 V8 五轴联动加工复杂曲面,航空叶片微米级精度,有需求可联系。上海开粗v8加工中心加工
V8加工中心的主轴系统作为设备的“心脏”,直接决定了加工精度和效率,其配置的ES9299KWISO3024000RPM电主轴,转速范围覆盖4000—24000RPM,夹头规格为SK16,能够适配多种类型的加工刀具,满足铣削、钻孔、倒角等多种加工需求。主轴采用免维护的单独风扇冷却方式,有效降低运行过程中的温度,减少维修保养成本,同时空转噪声控制在65分贝以内,营造更加舒适的生产环境。为了提升主轴的稳定性和使用寿命,主轴轴承选用高质量元器件,经过严格的精度校准和跑合测试,能够在高速运转中保持低振动、低噪声,避免因主轴抖动导致的加工误差。此外,主轴配备刀具补偿功能,支持刀具半径补偿和长度补偿,可通过手动和自动两种模式测量刀具参数,易懂的人机交互界面减少了刀具补偿值的换算工作,降低操作人员的工作难度,避免不必要的操作失误,确保加工精度始终符合设计要求,尤其适合对精度要求较高的精品加工场景。山东v8加工中心设备厂家高速高精度立式 V8 加工中心,实现高刚度、高精度、超稳定运行。
日常维护与保养是延长 V8 加工中心使用寿命、保证加工精度的关键,需制定详细的维护计划,按周期进行维护操作。每日维护,清理加工区域的切屑和油污,检查各导轨面的润滑情况,确保润滑油均匀分布,检查冷却液的清洁度,及时更换浑浊的冷却液,检查刀具和刀夹的磨损情况,及时更换损坏的刀具,记录机床的运行时间、加工零件数量等数据。每周维护,检查主轴锥孔的清洁度和磨损情况,用干净的棉布擦拭锥孔,去除油污和切屑,检查刀库的运行情况,包括换刀速度、定位精度和刀具夹紧力,检查各轴的防护罩是否完好,有无破损或变形,检查液压系统和气动系统的泄漏情况,及时紧固松动的接头。每月维护,检查润滑油箱和液压油箱的油质,若油质变差需及时更换,检查各轴导轨的磨损情况,通过百分表测量导轨的直线度和平行度,若误差超过允许范围,需进行调整或更换,检查主轴轴承的运行状态,通过听声音或测振动的方式判断轴承是否磨损,检查数控系统的电池电压,若电压过低需及时更换,防止参数丢失。
V8 加工中心的规范操作和完善的安全防护是保证加工质量和人员安全的基础,操作人员需严格遵守以下操作流程:开机前检查,首先检查机床外观是否完好,各防护罩是否关闭,然后检查液压油、润滑油、冷却液的液位是否正常,气源压力是否达到 0.5-0.6MPa,检查刀具装夹是否牢固,工件是否正确定位。开机操作,接通电源后,启动机床总开关,待数控系统加载完成后,进行机床回零操作(G28),建立机床坐标系,然后通过 MDI 模式或手动模式移动各轴,检查运动是否正常,有无异响或卡顿现象。
V8 加工中心智能数控系统,操作便捷易上手,缩短调试时间,提升中小工厂加工效率。
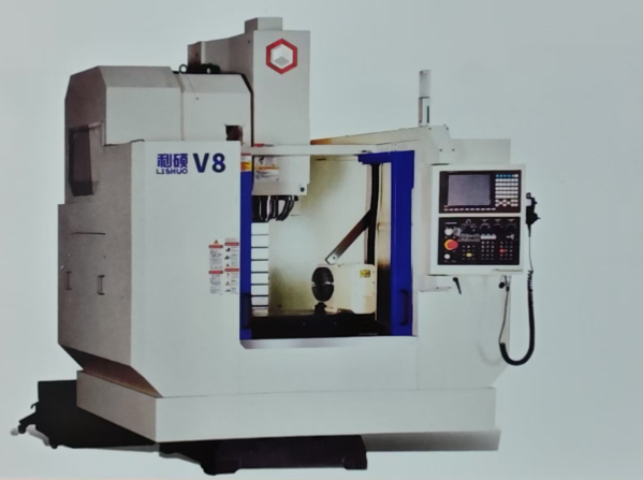
V8加工中心的模块化设计。V8加工中心的模块化设计是其灵活生产的关键。其模块化设计通常包括可更换的主轴、刀库和夹具,能够根据不同的加工需求进行快速调整。例如,在模具加工中,V8加工中心可以通过更换主轴和刀库实现不同材料的加工,满足多样化生产需求。此外,模块化设计还能够减少设备的维护成本,提高设备的利用率。通过模块化设计,V8加工中心能够满足多品种、小批量的生产需求,广泛应用于航空航天、汽车制造和医疗器械等领域。V8 加工中心主轴转速范围为 10000 - 15000RPM,适配多样加工需求。山东v8加工中心设备厂家
利硕 V8 加工中心采用高精度滚珠丝杠,传动误差小,需稳定传动设备可咨询我们。上海开粗v8加工中心加工
V8加工中心的安装调试是确保设备性能发挥的关键环节,安装过程需严格遵循相关规范,做好前期准备、基础处理、设备就位、精度校准等多个步骤,否则会影响设备的加工精度与运行稳定性。安装前期,需对安装现场进行实地勘查,核实现场的空间大小、地面承载能力、电源电压、气源压力、环境温度等参数,确保符合设备安装要求;同时,需组织专业的安装人员,做好安装工具与辅助材料的准备,其中量具需在检定有效期内,精度满足校准要求。基础处理阶段,需浇筑专门的设备基础,采用强度混凝土,经过时效处理消除内应力,确保基础的平整度与稳定性,避免设备运行过程中出现振动。设备就位后,需进行找平找正,使用高精度水平仪与百分表,调整设备的水平度与垂直度,确保各项精度指标符合要求;随后进行电气线路、气动管路的连接,确保接线正确、密封良好,无泄漏现象。进行设备的试运转与精度校准,包括空转试运转、负载试运转、精度检测等,排查设备运行过程中的异常情况,确保设备各项性能达标后,方可投入正式使用。上海开粗v8加工中心加工