商机详情 -
河北不锈钢抛光价格
自动抛光打磨机从“结构设计、流程优化、能量利用”三方面提升效率。结构上,采用双或多主轴布局,双主轴设备产能较单主轴提升80%以上;部分机型配自动上下料机械臂,上下料时间由30秒缩至10秒,设备利用率超90%。流程上,支持“抛光—打磨”联动,工件无需转移即可完成多道工序,如金属件先粗磨去氧化层,再自动切换轮具精抛,衔接时间≤5秒。能量方面,采用变频电机与节能控制:空载时转速由5000rpm降至1000rpm,能耗降30%;抛光热能经回收用于烘干,减少浪费。综合优化下,单班(8小时)产能可达人工的6–10倍。自动抛光打磨机工作时需配备除尘系统,减少粉尘污染与人员吸入风险。河北不锈钢抛光价格
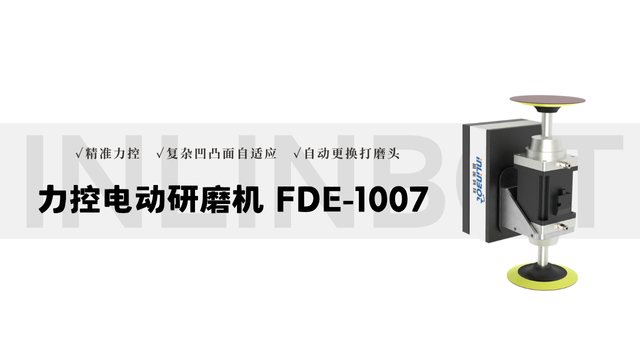
浮动抛光参数设定需围绕“浮动压力、抛光转速、浮动行程”三要素匹配工件特性。压力按材质硬度调整:不锈钢、铝合金用0.15–0.25MPa;钛合金可提至0.2–0.3MPa;塑料、陶瓷则降至0.08–0.15MPa,防变形或崩边。转速依轮具类型设定:羊毛轮4000–6000rpm适精抛,麻轮5000–8000rpm适粗抛;易发热材质(如铝合金)需降转速10%–20%,防氧化。浮动行程通常设5–10mm,过短难适配大起伏,过长影响稳定性,应根据工件起伏高度(如3–8mm)灵活设定,确保完整覆盖轮廓变化。河南工业抛光案例自动抛光打磨机可通过远程控制实现操作与监控,提升管理便利性。
碳纤维件抛光前需完成“清洁—缺陷检测—树脂修复”三步预处理,以应对复合材料特殊性。首先用0.3-0.5MPa压缩空气吹除粉尘,再以95%以上浓度异丙醇浸湿无尘布擦拭,去除脱模剂与油污——因其挥发快,可防水分渗入导致树脂与纤维分离,严禁使用水性清洁剂。其次在≥5000lux强光下检查表面,标记深度≤2μm的划痕、直径≤1mm的气泡及纤维裸露区;深度超2μm或大面积裸露需修复,气泡则用针头穿刺排气。对缺陷处涂覆环氧类特用树脂,厚度1-2μm,刮平后60℃固化30分钟,再以1200#砂纸轻磨至平整,确保高度差≤0.5μm,为后续抛光提供良好基础。
碳纤维件抛光易出现“树脂发黄、纤维裸露、表面发雾”三类缺陷,需针对性解决。树脂发黄多因温度过高或抛光剂残留:若为温度导致,需降低转速(减少300rpm)、增加冷却风器(风速10-15m/s),同时缩短单次抛光时间(从3分钟/㎡降至2分钟/㎡);若为抛光剂残留,需用异丙醇重新擦拭,去除残留抛光剂,再用干净布轮轻抛1分钟。纤维裸露源于过度抛光或树脂层过薄:轻度裸露(面积≤1mm²)可涂抹透明树脂修复,固化后轻抛;重度裸露(面积>1mm²)需重新铺设碳纤维布并灌注树脂,避免影响结构强度。表面发雾常因抛光剂粒度不当或载体过硬:换用更细粒度抛光剂(如从2μm换为0.5μm),配合超细纤维布轮(纤维直径5μm以下),以0.05MPa压力轻抛2次,每次间隔1分钟,利用抛光剂的填充作用消除雾面;同时确保抛光环境湿度≤60%,防止水分导致树脂表面雾化。定期对自动抛光打磨机的导轨、轴承添加润滑油,延长设备使用寿命。
木质品抛光的参数调节需根据“木材硬度、表面状态、抛光阶段”实时优化,重心参数包括转速、压力、抛光时间。按木材硬度调节:硬木抛光转速可提升至1200-1500rpm(利用硬木的高密度承受稍高转速),压力0.03-0.05MPa;软木抛光转速需降至800-1200rpm(避免转速过高导致纤维发热软化),压力0.01-0.03MPa,二者转速差异达400rpm以上,压力差异达0.02MPa以上。按抛光阶段调节:粗抛阶段(去除毛刺)选用1000#砂纸,转速1000-1200rpm,压力0.02-0.03MPa,时间1-2分钟/㎡;精抛阶段(激发光泽)选用羊毛轮+抛光剂,转速1200-1500rpm(硬木)或800-1000rpm(软木),压力0.03-0.05MPa(硬木)或0.01-0.02MPa(软木),时间2-3分钟/㎡,精抛时间是粗抛的1.5-2倍,确保光泽均匀。按表面状态调节:若木材表面毛刺较多,需先降低转速(减少200rpm)、提升压力(增加0.01MPa),用砂纸预处理;若表面已较平整,可直接进入精抛阶段,减少粗抛步骤,避免过度打磨破坏木材表层纹理。设备的照明系统可照亮抛光区域,便于操作人员观察抛光效果。上海金属抛光服务商
随着技术发展,自动抛光打磨机正朝着更智能、更精密、更环保方向发展。河北不锈钢抛光价格
曲面抛光的精细性依赖规范的轮廓数据处理流程,分为“数据采集—模型构建—路径规划—参数匹配”四步。采集阶段用高精度激光扫描仪(±0.005mm)获取点云,曲率变化大区域点距0.1mm,平缓区0.5mm,确保完整。建模阶段导入专业软件(如UG、Geomagic)去噪拼接,生成网格模型,误差≤±0.01mm。路径规划由软件自动生成:平面过渡区用往复路径,间距0.3–0.5mm;球面、抛物面用螺旋路径,螺距随曲率减小而缩小(如曲率半径5mm时螺距0.2mm)。参数匹配阶段,高曲率区降转速(3000–5000rpm)、减压力(0.1MPa);低曲率区提转速(5000–8000rpm)、增压力(0.2MPa),实现适配。河北不锈钢抛光价格