商机详情 -
广东碳纤维件抛光生产厂家
自动抛光工艺参数设定需综合工件材质、表面要求与抛光工具三方面因素。金属类(如不锈钢、铝合金)通常采用5000-8000rpm转速,以提升效率,但须低于抛光轮临界转速(如羊毛轮为8500rpm),防止过热损坏;非金属(如塑料、树脂)则降至3000-5000rpm,避免热变形。压力按阶段调整:粗抛0.2-0.4MPa保证切削力,精抛0.05-0.15MPa防止划伤。抛光时间依表面积与初始粗糙度而定,例如直径100mm不锈钢件,粗抛2-3分钟,精抛3-5分钟,可通过试抛优化。此外,抛光头与工件接触角度应保持15°-30°,角度过小易局部过抛,过大则抛光不足,需借助视觉定位系统实时校正,确保均匀处理。喷砂式自动抛光打磨机借助高压砂粒冲击工件表面,实现抛光去毛刺。广东碳纤维件抛光生产厂家
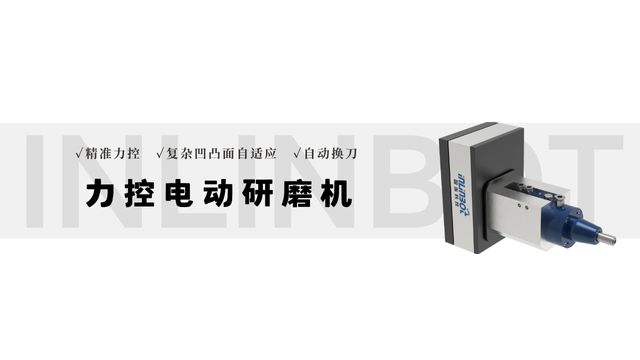
浮动抛光质量控制贯穿“预处理—抛光过程—后处理”全流程。预处理用超声波清洗(8–12分钟,45–55℃)去油污毛刺,清洁度需100%达标,否则杂质会干扰压力调节。抛光中,压力传感器(精度±0.01MPa)实时监控,波动超±0.02MPa时自动调节气/液压组件;视觉系统(分辨率≥1600万像素)拍摄表面,若局部粗糙度超标(如Ra>0.1μm),自动延时或微调角度。后处理冲洗残留膏体并烘干,抽样8%–12%检测:用粗糙度仪测关键点,光泽度仪验表面,不合格件需调整参数后二次抛光,确保批量一致性。山东软质抛光售价自动抛光打磨机的噪音需控制在 85dB 以下,符合车间环保噪音标准。
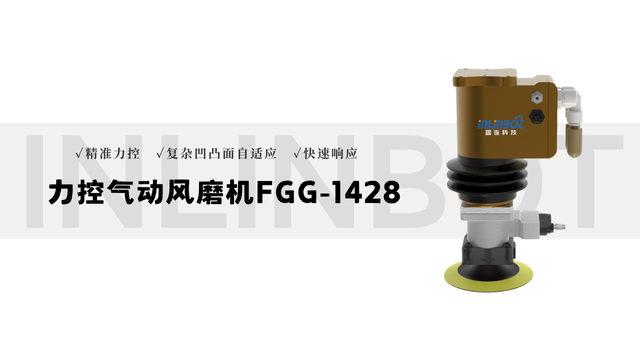
软质抛光工艺在不同行业应用中,需结合软质工件的使用场景优化工艺细节。医疗行业中,硅胶导管(内径2-5mm,壁厚0.5-1mm)抛光需“无菌化+低损伤”,选用医用级超细纤维布(经环氧乙烷灭菌),压力0.01-0.02MPa,转速800-1000rpm,抛光后通过无菌水冲洗(水温30-40℃)去除残留杂质,确保导管内壁光滑无毛刺,避免使用时损伤人体组织。消费电子行业中,软质硅胶手机壳抛光需“高光洁度+无划痕”,采用抗静电海绵绒抛光轮,配合纳米级硅胶特用抛光液(浓度5%-10%),压力0.02-0.03MPa,转速1200-1500rpm,抛光后表面光泽度达70-80度,且无静电吸附灰尘。日用品行业中,海绵清洁块抛光需“保形性+透气性”,选用带透气孔的海绵绒抛光轮,压力0.02-0.03MPa,转速1000-1200rpm,抛光后检查海绵孔隙是否通畅,确保不影响清洁吸水功能,同时表面柔软度保持不变(Shore 00 30-40)。
浮动抛光工艺实践中易出现“压力不稳、表面划痕、光泽不均”三类问题,需针对性应对。压力波动常因浮动机构漏气/漏油或传感器失准,应每周检查管路、更换老化密封圈,每月用标准砝码(0.1/0.2/0.3MPa)校准传感器,确保误差≤3%。划痕多由抛光轮杂质或角度过大引起,可在换轮前用0.4MPa压缩空气吹扫,并将浮动角度控制在±10°内;已有划痕可用800#细轮重新精抛。光泽不均常因行程不足或转速波动,可将行程由5mm增至8mm以覆盖起伏,通过变频器将转速波动控制在±50rpm内,并确保抛光膏均匀涂抹;此外,每两周清洁导轨并加注润滑脂,防止卡顿影响浮动灵活性,保障工艺稳定性。自动抛光打磨机的抛光轮材质需根据工件材质选择,如金属选钢丝轮。
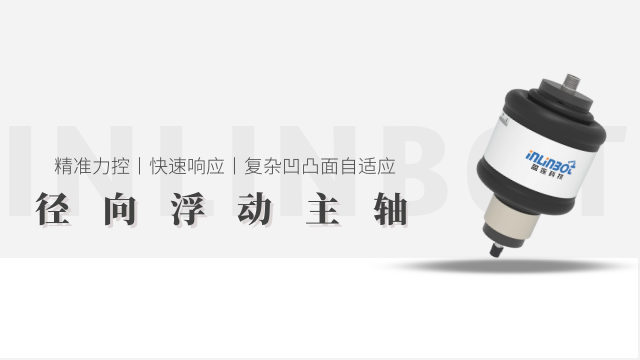
曲面抛光工艺通过多重精度保障技术,确保抛光后轮廓精度与表面质量达标。定位精度方面,采用真空吸附或定制夹具固定工件,使夹具基准与曲面模型基准重合误差≤0.02mm,并通过视觉系统实时校正位置,补偿装夹偏差至±0.1mm以内。轨迹精度由光栅尺闭环控制多轴联动机构实现,位置反馈分辨率达0.001mm,路径偏差控制在±0.005mm内。压力控制依赖六维力传感器(精度±0.01N)配合PID算法动态调节,压力波动范围不超过±0.01MPa,避免因压力不均造成粗糙度差异。质量检测环节,使用白光干涉仪测量表面粗糙度(精度±0.001μm),三坐标测量仪检测曲面轮廓度(精度±0.005mm),确保批次一致性,不合格率控制在0.5%以下。自动抛光打磨机的售后服务包括安装调试、操作培训与故障维修。河北木质品抛光厂家推荐
设备的视觉检测模块可实时监测抛光效果,不合格工件自动分拣。广东碳纤维件抛光生产厂家
软质抛光工艺的关键在于“低强度作用+材质保护”双重机制,专为橡胶、泡沫、软塑料等软质材料设计,避免抛光过程中工件变形或损伤。其原理是采用超软质抛光载体(如超细纤维布、海绵绒、软质羊毛毡),这类载体硬度通常低于Shore A 15,可产生60%-80%的弹性形变,与软质工件表面接触时无刚性挤压,通过纤维或绒毛的轻微摩擦实现抛光。同时,工艺配备微压控制系统,接触压力严格控制在0.01-0.05MPa,为刚性抛光压力的1/3-1/5,且通过压力传感器实时监测,当压力超过阈值时自动停机,防止工件凹陷或撕裂。配合低速抛光(转速800-2000rpm)与无研磨剂抛光方式(或用纳米级抛光液),形成“软接触-微压力-低转速”的温和抛光体系,既能去除软质工件表面的细微瑕疵(如划痕、毛边),又能完整保留工件原有的柔软质感与形态。广东碳纤维件抛光生产厂家