商机详情 -
浙江金属抛光厂家
自动抛光工艺需针对不同材质的物理特性,制定差异化适配策略,避免损伤工件或影响抛光效果。不锈钢材质抛光时,优先选用 “麻轮 + 棕刚玉抛光膏” 组合,棕刚玉硬度高(HV2200),可有效去除不锈钢表面氧化层,抛光过程中需添加防锈剂,防止抛光后工件生锈;铝合金材质质地较软,适配 “棉布轮 + 白刚玉抛光膏”,白刚玉磨料韧性好,避免抛光时产生铝屑粘连,同时控制抛光温度≤60℃,防止铝合金表面出现黑斑。塑料材质(如 ABS、PC)抛光需采用 “海绵轮 + 氧化硅抛光膏”,海绵轮柔软度高,可贴合塑料曲面,氧化硅抛光膏粒度细(1-5μm),避免划伤塑料表面;抛光时需搭配冷却风器,实时降温,防止塑料软化变形。石材材质(如大理石、花岗岩)抛光则用 “树脂抛光轮 + 金刚石抛光膏”,金刚石磨料可应对石材高硬度(莫氏硬度 5-7),抛光后表面光泽度可达 80-90 度,满足装饰需求。高温合金工件抛光需选用耐高温磨头,避免自动打磨机磨头高温损坏。浙江金属抛光厂家
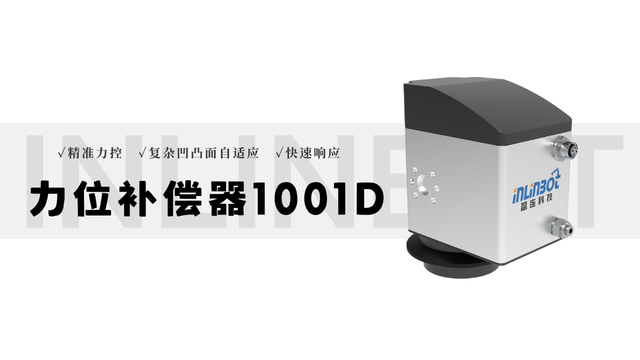
漆面抛光过程中易出现 “抛光痕、漆面失光、局部色差” 三类问题,需针对性解决。抛光痕问题多因磨料粒度不当或载体过硬:若为粗抛痕,需换用更细粒度抛光剂(如从 1500# 换为 2000#),配合软质海绵轮重新精抛;若为精抛痕,需用 4000# 纳米抛光剂 + 高密度海绵轮(转速 1500rpm,压力 0.05MPa)轻抛 1-2 次,直至痕迹消除。漆面失光常源于过度研磨或高温软化:过度研磨需停止抛光,涂抹漆面养护剂(含聚合物密封成分)修复光泽;高温软化需立即停机降温,待漆面冷却后(降至室温),用 3000# 抛光剂轻抛恢复平整度,同时降低后续抛光转速(减少 200-300rpm)。局部色差多因抛光压力不均或漆面厚度差异:解决时需用漆膜测厚仪检测色差区域漆面厚度,厚度较薄区域降低压力(减少 0.02-0.03MPa),同时采用 “局部点抛” 方式(缩小抛光面积至 0.05㎡),逐步调整至与周边漆面色泽一致,避免大面积抛光加剧色差。上海铝件抛光怎么选自动抛光打磨机的抛光轮转速可调节,常见范围为 1000-10000rpm。
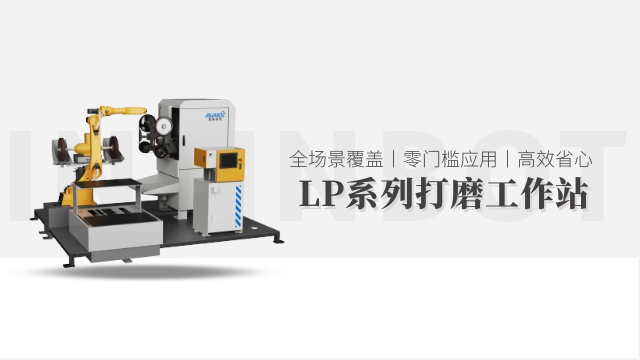
自动抛光打磨机从 “结构设计、流程优化、能量利用” 三方面实现效率提升。结构设计上,采用双主轴或多主轴布局,如双主轴设备可同时处理两个工件,产能较单主轴提升 80% 以上;部分设备配备自动上下料机械臂,上下料时间从人工的 30 秒缩短至 10 秒,设备利用率提升至 90%。流程优化方面,系统支持 “抛光 - 打磨” 工序联动,工件无需转移即可完成多道工序,如金属工件先经粗打磨去除氧化层,再自动切换抛光轮进行精抛光,工序衔接时间≤5 秒。能量利用上,设备采用变频电机与节能控制系统,当设备空载时自动降低电机转速(从 5000rpm 降至 1000rpm),能耗降低 30%;同时,抛光打磨产生的热量通过散热系统回收,用于工件烘干,减少能源浪费。通过多维度优化,设备单班(8 小时)产能可达人工的 6-10 倍。
自动抛光打磨机通过 “材质选用、结构强化、防护处理” 保障长期耐用性。材质选用上,设备机架采用 Q235 钢板焊接而成,经时效处理消除内应力,硬度达 HB180-220,抗变形能力强;抛光打磨主轴选用 40Cr 合金钢,经调质处理与表面淬火,硬度达 HRC55-60,耐磨性提升 2 倍。结构强化方面,传动部件采用高精度滚珠轴承,使用寿命达 10000 小时以上;同步带选用聚氨酯材质,内置钢丝芯,抗拉伸强度提升 30%,避免长期运行导致的皮带断裂。防护处理上,设备表面采用静电喷塑工艺,涂层厚度达 80-100μm,耐腐蚀性强,可在湿度 40%-80% 的环境中长期使用;电气箱防护等级达 IP54,防止粉尘、液体侵入导致短路;抛光打磨区域的零部件均进行防锈处理,如夹具表面镀铬,厚度达 5-10μm,避免生锈影响夹持精度。通过多方面保障,设备平均无故障运行时间(MTBF)达 5000 小时以上,使用寿命可达 8-10 年。设备的工件夹持装置需调节松紧度,过紧易损伤工件,过松影响精度。
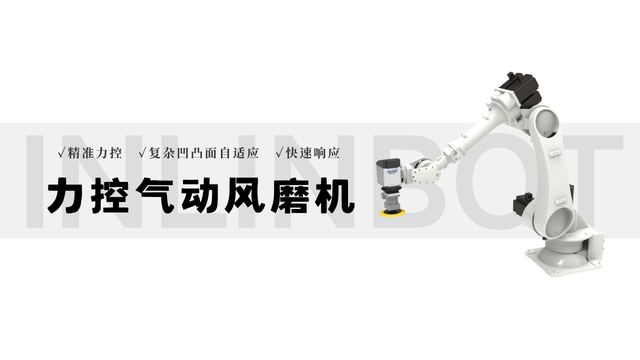
自动抛光打磨机的重心构造围绕 “抛光打磨执行单元、动力驱动系统、定位夹持机构、控制系统” 四大模块展开,各模块协同运作实现高效作业。抛光打磨执行单元配备可快速更换的抛光轮与打磨头,抛光轮材质根据需求可选羊毛轮、麻轮等,打磨头则适配不同粒度的磨料,且通过快换接口实现 30 秒内更换,重复定位精度达 ±0.02mm。动力驱动系统采用双伺服电机设计,分别驱动抛光打磨单元与工件传动机构,电机转速可在 3000-8000rpm 无级调节,扭矩输出稳定,确保抛光打磨力度均匀。定位夹持机构包含机械夹具与真空吸附两种形式,机械夹具适用于规则工件,夹持力可通过气压调节(0.3-0.6MPa);真空吸附针对薄壁、异形工件,避免夹持变形。控制系统作为重心中枢,通过 PLC 编程实现各模块联动,实时采集转速、压力、温度等数据,当参数异常时自动调整,保障设备稳定运行。自动抛光打磨机的噪音需控制在 85dB 以下,符合车间环保噪音标准。浙江金属抛光厂家
全自动抛光打磨机集成上下料系统,可实现无人化连续生产。浙江金属抛光厂家
漆面抛光的参数控制需遵循 “低强度、精细化” 原则,重心参数包括转速、压力、抛光时间与路径。转速设定需匹配抛光阶段与载体类型:粗抛(羊毛轮)转速 2000-2500rpm,中抛(中密度海绵轮)1800-2200rpm,精抛(高密度海绵轮)1500-1800rpm,转速过高易导致漆面温度超过 70℃(引发软化、失光),需通过红外测温仪实时监测,温度超过 60℃时立即停机降温。压力设定需按漆面厚度调整:新车漆面(清漆层厚度 25-30μm)压力 0.05-0.1MPa,旧车漆面(清漆层厚度 15-20μm)压力 0.03-0.08MPa,压力调节精度需达 ±0.01MPa,避免压力波动导致局部研磨不均。抛光时间与路径需协同优化:单块区域(0.1-0.2㎡)抛光时间控制在 3-5 分钟,路径采用 “往复式 + 螺旋式” 结合,往复间距 5-10mm,确保覆盖均匀且不重复摩擦同一区域,防止漆面局部变薄(单次抛光漆面损耗量需≤1μm)。浙江金属抛光厂家