商机详情 -
压铸模具模具钢/高速钢粉末市场价
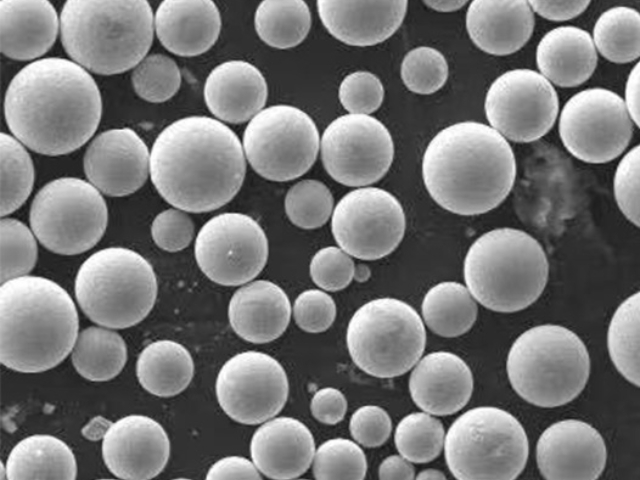
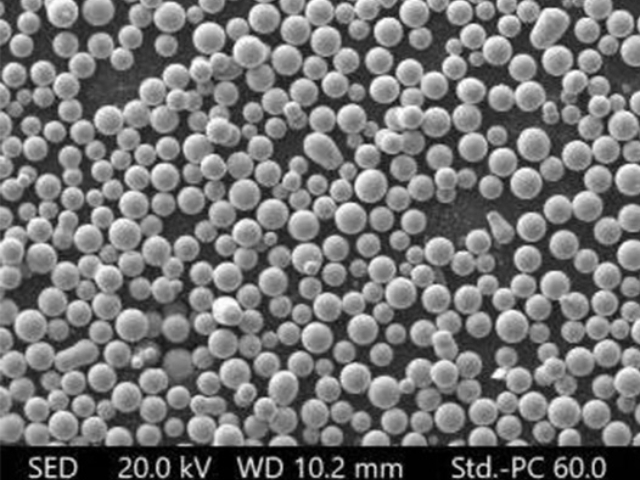
MIM 金属注射成型对粉末形貌、烧结活性、收缩一致性有着严苛要求,博厚新材料 MIM **模具钢、高速钢粉末颗粒圆润,粒度配比科学,混炼喂料均匀稳定,脱脂、烧结过程可控,烧结坯收缩率稳定,成品尺寸精度高,降低批量废品率。牌号涵盖 H13、SKD11、M2,烧结后碳化物分布均匀,成品硬度高、耐磨性能好,适合微型冲头、精密刀具、五金耐磨零件、小型模具镶块等产品批量生产。粉末碳含量稳定,严控氧杂质,避免烧结脱碳、氧化、硬度不达标的问题。对比进口粉体,博厚本土工厂交付更快,技术对接响应及时,可根据客户烧结炉曲线调整粉末粒度搭配,优化烧结密度与力学性能。不少精密粉末冶金厂商选用这款粉体,兼顾产品耐磨性能与生产成本,同时可和不锈钢粉、镍基耐磨粉一同采购,一站式配齐 MIM 金属原料。模具钢粉末选博厚新材料,用于塑料模具可提高表面光洁度。压铸模具模具钢/高速钢粉末市场价
用博厚新材料高速钢粉末制作的丝锥,加工效率提高 40%。这一效率提升源于丝锥的优良性能与结构设计:粉末经烧结后硬度达 65HRC,螺纹齿面光洁度达 Ra0.1μm,在攻丝过程中摩擦系数降低至 0.15,比普通高速钢丝锥减少 30% 的切削力,使攻丝转速从 100r/min 提升至 140r/min。同时,粉末冶金工艺可精确控制丝锥的螺旋角与容屑槽形状,排屑顺畅,避免了传统丝锥的 “缠屑” 问题,每攻丝 100 个螺孔的清理时间从 5 分钟缩短至 2 分钟。在铝合金轮毂螺栓孔加工中,该丝锥的单支使用寿命达 5000 个孔,是普通丝锥的 2.5 倍,且加工的螺纹精度达 6H 级,无需后续倒角处理。综合测算,加工效率提升 40%,对于年产 10 万件轮毂的企业,年节省工时成本约 80 万元,同时减少了因丝锥断裂导致的工件报废,质量损失降低 60% 以上。压铸模具模具钢/高速钢粉末市场价模具钢粉末选博厚新材料,产品质量通过 ISO9001 认证。
博厚新材料模具钢粉末适合热作模具,耐高温氧化性能优异。其优势在于科学的合金体系设计:粉末中铬含量达 5%-6%,钼含量 2%-3%,经 1050℃淬火 + 550℃回火处理后,表面形成致密的 Cr₂O₃与 MoO₃复合氧化膜,在 600℃高温下的氧化速率为 0.005mm/h,是传统 H13 钢的 1/3。在铝合金压铸模具的实际使用中,模具工作表面温度常达 550-600℃,采用该粉末制作的模具经 10 万次压铸后,表面氧化层厚度 0.05mm,而传统模具氧化层厚度达 0.15mm,且无明显热裂纹。此外,材料的高温硬度达 45HRC(600℃时),确保模具在高温下保持足够强度,型腔变形量控制在 0.02mm 以内。这使得模具的修模周期从 3 个月延长至 5 个月,特别适用于汽车发动机缸体、变速箱壳体等大型铝合金铸件的批量生产,为企业减少了停机修模时间,提升了生产连续性。
博厚新材料模具钢粉末用于冲压模具,可延长刃口寿命 2 倍。这一提升源于材料的优良耐磨性与韧性平衡:粉末中添加 1.8% 的铬和 0.8% 的钼,形成 M7C3 型碳化物,提高刃口硬度至 60HRC,同时 0.3% 的镍元素改善韧性,避免刃口崩裂。在厚度 1mm 的不锈钢板冲压测试中,传统 Cr12 模具刃口在冲压 5 万次后出现明显磨损,需停机修磨,而采用该粉末制作的模具在冲压 10 万次后仍保持良好刃口状态,实际寿命延长 2 倍。此外,粉末冶金工艺使材料组织均匀,刃口磨削后的表面粗糙度达 Ra0.2μm,减少了冲压件的划伤风险,产品合格率从 95% 提升至 99%。对于汽车安全带卡扣等大批量冲压件生产,模具刃口寿命的延长使换模次数从每月 8 次降至 4 次,每次换模节省 2 小时,年增加有效生产时间约 192 小时,间接提升产能 10% 以上。博厚新材料高速钢粉末烧结后的抗弯强度超 2000MPa。
博厚新材料高速钢粉末用于木工刀具,锋利度保持时间更长。该粉末针对木材加工特性优化配方,含 18% 钨和 4% 钒形成高密度碳化物,经 1220℃烧结后硬度达 66HRC,且碳化物颗粒细化至 1-3μm 均匀分布,刃口可磨至 Ra0.05μm 的镜面精度。在加工硬木(如红木)的测试中,用其制作的带锯条每英寸锯齿承受 200N 切削力时,锋利度衰减率为普通高速钢的 30%:普通刀具切割 500 米木材后刃口磨损 0.12mm,需重新研磨;而博厚粉末制作的刀具切割 1500 米后磨损 0.08mm,仍能保证木材切面光滑无毛刺。此外,粉末中添加的 0.5% 铌元素改善了抗黏结性能,减少木屑在刃口的堆积,某家具厂使用后,刀具研磨周期从每周 2 次延长至每月 1 次,单机日产能提升 25%,同时降低了因频繁换刀导致的木材损耗。博厚新材料高速钢粉末添加钒元素,耐磨性与红硬性双提升。压铸模具模具钢/高速钢粉末市场价
高速钢粉末选博厚新材料,可满足复杂形状刀具的近净成形。压铸模具模具钢/高速钢粉末市场价
高速钢粉末选博厚新材料,高温回火后硬度保持率超 90%。这一特性源于材料优异的红硬性:粉末中高含量的钨(18%)和钼(4.5%)形成稳定的合金碳化物,在 560℃高温回火过程中,这些碳化物缓慢析出并均匀分布,使材料保持高硬度。经测试,该粉末烧结后硬度为 66HRC,经 560℃×1 小时三次回火处理后,硬度仍达 60HRC,保持率 91%,而普通高速钢的硬度保持率为 75%。在高速切削高温合金(如 Inconel 718)时,刀具刃口温度常达 500℃以上,该粉末刀具仍能保持锋利,切削速度可达 80m/min,而普通高速钢刀具在 60m/min 时即出现明显磨损。在航空发动机叶片榫槽加工中,该粉末制作的拉刀使用寿命达 800 件,是普通高速钢拉刀的 3 倍,大幅降低了刀具更换频率,提升了加工效率与产品质量稳定性。压铸模具模具钢/高速钢粉末市场价