商机详情 -
铣刀模具钢/高速钢粉末检测
博厚新材料模具钢粉末粒度分布集中,工艺稳定性强。公司通过三级筛分工艺严格控制粒度:首先采用 100 目筛去除粗颗粒,再用 325 目筛分离细粉,保留 100-325 目的粉末颗粒,其中 150-200 目颗粒占比达 70%,粒度分布跨度(D90/D10)≤2.5,远低于行业的 4.0 标准。这种集中的粒度分布使粉末在压制过程中的密度均匀性偏差≤0.02g/cm³,烧结后的尺寸收缩率稳定在 1.3%±0.1%,确保每批次模具的尺寸一致性。在精密连接器模具的批量生产中,采用该粉末制作的 100 套模具,型腔尺寸偏差≤0.003mm,远优于客户要求的 ±0.005mm,产品互换性达 100%。工艺稳定性还体现在粉末性能的长期稳定,连续 12 个月的检测数据显示,粉末的流动性、松装密度等指标波动≤2%,为模具企业提供了可靠的原材料保障,减少了因粉末性能波动导致的工艺调整与废品产生。高速钢粉末选博厚新材料,售后服务完善,提供技术支持。铣刀模具钢/高速钢粉末检测
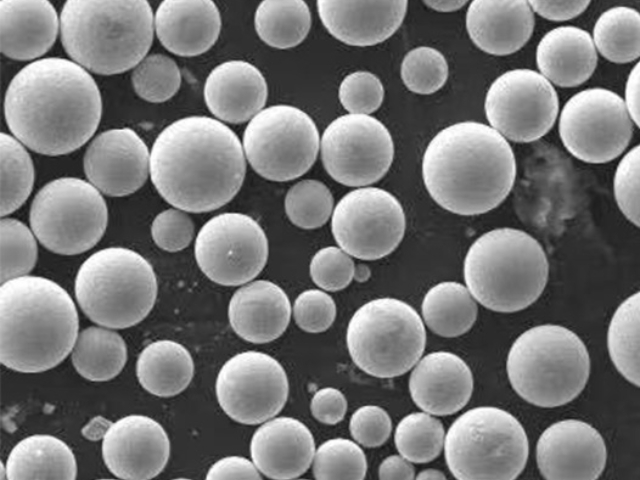
博厚新材料的模具钢粉末可定制成分,满足特殊工况需求。公司拥有专业的材料研发团队,能根据客户的具体应用场景调整粉末成分:针对需要高耐磨性的冷作模具,可提高碳含量至 1.2%-1.5%,并增加钒元素至 2.0%,形成更多硬质碳化物;对于要求高韧性的热作模具,可降低碳含量至 0.6%-0.8%,提高镍含量至 3.0%,改善材料的抗热疲劳性能;针对耐腐蚀场景,则可将铬含量提升至 17%-19%,达到不锈钢级别。某医疗器械企业需要制作耐腐蚀的冲压模具,公司定制了含 18% 铬的模具钢粉末,经测试,该粉末制作的模具在 3% 氯化钠溶液中浸泡 30 天无腐蚀,完全满足客户需求。定制周期短,从成分确定到批量生产需 15 天,且最小起订量 500kg,为中小模具企业提供了灵活的材料解决方案,帮助其应对特殊工况下的生产挑战。碳素钢模具钢/高速钢粉末性价比博厚新材料模具钢粉末可与其他合金粉末复合使用,性能互补。
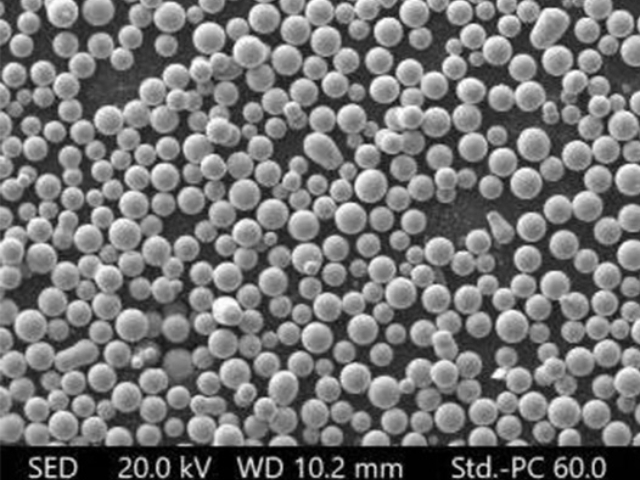
模具钢、高速钢粉末的批次波动,直接造成模具修复开裂、硬度忽高忽低、刀具耐磨不稳定,博厚新材料建立全流程闭环质控体系,从高纯母料入库、真空熔炼、气雾化制粉、分级筛分、钝化除氧到密封封装,全节点检测管控。原料先光谱复核成分,熔炼雾化全程惰性保护抑制氧化;成品逐批次检测化学成分、氧氮含量、粒度分布、球形度、流动性、松装密度;重点牌号同步制作熔覆试板,检测金相组织、硬度、抗热疲劳性能,全部检测数据存档可追溯。我们坚持预合金一气化工艺,不掺混回收杂料,杜绝成分偏析、粗大夹杂;支持第三方复检,每批次随货附带材质证明与检测报告。稳定的品控体系,保障 H13、SKD11、M2 粉末长期一致性,让模具维保、激光熔覆、增材制造客户减少反复调试,降低报废试板、报废模具带来的经济损失,安心持续投产。
博厚新材料高速钢粉末含钨量高,耐磨性比普通高速钢提升 50%。该高速钢粉末中钨的含量高达 18-20%,远高于普通高速钢 12-14% 的钨含量。钨作为高速钢中的重要合金元素,能够与碳形成稳定的碳化钨(WC)硬质相,这些硬质相均匀分布在钢的基体中,像无数个坚硬的小颗粒,能够有效抵御切削过程中的磨损。在磨损测试中,使用博厚高钨高速钢粉末制作的刀具,其磨损速率为普通高速钢刀具的一半左右。例如,在加工灰铸铁件时,普通高速钢刀具每小时的磨损量为 0.12mm,而博厚高钨高速钢刀具的磨损量为 0.06mm,耐磨性提升了 50%。这种高耐磨性使得刀具在相同的加工条件下,能够加工更多的工件,减少了刀具的更换次数,提高了生产效率。同时,对于一些高硬度、高耐磨性的难加工材料,高钨含量的高速钢刀具也能表现出优异的切削性能。博厚新材料的模具钢粉末粒度均匀,能提升模具成型精度。
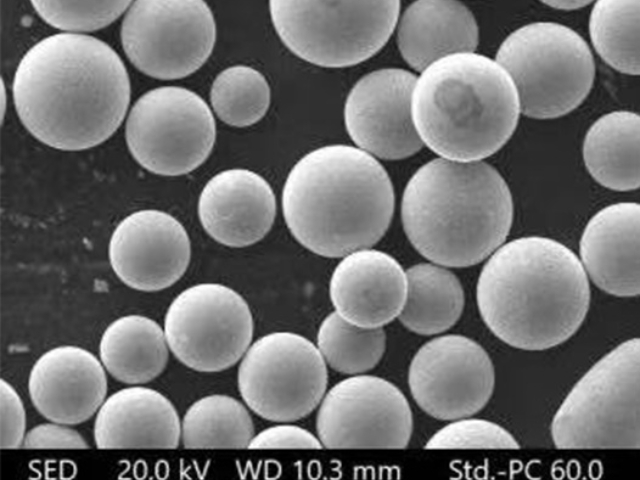
博厚新材料模具钢粉末适配冷作模具,耐磨性比传统材料高 30%。这一优势源于其独特的粉末冶金工艺:通过控制粉末中的碳含量在 1.0%-1.2%,并添加 1.5%-2.0% 的铬元素,经烧结后形成均匀分布的碳化物硬质相,显微硬度可达 HV1200-1500,有效抵御冷作模具在冲压、剪切过程中的磨粒磨损。在针对厚度 3mm 的 65Mn 弹簧钢冲压模具的对比测试中,采用该粉末制作的模具刃口磨损量为 0.12mm / 万次,而传统锻造 Cr12MoV 模具的磨损量为 0.17mm / 万次,耐磨性提升。此外,粉末中添加的 0.3% 镍元素改善了材料韧性,避免冷作模具因冲击载荷产生崩刃,使模具的维护周期从传统的 15 天延长至 20 天,特别适用于汽车覆盖件、精密冲压件等大批量生产场景,为企业减少了停机换模时间,间接提升产能 10% 以上。博厚新材料模具钢粉末适配冷作模具,耐磨性比传统材料高 30%。铰刀模具钢/高速钢粉末特价
博厚新材料的模具钢粉末与基体结合紧密,不易脱落。铣刀模具钢/高速钢粉末检测
模具钢粉末选博厚新材料,粉末松装密度控制,成型一致性好。博厚新材料通过多维度工艺调控实现松装密度的控制:首先采用激光粒度分析仪对粉末进行分级筛选,确保 15-53μm 粒径颗粒占比稳定在 90% 以上;其次通过超音速气雾化工艺将粉末球形度提升至 95%,减少颗粒间的机械咬合;再经低温退火去除颗粒表面应力,使表面粗糙度控制在 Ra0.8μm 以下。这些措施让松装密度稳定在 4.5-4.8g/cm³,每批次波动不超过 ±0.1g/cm³。在实际成型中,这种稳定性体现为压坯密度偏差≤±0.02g/cm³,某汽车模具厂用其生产的 1000 件冲压模坯体,尺寸公差全部控制在 ±0.03mm 内,硬度波动 2HRC,远优于行业 ±5HRC 的标准。成型一致性不降低了后续加工的磨削量(每件减少 0.5mm 加工余量),还使模具寿命标准差从 15% 降至 5%,大幅提升了批量生产的稳定性。铣刀模具钢/高速钢粉末检测