商机详情 -
冷作模具模具钢/高速钢粉末材料
博厚新材料模具钢粉末经特殊工艺处理,流动性优于行业标准。公司通过两项关键技术提升流动性:一是采用超音速气雾化制粉,使粉末颗粒呈现规则的球形,球形度达 92%,远超行业平均的 80%;二是对粉末进行低温退火与筛分分级,去除棱角分明的细粉与不规则粗颗粒,控制粒度分布在 20-100μm,其中 325 目以下细粉占比≤5%。经测试,该粉末的霍尔流速为 22s/50g,松装密度 4.6g/cm³,相比行业标准的 28s/50g 与 4.2g/cm³,流动性提升。在自动化粉末成型生产线中,优异的流动性确保粉末在送粉管道中不堵塞,填充模具型腔时无死角,使每模的填充时间缩短 10 秒,生产效率提升 15%。对于带有深腔、窄缝的复杂模具,如手机外壳冲压模,粉末能均匀填充至每个细节,烧结后型腔尺寸精度达 IT7 级,减少了后续机加工量,为企业节省大量工时成本。博厚新材料的模具钢粉末与基体结合紧密,不易脱落。冷作模具模具钢/高速钢粉末材料
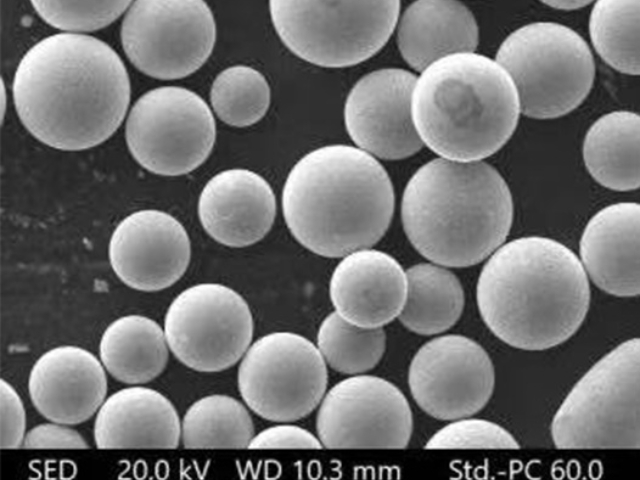
高速钢粉末选博厚新材料,粉末流动性≤25s/50g,成型效率高。这一出色的流动性源于博厚新材料先进的制粉工艺,通过对粉末颗粒进行特殊的球形化处理和粒度分级控制,使得粉末颗粒呈现出较高的球形度和均匀的粒度分布。在实际检测中,其霍尔流速稳定在 22-25s/50g,远优于行业内多数产品的 30s/50g 以上。这种良好的流动性在成型过程中体现出巨大优势,当粉末进入模具型腔时,能够快速且均匀地填充各个角落,尤其是对于复杂形状的刀具坯体,能有效避免出现填充不饱满或密度不均的问题。同时,高流动性大幅缩短了每批次粉末的填充时间,以某刀具生产企业的批量生产为例,使用博厚高速钢粉末后,每小时的成型数量从原来的 80 件提升至 120 件,成型效率提高了 50%,降低了单位产品的生产时间成本,为企业带来了可观的经济效益。特殊耐热耐磨零部件模具钢/高速钢粉末质检高速钢粉末选博厚新材料,可实现刀具表面梯度耐磨强化。
高速钢粉末选博厚新材料,可实现刀具表面梯度耐磨强化。博厚新材料通过特殊的粉末配比和工艺设计,使得高速钢粉末在喷涂或烧结过程中,能够在刀具表面形成从表层到芯部的硬度梯度变化。表层具有较高的硬度,可达 65-68HRC,以保证优异的耐磨性;而靠近芯部的区域硬度逐渐降低,保持较好的韧性,避免刀具在使用过程中出现崩刃现象。这种梯度结构的形成,是通过控制粉末中合金元素的分布和热处理工艺实现的,例如在粉末中添加不同比例的碳化物形成元素,并通过分段式的加热和冷却过程,使合金元素在不同区域形成不同的析出相。在实际应用中,采用这种梯度强化的刀具,在加工高硬度材料时,既能够承受剧烈的磨损,又能抵御冲击载荷,使用寿命比传统均质刀具提高了一倍以上。某齿轮加工厂使用该工艺制作的齿轮铣刀,加工效率提升了 30%,同时刀具的更换频率降低了 50%。
博厚新材料的模具钢粉末烧结密度高,可达 7.8g/cm³ 以上。这一高密度特性源于其优化的烧结工艺与粉末特性:粉末采用高压水雾化制成,颗粒内部孔隙率≤1%,经筛分后粒度分布集中在 45-100μm,为烧结过程中的致密化提供良好条件。在生产中,采用阶梯式升温烧结工艺:先在 800℃保温 2 小时去除润滑剂,再升温至 1250℃保温 3 小时,使粉末颗粒充分扩散融合,再以 5℃/min 的速率冷却,避免产生组织应力。经检测,烧结后的材料密度稳定在 7.8-7.85g/cm³,致密度超过 99.5%,而普通粉末冶金模具钢的密度通常在 7.6g/cm³ 左右。高密度带来了更高的力学性能,材料的抗拉强度达 1800MPa,屈服强度 1600MPa,分别比普通材料提高 15% 和 20%。在重载模具应用中,如冷镦模具,高密度材料能承受更大的单位压力,模具的使用寿命延长 30% 以上,有效降低了企业的模具采购成本。博厚新材料模具钢粉末用于压铸模具,抗热疲劳性能突出。
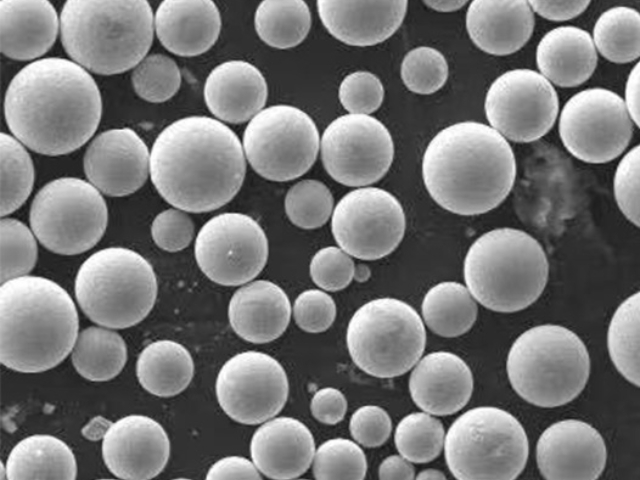
博厚新材料的模具钢粉末热处理工艺简单,易操作。该模具钢粉末在成分设计上充分考虑了热处理工艺的简便性,通过合理调配合金元素的种类和比例,使得粉末在烧结后的热处理过程中,无需复杂的温控曲线和多道工序。通常情况下,只需经过一次淬火和一次回火处理,就能达到理想的硬度和韧性指标。例如,淬火温度控制在 1050-1100℃,保温 1-2 小时后空冷,然后在 550-600℃回火 2 小时,即可使模具钢的硬度达到 58-62HRC,且性能稳定。这种简单的热处理工艺不降低了对设备和操作人员技能的要求,还减少了热处理过程中的能耗和时间成本。某小型模具厂在使用博厚模具钢粉末后,热处理工序的时间从原来的 8 小时缩短至 4 小时,能耗降低了 40%,同时产品的合格率也从 85% 提升至 98%。用博厚新材料高速钢粉末制作的丝锥,加工效率提高 40%。3D打印模具钢/高速钢粉末价目
博厚新材料高速钢粉末用于齿轮刀具,精度可达 IT5 级。冷作模具模具钢/高速钢粉末材料
采用博厚新材料高速钢粉末,粉末冶金刀具抗崩刃性能突出。这一特性源于材料的优良韧性与微观结构:粉末中添加 5%-6% 的钴元素,形成固溶强化相,使材料的冲击韧性达到 30J/cm²,比普通高速钢提高 40%;同时,通过控制烧结温度与冷却速率,使碳化物颗粒尺寸细化至 1-3μm,均匀分布在基体中,避免了粗大碳化物导致的脆性断裂。在切削合金结构钢(如 40CrNiMoA)的测试中,该粉末制成的刀具在承受 1500N 冲击载荷时仍未崩刃,而传统高速钢刀具在 1000N 载荷下即出现刃口崩缺。在实际应用中,用于汽车半轴粗加工的铣刀,使用寿命从 200 件 / 刃提升至 350 件 / 刃,崩刃故障率从 8% 降至 2% 以下。尤其在断续切削工况下,如齿轮齿面加工,其抗崩刃性能优势更为明显,大幅减少了因刀具失效导致的工件报废,为企业降低质量损失 30% 以上。冷作模具模具钢/高速钢粉末材料