商机详情 -
铣刀模具钢/高速钢粉末渠道
博厚新材料模具钢粉末适配冷作模具,耐磨性比传统材料高 30%。这一优势源于其独特的粉末冶金工艺:通过控制粉末中的碳含量在 1.0%-1.2%,并添加 1.5%-2.0% 的铬元素,经烧结后形成均匀分布的碳化物硬质相,显微硬度可达 HV1200-1500,有效抵御冷作模具在冲压、剪切过程中的磨粒磨损。在针对厚度 3mm 的 65Mn 弹簧钢冲压模具的对比测试中,采用该粉末制作的模具刃口磨损量为 0.12mm / 万次,而传统锻造 Cr12MoV 模具的磨损量为 0.17mm / 万次,耐磨性提升。此外,粉末中添加的 0.3% 镍元素改善了材料韧性,避免冷作模具因冲击载荷产生崩刃,使模具的维护周期从传统的 15 天延长至 20 天,特别适用于汽车覆盖件、精密冲压件等大批量生产场景,为企业减少了停机换模时间,间接提升产能 10% 以上。博厚新材料的模具钢粉末粒度均匀,能提升模具成型精度。铣刀模具钢/高速钢粉末渠道
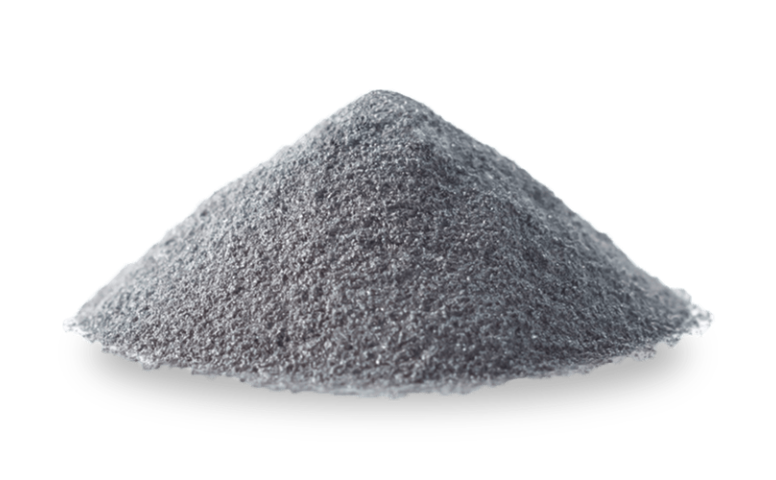
博厚新材料高速钢粉末含钨量高,耐磨性比普通高速钢提升 50%。该高速钢粉末中钨的含量高达 18-20%,远高于普通高速钢 12-14% 的钨含量。钨作为高速钢中的重要合金元素,能够与碳形成稳定的碳化钨(WC)硬质相,这些硬质相均匀分布在钢的基体中,像无数个坚硬的小颗粒,能够有效抵御切削过程中的磨损。在磨损测试中,使用博厚高钨高速钢粉末制作的刀具,其磨损速率为普通高速钢刀具的一半左右。例如,在加工灰铸铁件时,普通高速钢刀具每小时的磨损量为 0.12mm,而博厚高钨高速钢刀具的磨损量为 0.06mm,耐磨性提升了 50%。这种高耐磨性使得刀具在相同的加工条件下,能够加工更多的工件,减少了刀具的更换次数,提高了生产效率。同时,对于一些高硬度、高耐磨性的难加工材料,高钨含量的高速钢刀具也能表现出优异的切削性能。粉末冶金模具钢/高速钢粉末对比价博厚新材料高速钢粉末粉末流动性好,适合自动化生产线使用。
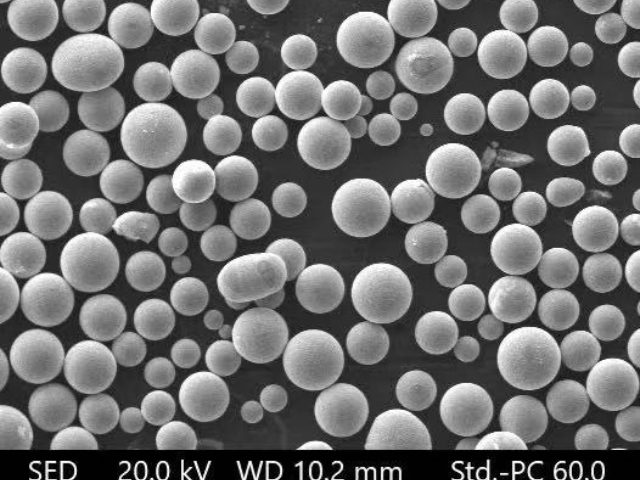
高速钢粉末选博厚新材料,成分均匀性控制在 ±0.05% 以内。这一精度源于公司先进的成分管控体系:首先,原料采用纯度 99.95% 的金属单质,经光谱分析确认成分后才能投入熔炼;其次,在真空感应炉中采用电磁搅拌技术,使合金液混合均匀,搅拌时间长达 30 分钟,确保钨、钼、钒等元素分布一致;再,通过激光粒度分析仪与 X 射线荧光光谱仪,对每批次粉末进行 10 点抽样检测,确保关键元素偏差不超过 ±0.05%。以 W6Mo5Cr4V2 牌号为例,钨含量稳定在 6.00%±0.03%,钼含量 5.00%±0.02%,远优于行业 ±0.1% 的标准。这种均匀性使粉末冶金刀具的性能波动控制在 5% 以内,在批量生产中,同一批次刀具的切削寿命偏差从 15% 降至 5%,特别适合汽车、航空等对加工一致性要求高的行业,减少了因刀具性能差异导致的产品质量波动,提升了生产线的稳定性。
博厚新材料模具钢粉末成本优势明显,性价比高于进口产品。博厚新材料通过优化生产工艺、实现规模化生产以及采用国产原材料等方式,有效降低了模具钢粉末的生产成本。与进口同类产品相比,其价格低 20-30%,而性能指标却不相上下,甚至在某些方面更优。例如,某进口模具钢粉末的价格为 150 元 / 公斤,而博厚模具钢粉末的价格为 110 元 / 公斤,价格降低了 27%,但在硬度、耐磨性等关键性能上,博厚产品与进口产品相当。对于下游模具企业来说,使用博厚模具钢粉末能够在保证产品质量的前提下,大幅降低原材料成本。某大型模具企业每年使用模具钢粉末 100 吨,采用博厚产品后,每年可节省成本 400 万元以上,性价比优势十分明显。用博厚新材料高速钢粉末制作的刀具,切削效率提升较多。
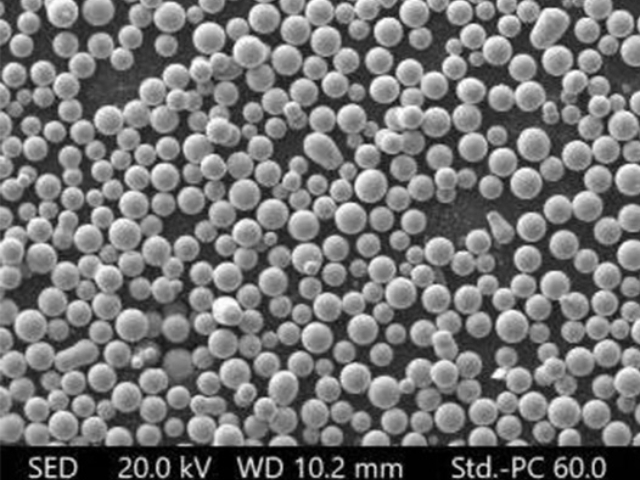
高速钢粉末选博厚新材料,可用于修复废旧刀具,降低损耗。博厚新材料的高速钢粉末具有良好的焊接性和兼容性,能够与废旧刀具的基体实现良好的结合,通过激光熔覆、氧乙炔喷焊等工艺,在废旧刀具的磨损部位形成一层新的耐磨层,使刀具恢复使用性能。例如,某刀具维修厂接收了一批因刃口磨损而报废的高速钢铣刀,使用博厚高速钢粉末进行激光熔覆修复后,铣刀的刃口硬度恢复至 65HRC,使用寿命达到了新刀的 80%,而修复成本为新刀采购成本的 30%。这种修复方式不降低了刀具的损耗,减少了资源浪费,还为企业节省了大量的刀具采购费用。某机械加工企业通过对废旧刀具进行修复再利用,每年可降低刀具成本 50% 以上。博厚新材料的模具钢粉末适合 3D 打印,复杂模具一次成型。复杂刀具模具钢/高速钢粉末供应商家
博厚新材料高速钢粉末添加钒元素,耐磨性与红硬性双提升。铣刀模具钢/高速钢粉末渠道
高速钢粉末选博厚新材料,可满足复杂形状刀具的近净成形。这得益于其优异的粉末流动性与压制成型性:粉末的松装密度稳定在 4.5-4.8g/cm³,霍尔流速≤25s/50g,能均匀填充复杂模具型腔的细微结构,如螺旋立铣刀的排屑槽、丝锥的螺纹齿形等。在成型过程中,粉末的压缩性可达 6.8g/cm³(压制压力 600MPa),经烧结后尺寸收缩率稳定在 1.2%-1.5%,且各向同性收缩偏差≤0.1%,使复杂刀具的近净成形率达 95% 以上。以整体硬质合金钻头为例,传统锻造工艺需切除 30% 的材料,而采用该粉末近净成形后,材料利用率从 70% 提升至 90%,单支钻头的材料成本降低 20%。对于带内冷却孔的整体刀具,粉末可直接填充孔道结构,避免后续钻孔加工,生产周期缩短 50%,尤其适合航空航天领域的复杂异形刀具制造,满足高精度、高效率的生产需求。铣刀模具钢/高速钢粉末渠道