商机详情 -
M4模具钢/高速钢粉末性能
博厚新材料模具钢粉末适配冷作模具,耐磨性比传统材料高 30%。这一优势源于其独特的粉末冶金工艺:通过控制粉末中的碳含量在 1.0%-1.2%,并添加 1.5%-2.0% 的铬元素,经烧结后形成均匀分布的碳化物硬质相,显微硬度可达 HV1200-1500,有效抵御冷作模具在冲压、剪切过程中的磨粒磨损。在针对厚度 3mm 的 65Mn 弹簧钢冲压模具的对比测试中,采用该粉末制作的模具刃口磨损量为 0.12mm / 万次,而传统锻造 Cr12MoV 模具的磨损量为 0.17mm / 万次,耐磨性提升。此外,粉末中添加的 0.3% 镍元素改善了材料韧性,避免冷作模具因冲击载荷产生崩刃,使模具的维护周期从传统的 15 天延长至 20 天,特别适用于汽车覆盖件、精密冲压件等大批量生产场景,为企业减少了停机换模时间,间接提升产能 10% 以上。博厚新材料高速钢粉末烧结后的抗弯强度超 2000MPa。M4模具钢/高速钢粉末性能
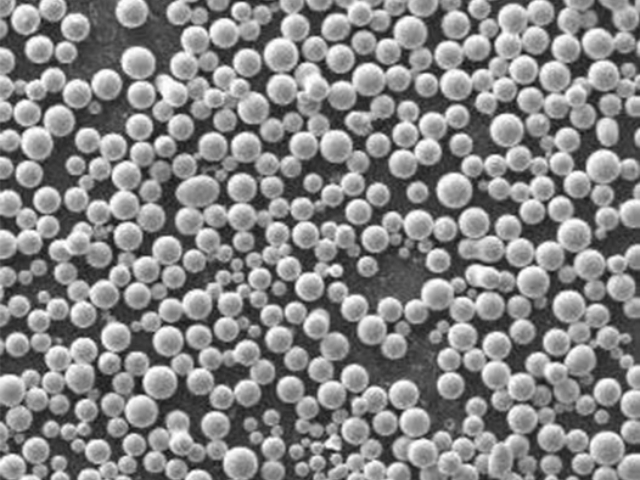
博厚新材料高速钢粉末含钨量高,耐磨性比普通高速钢提升 50%。该高速钢粉末中钨的含量高达 18-20%,远高于普通高速钢 12-14% 的钨含量。钨作为高速钢中的重要合金元素,能够与碳形成稳定的碳化钨(WC)硬质相,这些硬质相均匀分布在钢的基体中,像无数个坚硬的小颗粒,能够有效抵御切削过程中的磨损。在磨损测试中,使用博厚高钨高速钢粉末制作的刀具,其磨损速率为普通高速钢刀具的一半左右。例如,在加工灰铸铁件时,普通高速钢刀具每小时的磨损量为 0.12mm,而博厚高钨高速钢刀具的磨损量为 0.06mm,耐磨性提升了 50%。这种高耐磨性使得刀具在相同的加工条件下,能够加工更多的工件,减少了刀具的更换次数,提高了生产效率。同时,对于一些高硬度、高耐磨性的难加工材料,高钨含量的高速钢刀具也能表现出优异的切削性能。超音速喷涂模具钢/高速钢粉末供应商家模具钢粉末选博厚新材料,粉末松装密度控制较好,成型一致性好。
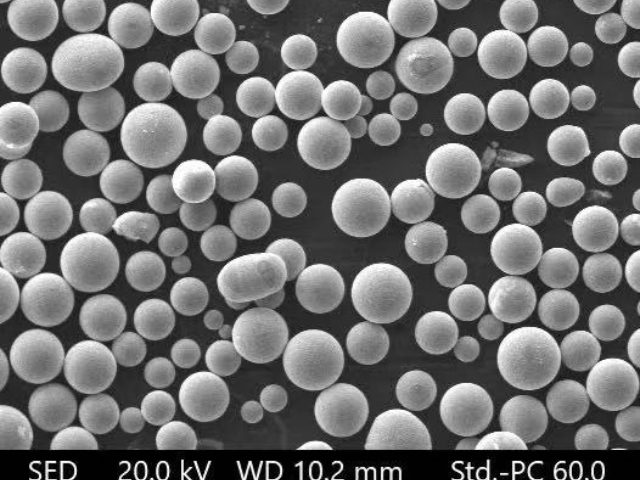
博厚新材料模具钢粉末适合热作模具,耐高温氧化性能优异。其优势在于科学的合金体系设计:粉末中铬含量达 5%-6%,钼含量 2%-3%,经 1050℃淬火 + 550℃回火处理后,表面形成致密的 Cr₂O₃与 MoO₃复合氧化膜,在 600℃高温下的氧化速率为 0.005mm/h,是传统 H13 钢的 1/3。在铝合金压铸模具的实际使用中,模具工作表面温度常达 550-600℃,采用该粉末制作的模具经 10 万次压铸后,表面氧化层厚度 0.05mm,而传统模具氧化层厚度达 0.15mm,且无明显热裂纹。此外,材料的高温硬度达 45HRC(600℃时),确保模具在高温下保持足够强度,型腔变形量控制在 0.02mm 以内。这使得模具的修模周期从 3 个月延长至 5 个月,特别适用于汽车发动机缸体、变速箱壳体等大型铝合金铸件的批量生产,为企业减少了停机修模时间,提升了生产连续性。
博厚新材料高速钢粉末粉末流动性好,适合自动化生产线使用。该粉末经气流分级和表面改性处理,霍尔流速稳定在 22-25s/50g,松装密度 4.6-4.8g/cm³,满足自动化送粉系统对流动性的严苛要求。在某刀具厂的全自动粉末冶金生产线上,其表现为:送粉管道(内径 8mm)无堵塞,连续 8 小时生产的送粉量偏差≤2%;填充模具型腔时无死角,复杂形状刀具坯体的填充率达 100%。相比流动性 30s/50g 的普通粉末,换粉停机时间从每班次 2 次减少至 0 次,设备利用率提升 18%。粉末的抗吸潮性能(在 RH85% 环境下放置 72 小时流动性保持率≥90%),解决了南方潮湿地区自动化生产中的结块难题,某珠三角企业使用后,废品率从 5% 降至 1.2%,年节省原材料成本 80 万元。博厚新材料的模具钢粉末耐蚀性好,适合潮湿环境下的模具使用。
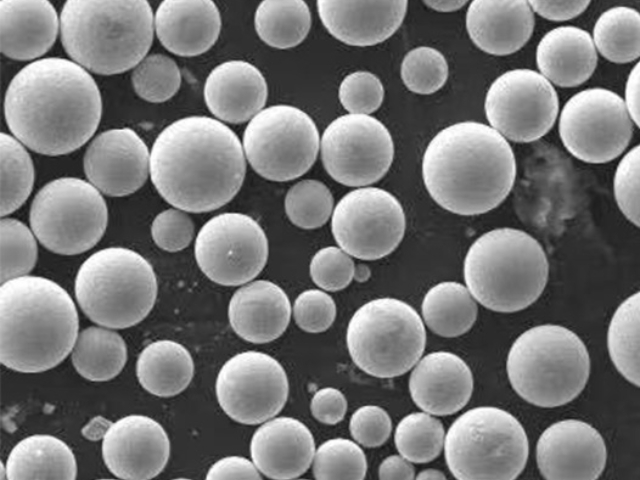
博厚新材料的模具钢粉末耐蚀性好,适合潮湿环境下的模具使用。其耐蚀性源于科学的合金成分与表面处理:粉末中铬含量达 13%-14%,经烧结后形成连续的富铬钝化膜,在中性盐雾测试中,720 小时无红锈产生,而普通模具钢在 240 小时即出现锈蚀;同时,添加 0.2% 的铌元素,防止晶界腐蚀,提高材料在潮湿环境中的稳定性。在南方潮湿地区的注塑模具应用中,采用该粉末制作的模具型腔在连续生产(相对湿度 85%)6 个月后,仍保持光洁表面,无锈蚀痕迹,而传统模具在 3 个月后即需进行除锈处理。对于水产养殖设备的塑料模具,其耐海水雾气腐蚀性能尤为突出,模具维护周期从 2 个月延长至 6 个月,减少了因锈蚀导致的产品表面缺陷,产品合格率提升 15%。这种优良的耐蚀性使模具能在潮湿、多雾等恶劣环境中稳定工作,降低了企业的维护成本与生产中断风险。采用博厚新材料高速钢粉末,粉末冶金刀具抗崩刃性能突出。拉刀模具钢/高速钢粉末生产厂家
博厚新材料的模具钢粉末可定制成分,满足特殊工况需求。M4模具钢/高速钢粉末性能
高速钢粉末选博厚新材料,粉末球形度达 95%,送粉更顺畅。公司采用超音速惰性气体雾化技术,将熔融高速钢液通过 1.5mm 喷嘴雾化成细小液滴,在惰性气体中快速冷却凝固,形成规则的球形颗粒,经图像分析仪检测,球形度达 95%,其中完美球形颗粒占比 80%,远超行业 85% 的平均水平。这种高球形度粉末的松装密度达 4.8g/cm³,霍尔流速 20s/50g,在自动化送粉系统中,能以稳定的流量(50-100g/min)通过 φ8mm 送粉管,无堵塞现象,送粉稳定性偏差≤3%。在粉末冶金压制生产线中,顺畅的送粉使每模填充时间缩短 5 秒,生产效率提升 12%;在激光熔覆过程中,均匀的送粉量确保涂层厚度偏差≤0.05mm,避免了因送粉波动导致的涂层缺陷。高球形度还减少了粉末在运输与储存中的结块,保质期延长至 12 个月,为企业减少了粉末浪费与设备维护成本。M4模具钢/高速钢粉末性能