商机详情 -
100/270目模具钢/高速钢粉末方法
博厚新材料模具钢粉末可与其他合金粉末复合使用,性能互补。其 "梯度复合技术" 能根据工况需求,将模具钢粉末与镍基、钴基或陶瓷粉末按比例混合(比例调节精度达 ±0.5%),通过不同熔点设计实现分层烧结。例如,将 50% 模具钢粉末与 50% 含 Cr20 的镍基粉末复合,表层形成 60HRC 的耐磨层,芯部保持 200J/cm² 的高韧性,适用于既需耐磨又承受冲击的冷作模具。在与 WC 陶瓷粉末复合时,通过添加 3% 硅元素作为润湿剂,使陶瓷颗粒与钢基体结合强度提升至 80MPa,某挤压模具厂使用这种复合粉末后,模具寿命从 3 万次提升至 8 万次。公司还提供定制化复合方案,如为热锻模具设计 "模具钢 + CoMoCrSi" 复合体系,既保留高温强度又提升抗热腐蚀性能,满足多场景性能协同需求。高速钢粉末选博厚新材料,烧结后硬度可达 65HRC 以上。100/270目模具钢/高速钢粉末方法
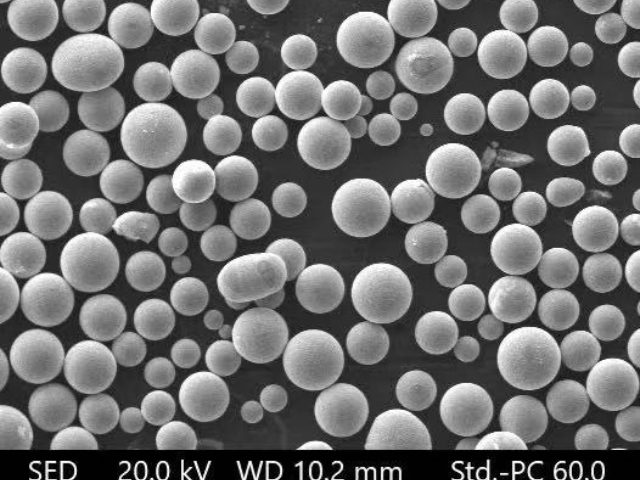
高速钢粉末选博厚新材料,可实现刀具表面梯度耐磨强化。博厚新材料通过特殊的粉末配比和工艺设计,使得高速钢粉末在喷涂或烧结过程中,能够在刀具表面形成从表层到芯部的硬度梯度变化。表层具有较高的硬度,可达65-68HRC,以保证优异的耐磨性;而靠近芯部的区域硬度逐渐降低,保持较好的韧性,避免刀具在使用过程中出现崩刃现象。这种梯度结构的形成,是通过控制粉末中合金元素的分布和热处理工艺实现的,例如在粉末中添加不同比例的碳化物形成元素,并通过分段式的加热和冷却过程,使合金元素在不同区域形成不同的析出相。在实际应用中,采用这种梯度强化的刀具,在加工高硬度材料时,既能够承受剧烈的磨损,又能抵御冲击载荷,使用寿命比传统均质刀具提高了一倍以上。某齿轮加工厂使用该工艺制作的齿轮铣刀,加工效率提升了30%,同时刀具的更换频率降低了50%。100/270目模具钢/高速钢粉末方法模具钢粉末选博厚新材料,助力模具企业降低生产成本 15%。
博厚新材料的模具钢粉末耐蚀性好,适合潮湿环境下的模具使用。其耐蚀性源于科学的合金成分与表面处理:粉末中铬含量达 13%-14%,经烧结后形成连续的富铬钝化膜,在中性盐雾测试中,720 小时无红锈产生,而普通模具钢在 240 小时即出现锈蚀;同时,添加 0.2% 的铌元素,防止晶界腐蚀,提高材料在潮湿环境中的稳定性。在南方潮湿地区的注塑模具应用中,采用该粉末制作的模具型腔在连续生产(相对湿度 85%)6 个月后,仍保持光洁表面,无锈蚀痕迹,而传统模具在 3 个月后即需进行除锈处理。对于水产养殖设备的塑料模具,其耐海水雾气腐蚀性能尤为突出,模具维护周期从 2 个月延长至 6 个月,减少了因锈蚀导致的产品表面缺陷,产品合格率提升 15%。这种优良的耐蚀性使模具能在潮湿、多雾等恶劣环境中稳定工作,降低了企业的维护成本与生产中断风险。
博厚新材料高速钢粉末激光熔覆层硬度均匀,偏差≤2HRC。这得益于该粉末优异的成分均匀性和良好的激光吸收性能,在激光熔覆过程中,粉末能够均匀地吸收激光能量,实现充分且均匀的熔化。同时,公司通过优化粉末的粒度分布和球形度,使得粉末在熔覆过程中能够均匀地铺展和凝固,避免出现局部过热或冷却速度不均的现象。经检测,激光熔覆层的硬度从边缘到中心的偏差控制在 2HRC 以内,例如,某熔覆层的平均硬度为 62HRC,高硬度为 63HRC,低硬度为 61HRC,均匀性较好。这种均匀的硬度分布保证了熔覆层在使用过程中能够均匀磨损,避免因局部硬度偏低而导致的早期失效。在某轧辊修复案例中,使用博厚高速钢粉末进行激光熔覆后,轧辊的使用寿命比使用普通粉末熔覆的轧辊延长了 30%,且轧出的板材表面质量更加稳定。博厚新材料模具钢粉末批次稳定性好,性能波动≤3%。
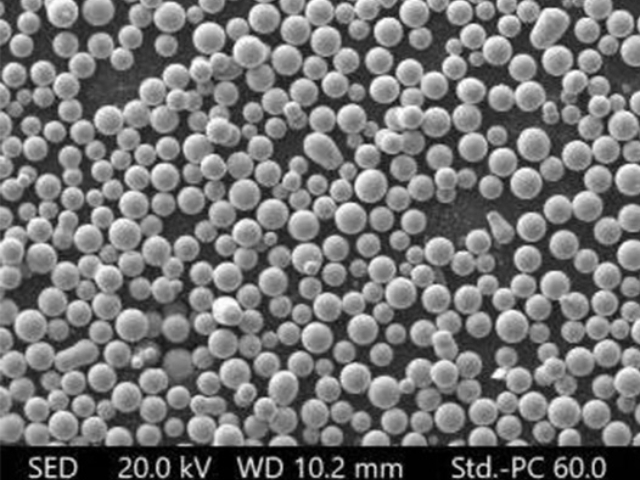
模具钢粉末选博厚新材料,烧结后的韧性比铸造材料更优。粉末冶金工艺避免了铸造过程中的成分偏析与粗大碳化物,使材料组织均匀,碳化物颗粒尺寸细化至 2-5μm,且分布弥散,从而提升韧性。经冲击韧性测试,该粉末烧结后的材料冲击功达 25J/cm²,而同等成分的铸造模具钢冲击功为 15J/cm²,韧性提升 67%。在冷挤压模具应用中,高韧性使模具能承受更大的冲击载荷,开裂率从铸造材料的 8% 降至 2% 以下。在测试中,采用该粉末制作的 φ50mm 冷挤压凸模,在挤压 304 不锈钢时,使用寿命达 8000 次,是铸造模具的 2 倍。对于形状复杂的模具,如带拐角的异形冲压模,高韧性可避免因应力集中导致的早期失效,模具的修模周期延长 50%,为企业减少了停机损失与模具采购成本。博厚新材料高速钢粉末用于木工刀具,锋利度保持时间更长。100/270目模具钢/高速钢粉末方法
采用博厚新材料高速钢粉末,粉末冶金刀具抗崩刃性能突出。100/270目模具钢/高速钢粉末方法
博厚新材料的模具钢粉末适合 3D 打印,复杂模具一次成型。该模具钢粉末具有 3D 打印适配性,其粒度分布集中在 15-53μm,且球形度高达 95% 以上,能够保证在 3D 打印过程中粉末的顺畅输送和均匀铺粉。同时,粉末的流动性好,松装密度稳定,使得打印层与层之间能够实现良好的结合,避免出现孔隙和裂纹等缺陷。在打印复杂形状的模具时,无论是具有深腔、薄壁还是复杂曲面结构的模具,都能够一次成型,无需后续的拼接和加工。例如,某精密模具厂使用博厚模具钢粉末 3D 打印一款具有复杂冷却水道的注塑模具,传统加工方法需要 20 多道工序,耗时近一个月,而采用 3D 打印技术用 3 天就完成了整个模具的制作,且模具的尺寸精度和表面质量完全满足使用要求。这不缩短了模具的生产周期,还能实现传统加工方法难以完成的复杂结构设计,为模具制造行业带来了变化。100/270目模具钢/高速钢粉末方法