商机详情 -
耐磨模具钢/高速钢粉末报价
博厚新材料模具钢粉末用于冲压模具,可延长刃口寿命 2 倍。这一提升源于材料的优良耐磨性与韧性平衡:粉末中添加 1.8% 的铬和 0.8% 的钼,形成 M7C3 型碳化物,提高刃口硬度至 60HRC,同时 0.3% 的镍元素改善韧性,避免刃口崩裂。在厚度 1mm 的不锈钢板冲压测试中,传统 Cr12 模具刃口在冲压 5 万次后出现明显磨损,需停机修磨,而采用该粉末制作的模具在冲压 10 万次后仍保持良好刃口状态,实际寿命延长 2 倍。此外,粉末冶金工艺使材料组织均匀,刃口磨削后的表面粗糙度达 Ra0.2μm,减少了冲压件的划伤风险,产品合格率从 95% 提升至 99%。对于汽车安全带卡扣等大批量冲压件生产,模具刃口寿命的延长使换模次数从每月 8 次降至 4 次,每次换模节省 2 小时,年增加有效生产时间约 192 小时,间接提升产能 10% 以上。博厚新材料模具钢粉末用于压铸模具,抗热疲劳性能突出。耐磨模具钢/高速钢粉末报价
博厚新材料的模具钢粉末杂质含量低,确保模具使用寿命。公司通过三级原料提纯工艺严格控制杂质:首先对铁矿石进行磁选与浮选,将硫、磷含量降至 0.01% 以下;其次在熔炼过程中采用惰性气体保护,避免氧化夹杂;再通过 1500 目精密筛分与磁选,去除尺寸大于 5μm 的非金属夹杂物。经检测,该粉末中的氧含量≤50ppm,氮含量≤30ppm,非金属夹杂物总量≤0.005%,远低于行业标准的 0.02%。这些低杂质特性使模具材料的内部缺陷大幅减少,在疲劳测试中,模具的循环寿命可达 100 万次以上,而普通粉末制作的模具寿命为 70 万次。在冷挤压模具应用中,低杂质粉末制成的模具因避免了夹杂物引起的应力集中,开裂率从 5% 降至 1% 以下,特别适用于制作要求高寿命的精密模具,如电机铁芯冲片模具、连接器成型模具等,为企业降低了模具更换频率与生产成本。激光熔覆模具钢/高速钢粉末多久用博厚新材料高速钢粉末制作的丝锥,加工效率提高 40%。
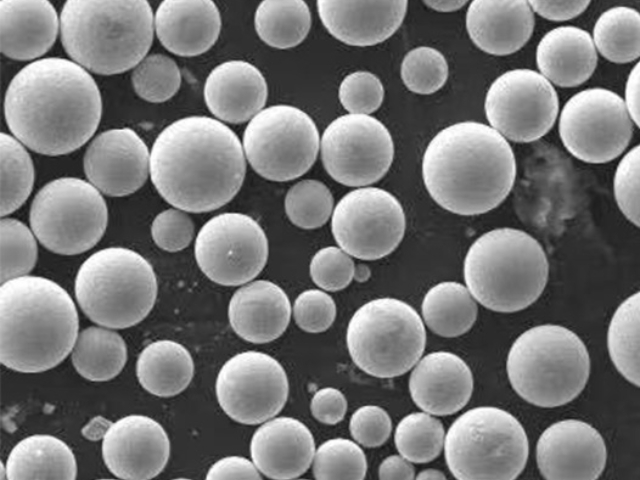
用博厚新材料高速钢粉末制作的刀具,切削效率提升。这一性能优势体现在多个维度:首先,粉末经超高压水雾化制成,颗粒球形度达 90% 以上,烧结后材料致密度超过 99.5%,避免了传统铸造高速钢的疏松、偏析等缺陷,刀具刃口可磨至 Ra0.1μm 的镜面精度,减少切削时的摩擦阻力,使切削力降低 15%-20%。其次,材料中均匀分布的 W2C、VC 等硬质相,在切削过程中保持刃口锋利度,以加工 45# 钢为例,切削速度可从传统刀具的 120m/min 提升至 150m/min,进给量同步提高 25%。在汽车发动机缸体加工线的实际应用中,采用该粉末制作的立铣刀单刃切削长度达 800m,是普通高速钢刀具的 2 倍,且加工表面粗糙度从 Ra1.6μm 降至 Ra0.8μm,减少了后续精加工工序。综合来看,使用该粉末刀具可使生产线的单件加工时间缩短 20%,年产能提升可达 3000 件以上。
博厚新材料高速钢粉末粉末流动性好,适合自动化生产线使用。该粉末经气流分级和表面改性处理,霍尔流速稳定在 22-25s/50g,松装密度 4.6-4.8g/cm³,满足自动化送粉系统对流动性的严苛要求。在某刀具厂的全自动粉末冶金生产线上,其表现为:送粉管道(内径 8mm)无堵塞,连续 8 小时生产的送粉量偏差≤2%;填充模具型腔时无死角,复杂形状刀具坯体的填充率达 100%。相比流动性 30s/50g 的普通粉末,换粉停机时间从每班次 2 次减少至 0 次,设备利用率提升 18%。粉末的抗吸潮性能(在 RH85% 环境下放置 72 小时流动性保持率≥90%),解决了南方潮湿地区自动化生产中的结块难题,某珠三角企业使用后,废品率从 5% 降至 1.2%,年节省原材料成本 80 万元。高速钢粉末选博厚新材料,粉末流动性≤25s/50g,成型效率高。
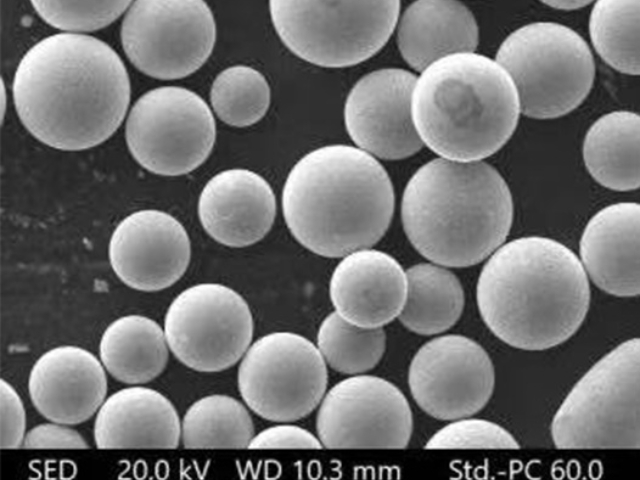
用博厚新材料高速钢粉末制作的丝锥,加工效率提高 40%。这一效率提升源于丝锥的优良性能与结构设计:粉末经烧结后硬度达 65HRC,螺纹齿面光洁度达 Ra0.1μm,在攻丝过程中摩擦系数降低至 0.15,比普通高速钢丝锥减少 30% 的切削力,使攻丝转速从 100r/min 提升至 140r/min。同时,粉末冶金工艺可精确控制丝锥的螺旋角与容屑槽形状,排屑顺畅,避免了传统丝锥的 “缠屑” 问题,每攻丝 100 个螺孔的清理时间从 5 分钟缩短至 2 分钟。在铝合金轮毂螺栓孔加工中,该丝锥的单支使用寿命达 5000 个孔,是普通丝锥的 2.5 倍,且加工的螺纹精度达 6H 级,无需后续倒角处理。综合测算,加工效率提升 40%,对于年产 10 万件轮毂的企业,年节省工时成本约 80 万元,同时减少了因丝锥断裂导致的工件报废,质量损失降低 60% 以上。博厚新材料模具钢粉末可与其他合金粉末复合使用,性能互补。对标海外模具钢/高速钢粉末市场价
模具钢粉末选博厚新材料,烧结后的韧性比铸造材料更优。耐磨模具钢/高速钢粉末报价
博厚新材料的模具钢粉末热处理工艺简单,易操作。该模具钢粉末在成分设计上充分考虑了热处理工艺的简便性,通过合理调配合金元素的种类和比例,使得粉末在烧结后的热处理过程中,无需复杂的温控曲线和多道工序。通常情况下,只需经过一次淬火和一次回火处理,就能达到理想的硬度和韧性指标。例如,淬火温度控制在 1050-1100℃,保温 1-2 小时后空冷,然后在 550-600℃回火 2 小时,即可使模具钢的硬度达到 58-62HRC,且性能稳定。这种简单的热处理工艺不降低了对设备和操作人员技能的要求,还减少了热处理过程中的能耗和时间成本。某小型模具厂在使用博厚模具钢粉末后,热处理工序的时间从原来的 8 小时缩短至 4 小时,能耗降低了 40%,同时产品的合格率也从 85% 提升至 98%。耐磨模具钢/高速钢粉末报价