商机详情 -
氧含量低模具钢/高速钢粉末产品
高速钢粉末选博厚新材料,可用于修复废旧刀具,降低损耗。博厚新材料的高速钢粉末具有良好的焊接性和兼容性,能够与废旧刀具的基体实现良好的结合,通过激光熔覆、氧乙炔喷焊等工艺,在废旧刀具的磨损部位形成一层新的耐磨层,使刀具恢复使用性能。例如,某刀具维修厂接收了一批因刃口磨损而报废的高速钢铣刀,使用博厚高速钢粉末进行激光熔覆修复后,铣刀的刃口硬度恢复至 65HRC,使用寿命达到了新刀的 80%,而修复成本为新刀采购成本的 30%。这种修复方式不降低了刀具的损耗,减少了资源浪费,还为企业节省了大量的刀具采购费用。某机械加工企业通过对废旧刀具进行修复再利用,每年可降低刀具成本 50% 以上。高速钢粉末选博厚新材料,粉末球形度达 95%,送粉更顺畅。氧含量低模具钢/高速钢粉末产品
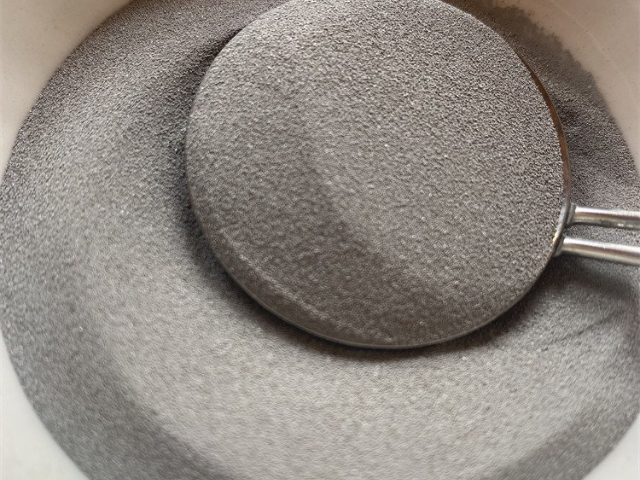
用博厚新材料高速钢粉末制作的钻头,寿命延长至原来的 3 倍。这主要得益于该高速钢粉末优异的耐磨性、红硬性和韧性,使得钻头在钻进过程中能够保持锋利的刃口,有效抵御岩石、金属等材料的磨损和冲击。在针对合金结构钢的钻孔测试中,使用博厚高速钢粉末制作的钻头,其使用寿命达到了 3000 次,而使用普通高速钢钻头的使用寿命为 1000 次左右,寿命延长了 3 倍。在实际应用中,某机械加工厂使用该钻头加工汽车发动机缸体的螺栓孔,原来每月需要更换 100 把钻头,现在只需更换 30 把左右,降低了刀具的采购成本和更换时间。同时,由于钻头寿命的延长,减少了因更换钻头导致的加工中断,提高了生产效率和产品质量的稳定性。冲压模模具钢/高速钢粉末供应商高速钢粉末选博厚新材料,粉末流动性≤25s/50g,成型效率高。
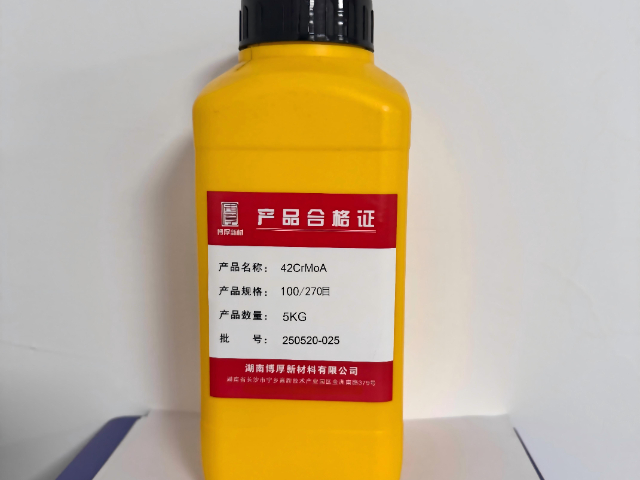
博厚新材料的模具钢粉末耐蚀性好,适合潮湿环境下的模具使用。其耐蚀性源于科学的合金成分与表面处理:粉末中铬含量达 13%-14%,经烧结后形成连续的富铬钝化膜,在中性盐雾测试中,720 小时无红锈产生,而普通模具钢在 240 小时即出现锈蚀;同时,添加 0.2% 的铌元素,防止晶界腐蚀,提高材料在潮湿环境中的稳定性。在南方潮湿地区的注塑模具应用中,采用该粉末制作的模具型腔在连续生产(相对湿度 85%)6 个月后,仍保持光洁表面,无锈蚀痕迹,而传统模具在 3 个月后即需进行除锈处理。对于水产养殖设备的塑料模具,其耐海水雾气腐蚀性能尤为突出,模具维护周期从 2 个月延长至 6 个月,减少了因锈蚀导致的产品表面缺陷,产品合格率提升 15%。这种优良的耐蚀性使模具能在潮湿、多雾等恶劣环境中稳定工作,降低了企业的维护成本与生产中断风险。
高速钢粉末选博厚新材料,可实现刀具表面梯度耐磨强化。博厚新材料通过特殊的粉末配比和工艺设计,使得高速钢粉末在喷涂或烧结过程中,能够在刀具表面形成从表层到芯部的硬度梯度变化。表层具有较高的硬度,可达 65-68HRC,以保证优异的耐磨性;而靠近芯部的区域硬度逐渐降低,保持较好的韧性,避免刀具在使用过程中出现崩刃现象。这种梯度结构的形成,是通过控制粉末中合金元素的分布和热处理工艺实现的,例如在粉末中添加不同比例的碳化物形成元素,并通过分段式的加热和冷却过程,使合金元素在不同区域形成不同的析出相。在实际应用中,采用这种梯度强化的刀具,在加工高硬度材料时,既能够承受剧烈的磨损,又能抵御冲击载荷,使用寿命比传统均质刀具提高了一倍以上。某齿轮加工厂使用该工艺制作的齿轮铣刀,加工效率提升了 30%,同时刀具的更换频率降低了 50%。用博厚新材料高速钢粉末制作的刀具,切削效率提升较多。
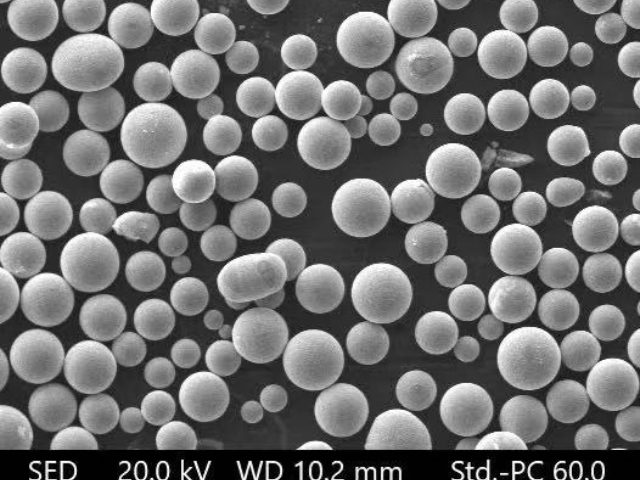
模具钢粉末选博厚新材料,用于塑料模具可提高表面光洁度。博厚新材料的模具钢粉末具有较高的纯度,杂质含量低于 0.01%,且粉末颗粒细小均匀,经过烧结或抛光处理后,模具表面能够达到较高的光洁度。在实际应用中,使用该粉末制作的塑料模具,其型腔表面粗糙度可控制在 Ra0.08μm 以下,远优于普通模具钢粉末制作的模具 Ra0.4μm 的表面粗糙度。这种高表面光洁度使得塑料产品在成型后,表面光滑平整,无需进行后续的打磨和抛光处理,提高了产品的生产效率和质量。例如,某家电企业使用博厚模具钢粉末制作的电视机外壳注塑模具,生产出的外壳表面光泽度达到了 90 以上,客户满意度大幅提升,同时省去了每台产品的打磨工序,年节省成本近百万元。此外,高表面光洁度还能减少塑料熔体在模具型腔中的流动阻力,改善充模性能,提高成型质量。博厚新材料高速钢粉末粉末流动性好,适合自动化生产线使用。冲压模模具钢/高速钢粉末供应商
博厚新材料模具钢粉末用于压铸模具,抗热疲劳性能突出。氧含量低模具钢/高速钢粉末产品
模具钢粉末选博厚新材料,助力模具企业降低生产成本 15%。这一成本优势体现在多个环节:首先,粉末的近净成形率达 90%,相比传统锻造模具钢的 70% 材料利用率,可减少 20% 的原材料浪费,单套汽车覆盖件模具的材料成本即可降低 1.2 万元;其次,粉末冶金工艺省去了锻造、轧制等热加工工序,生产周期从 45 天缩短至 25 天,节省了 30% 的加工工时;再者,材料的高耐磨性使模具的维护频率降低,以家电外壳冲压模为例,每年的修模费用从 5 万元降至 3 万元;再,公司通过规模化生产降低单位成本,粉末售价相比进口产品低 15%,且提供定制化粒度服务,减少客户的二次筛分成本。综合测算,采用该粉末的模具企业在原材料、加工、维护等方面的综合成本降低 15% 以上,对于年产能 1000 套模具的企业,年节省成本可达 200 万元以上,提升了市场竞争力。氧含量低模具钢/高速钢粉末产品